-
Dyptrekkeform for for- og bakhjul på tohjulede elektriske kjøretøy
Denne dyptrekksformen for for- og bakhjul på to...
-
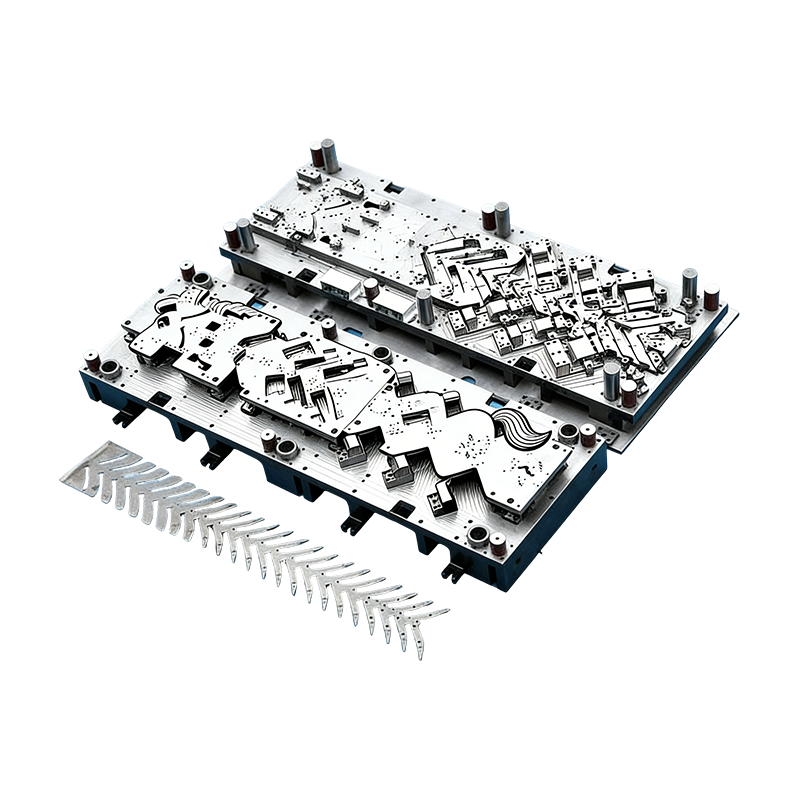
Progressive former for bildeler
Denne kontinuerlige formen for bilmotorhus er k...
-
Små bildeler progressive stansedeler
Våre progressive formstemplingsdeler for små bi...
-
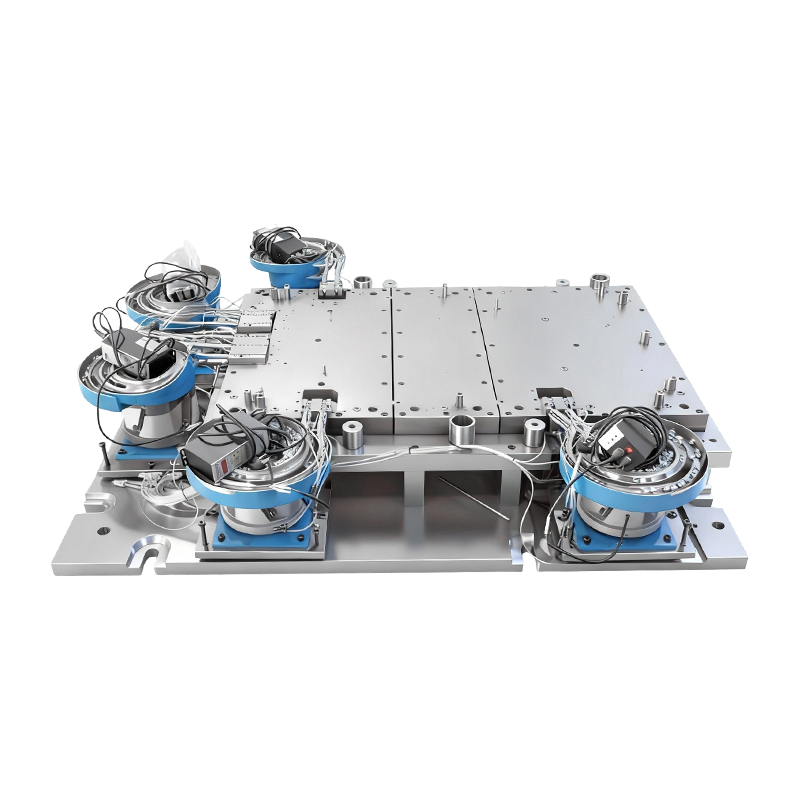
Automatisk nagleform for stor datamaskinmaskinbase
Denne automatiske nagleformen for stor datamask...
-
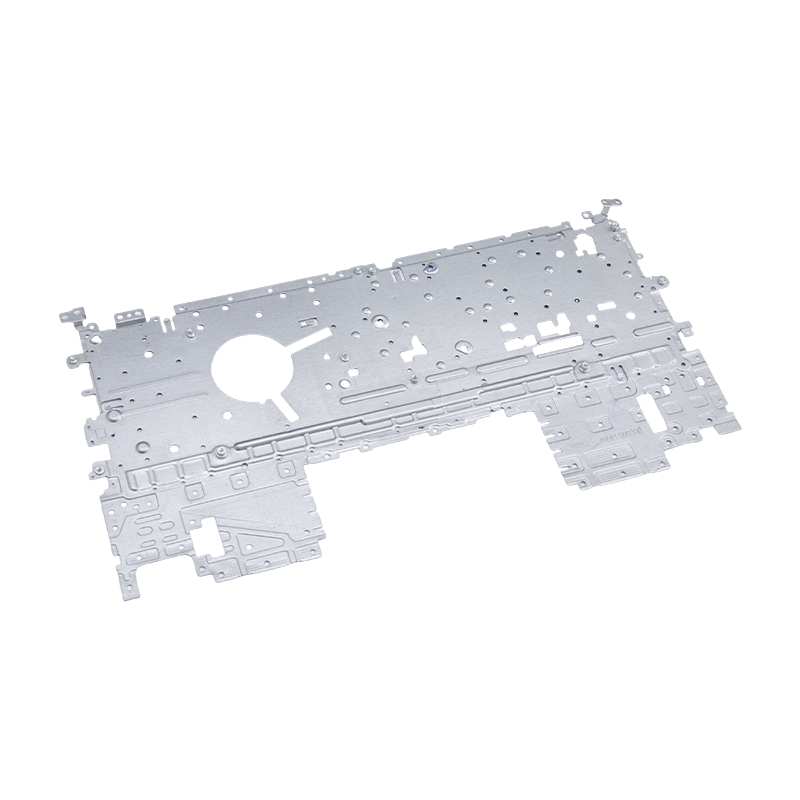
Bærbar stempling deler
Våre bærbare stemplingsdeler er presisjonsprodu...
-
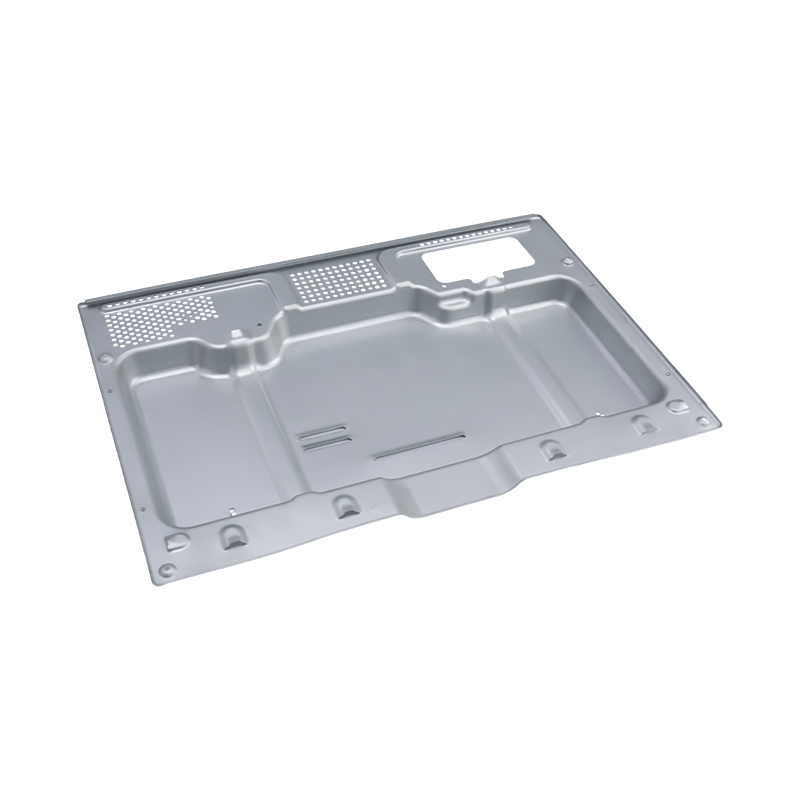
High-end ovnsstemplingsdeler
Våre avanserte ovnsstansedeler er presisjonspro...

Bransjenyheter
Hjem / Nyheter / Bransjenyheter / In-die nagling for progressive stempling dies: prinsipper og bruksområder
In-die nagling for progressive stempling dies: prinsipper og bruksområder
2026-09-24
Hva in-die riveting gjør i en progressiv die
De fleste stemplede sammenstillinger går gjennom to separate operasjoner: delene er formet i en dyse, og deretter båret til en presse eller en armatur hvor de settes sammen. In-die nagling fjerner den andre turen. Naglestasjonen sitter inne i en multistasjons progressiv dyse, så gjennomboring, bøying, stabling, naglemating, nagling, forming og blanking skjer i ett kontinuerlig verktøy.
Resultatet er en ferdig, permanent sammenføyd flerlagskomponent i et enkelt trykk. Fordi skjøten er laget med en prefabrikkert, uavhengig nagle, skiller prosessen seg fra sveising, fra clinching og fra offline pressnagler. Det er ingen termisk inngang og ingen separat monteringscelle, og ingen operatør må flytte delvis ferdige deler fra en maskin til den neste.
Logikken er den samme som i alle progressiv stemplingsprosess sammenlignet med overføringsstempling : stripen går frem med en fast stigning, og hver stasjon gjør én jobb. Det som gjør nagling i dyse særpreget er at en av disse jobbene er en mekanisk sammenføyningsoperasjon, tidsbestemt til presseslaget og kontrollert av stivheten til selve dysen.
Fire-trinns arbeidssyklus
Hver klinkestasjon følger samme sekvens, uansett del. Å forstå det gjør det lettere å se hvor nøyaktighet er vunnet eller tapt.
Forforming og posisjonering
Bærestrimmelen styres på plass med presisjonspiloter. Piercing- og bøyestasjoner fungerer deretter i rekkefølge, stabler arklagene og justerer naglehullene slik at de er koaksiale før en nagle noen gang introduseres. Hvis hullene ikke er på linje på dette punktet, kan ingen naglestans redde skjøten senere.
Automatisk naglemating
En ekstern vibrerende skålmater sorterer naglene og leverer dem en om gangen, med luft, til en posisjoneringsstasjon i den nedre dysen. Sensorer ser etter manglende eller fastkjørte nagler. Når de oppdager en feil, utløser de pressbeskyttelse umiddelbart, så en dårlig mating stopper pressen i stedet for å skade verktøyet eller produsere en defekt del.
Kald nagling og forming
Når pressen går ned, påfører klinkestansen vertikal kraft. Nagleskaftet passerer gjennom de forhåndshullede hullene, og halen sprer seg og støter seg mot dysbegrensningen for å danne et solid naglehode. Lagene er låst sammen uten mellomrom mellom dem, og hele arrangementet er kald plastisk deformasjon.
Forming og utladning
Etter at dysen åpner seg, går enheten videre til formings-, dimensjonskalibrerings- og inspeksjonsstasjoner, deretter til endelig blanking. Den ferdige komponenten etterlater terningen allerede naglet og allerede kontrollert.
Kjernemoduler i et in-die-naglesystem
En pålitelig nagledyse er egentlig fire systemer som fungerer som ett. Svakhet i noen av dem viser seg raskt i skrapbeholderen.
| Modul | Hovedkomponenter | Hva den kontrollerer |
|---|---|---|
| Hovedstempling | Stasjoner for piercing, bøying, forming og blanking | Stripeplassering og lagjustering |
| Automatisk naglemating | Vibrasjonsskål, separasjon og pneumatisk levering | En nagle, på rett plass, hvert slag |
| Presisjonsnagleenhet | Naglestanse, posisjoneringsinnsats, høytrykks emneholder, styredeler | Hodeform, leddtetthet og konsistens |
| Deteksjon og beskyttelse | Sensorer for manglende, løse eller fastklemte nagler | Forhindrer defekter og matriskollisjon |
Nagleenheten fortjener spesiell oppmerksomhet. Punchen, innsatsen, emneholderen og føringene bestemmer hvor stabil leddet er fra første slag til millionte. En stiv dysestruktur og et høypresisjonsføringssystem er det som holder nittende nøyaktighet og låsestyrke innenfor toleranse, fordi ingenting i prosessen er avhengig av operatørens ferdigheter.
Hvorfor én posisjonsreferanse forbedrer nøyaktigheten
Ved offline montering introduserer hvert håndteringstrinn en ny klemfeil. Delen plukkes opp, plasseres i en armatur, plasseres igjen og sammenføyes. Små forskyvninger akkumuleres ved hvert av disse trinnene.
In-die nagling unngår dette fordi bærestrimmelen fungerer som en enkelt posisjoneringsreferanse fra den første stasjonen til den siste. Naglen er alltid plassert i forhold til funksjoner som ble gjennomboret i samme terning, på samme stripe, øyeblikk tidligere. Det er grunnen til at prosessen gir en så konsistent nagleposisjon, hodehøyde og strekkstyrke over svært lange produksjonsserier.
Den samme integrasjonen støtter høy produksjon. Med fôring, sammenføyning og inspeksjon automatisert inne i dysen, faller arbeidsinnholdet, omsetningen av halvfabrikata forsvinner, og kontinuerlig produksjon med millionvolum blir praktisk.
Beskyttelse av ledende belegg
For elektriske deler er sammenføyningsmetoden like viktig som skjøten. Sveisevarme kan brenne av eller oksidere en belagt overflate, og et skadet belegg betyr høyere kontaktmotstand akkurat der delen skal ledes.
Kaldnagler unngår det problemet. Prosessen bruker ingen varme, så nikkel, sølv og gullbelegg forblir intakt uten oksidasjon eller forbrenningstap, og arket er ikke ablated. Dette er en av hovedgrunnene til at prosessen passer elektriske presisjonskomponenter og nye energiledende deler, hvor stabil ledningsevne er et designkrav snarere enn en preferanse.
Velg mellom semi-tubulære og solide nagler
Begge nagletyper kan mates automatisk inn i dysen og forstyrres ved kaldforming, så valget kommer ned til belastningen skjøten må bære.
- Halvrørsnagler er det vanlige valget. Det hule skaftet deres trenger mindre formingskraft, noe som passer de fleste tynnplate presisjonsmaskinvareforbindelser.
- Solide nagler brukes der skjøten står overfor tunge eller høye strekkbelastninger og et fyldigere, sterkere skaft er verdt den ekstra formingskraften.
Materialkompatibilitet er bred. Vanlige stemplingsmaterialer som kaldvalset stål, rustfritt stål, kobber, messing og aluminiumslegering kan alle sammenføyes på denne måten. Fordi disse metallene er forskjellige i tilbakefjæring og hardhet, er klinkestansen og dyseinnsatsen normalt innstilt til den spesifikke materialstabelen.
Typiske applikasjoner
In-die nagling er mest vanlig der dimensjonsnøyaktighet, ledningsevne og repeterbarhet alle betyr noe på samme tid. Hovednæringene er bilelektronikk, nye elektriske energisystemer, presisjonsapparater og industrielle kontrollbrytere.
Typiske deler inkluderer:
- Relé sølv kontaktenheter
- Splinter for batteritilkobling
- Samleskinner
- Koblingsterminaler
- Bytt ledende maskinvare
- Presisjonsskjermingskomponenter
Det disse delene deler er en liten, tynn geometri produsert i svært store volumer, med en skjøt som må være elektrisk og mekanisk pålitelig. Det er den profilen der en etttakts, helautomatisk nagledyse betaler seg raskest tilbake.
Designpunkter som avgjør om matrisen fungerer
In-die-nagler ser enkelt ut når den er i gang, men detaljene er satt lenge før den første prøven. Noen få avgjørelser har det meste av tyngden.
- Strip layout. Naglestasjonen trenger nok plass til stanse-, innsats- og matebane, og stripen må holde seg stabil gjennom bøye- og stablestasjonene som kommer foran den.
- Hulljustering. Gjennomhullede hull i hvert lag må være på linje innenfor nittens klaring, så pilot- og guidedesign må vurderes sammen med stripestigningen.
- Fôringspålitelighet. Nagleorientering, separasjon og levering må kunne repeteres ved full trykkhastighet. Fôringsfeil er den vanligste årsaken til stans.
- Sensordekning. Deteksjon bør bekrefte tilstedeværelse av nagler før slaget og fange opp løse eller fastklemte nagler etter det, slik at feil aldri går nedstrøms.
- Vedlikeholdstilgang. Naglende slag og innsatsslitasje. En dyse designet for raskt skifte holder oppetiden høy over en lang produksjonstid.
Lag som behandler klinkestasjonen som en ettertanke har en tendens til å oppdage disse grensene under prøvespillingen. Lag som planlegger hele progresjonen sammen har en tendens til å unngå dem.
Hvor In-Die-nagler passer i et stemplingsprogram
In-die nagling er ett medlem av en bredere familie av integrerte operasjoner. Den deler sin filosofi med trykking og andre sammenføyningstrinn som flytter monteringsarbeid inn i pressen, et emne som dekkes mer detaljert i denne forklaringen av hvordan stempling og sammenføyning smelter sammen i ett trykk .
Om det er det riktige valget avhenger av delen. Den belønner høye volumer og stabile design, siden verktøyinvesteringen er spredt over mange deler. Det er mindre attraktivt for svært lave volumer eller for sammenstillinger hvis geometri endres ofte. For programmer i riktig rekkevidde kan imidlertid eliminering av et sekundært monteringstrinn forkorte ledetiden og redusere håndteringsskader på samme tid.
Bygge nagler og deler med Suzhou Shuangqisi
En nitteform fungerer bare så godt som verktøyet bak den. Suzhou Shuangqisi designer og bygger presisjons progressive verktøy, og selskapets elektroniske stansematriser for små, høypresisjonskomponenter er et naturlig utgangspunkt for terminal-, kontakt- og samleskinneprogrammer som krever integrert nagling.
Der delen er en kontakt eller terminal, høyhastighets progressiv stempling for koblings- og terminaldeler viser typen multistasjonsverktøy som dette arbeidet bygger på. For mer komplekse oppsett med mange stasjoner, multistasjons progressiv stanseform med karbidinnsatser tar for seg lang verktøylevetid i krevende, høyvolumsproduksjon.
Naglemating, sensing og pressbeskyttelse er automatiseringsproblemer like mye som verktøyproblemer, og de kan støttes av stemplingsautomatiseringsutstyr for fôring og håndtering . Kjøpere som foretrekker å kjøpe ferdige komponenter i stedet for verktøy kan bla elektroniske stemplingsdeler laget etter kundetegninger , eller se gjennom komplett utvalg av stemplingsdeler .
De samme sammenføyningsprinsippene gjelder for ny energimaskinvare. Programmer som parer ledende forbindelser med dannede hus, kan for eksempel se på batterideksel stempling deler for elektriske kjøretøy som referanse for storformat flathet og formingskontroll.
Få i gang et medrivende prosjekt
Den raskeste måten å vurdere gjennomførbarheten på er å sende tegninger, naglespesifikasjonen, platens materiale og tykkelse, og årlig volum. Fra disse fire inngangene kan et ingeniørteam gi råd om stripeoppsett, matemetode og om en semi-rørformet eller solid nagle passer til belastningen.
Hvis du har en naglet enhet som for øyeblikket er koblet sammen offline, eller en ny ledende komponent som fortsatt er på konseptstadiet, kontakt Suzhou Shuangqisi ingeniørteam for å diskutere dine krav til naglematriser . En tidlig samtale om leddet sparer vanligvis mer tid enn noen senere endring av terningen.
Forrige innlegg
Progressiv stempling av bildeler: Dies, toleranser, kostnader og volumguide
Neste innlegg
Sammensatt die vs progressiv die: forskjeller, applikasjoner og hvordan du velger
Vår Produkter.
Start bedriften din med en OEM-produsent her!

Gi globale kunder komplette nøkkelferdige løsninger
gjennom
innovasjon!
HURTIGE LENKER
NYHETER
KONTAKTINFORMASJON.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Opphavsrett © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rettigheter reservert. Tilpasset stempling Produsenter av metallstempling
