-
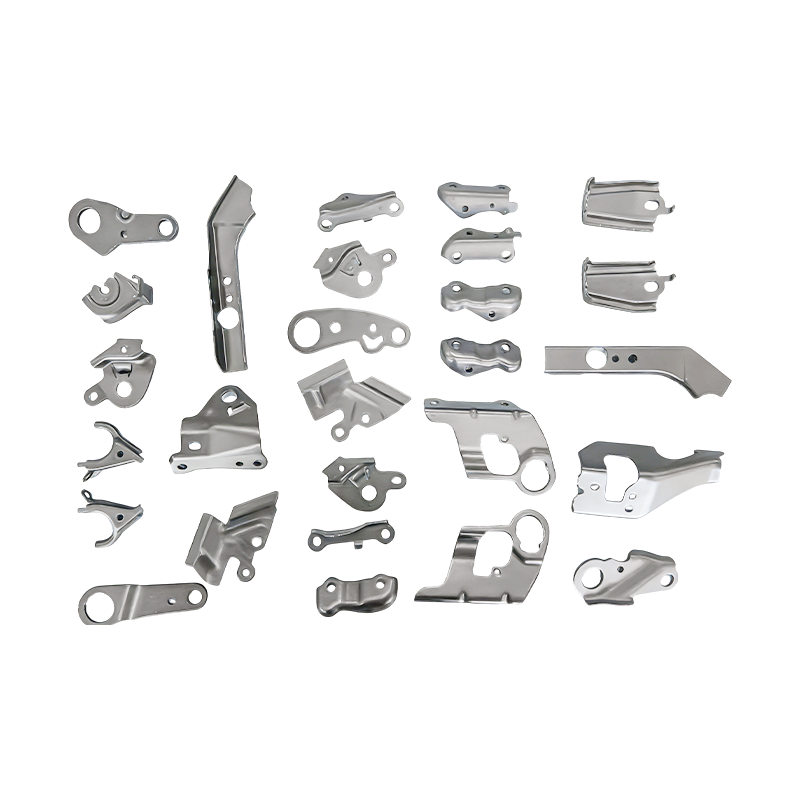
Små bildeler progressive stansedeler
Våre progressive formstemplingsdeler for små bi...
-
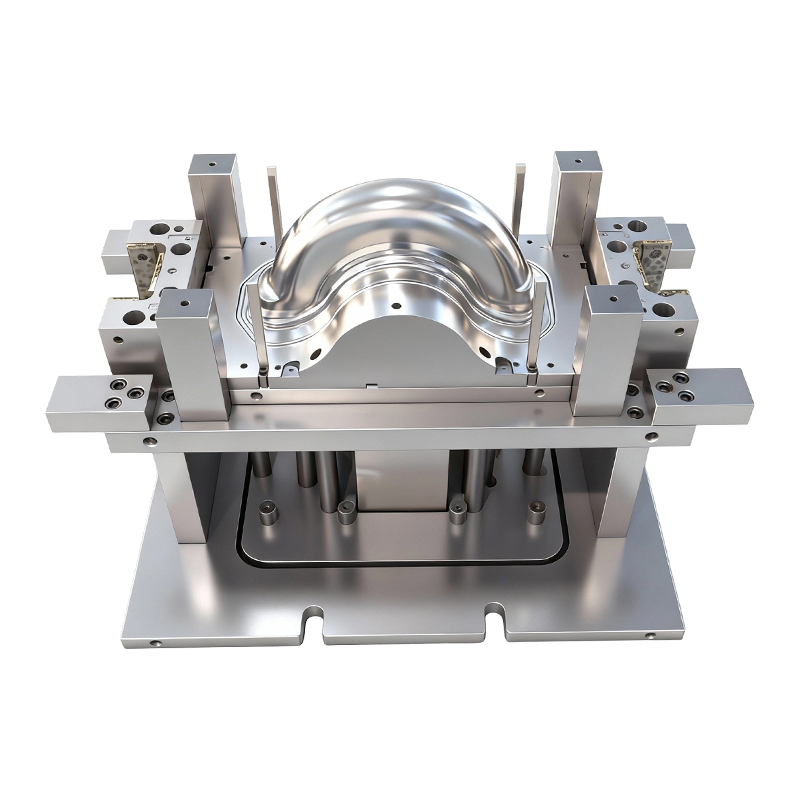
Dyptrekkeform for for- og bakhjul på tohjulede elektriske kjøretøy
Denne dyptrekksformen for for- og bakhjul på to...
-
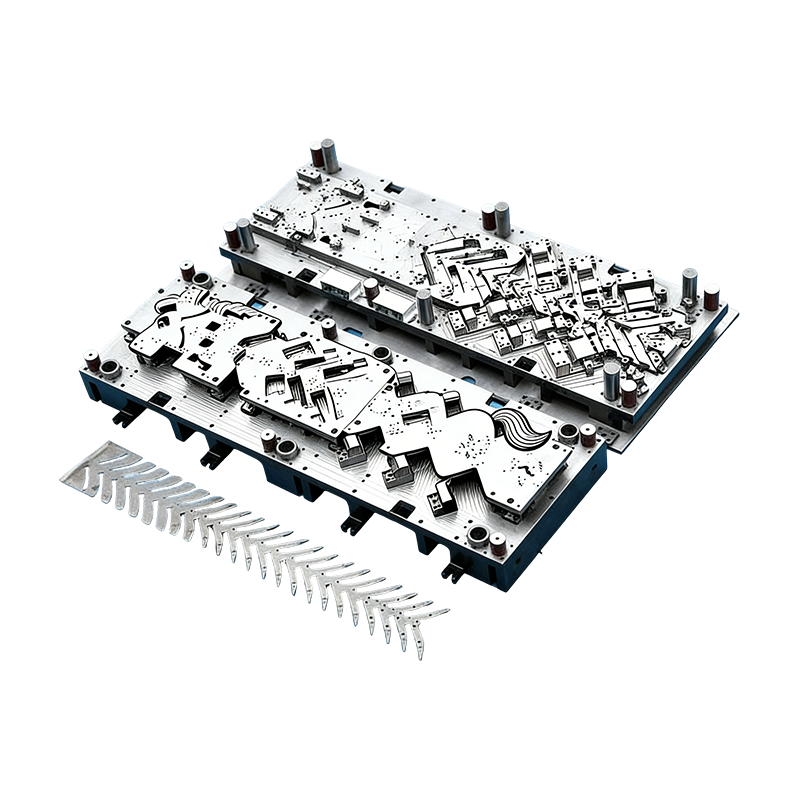
Progressive former for bildeler
Denne kontinuerlige formen for bilmotorhus er k...
-
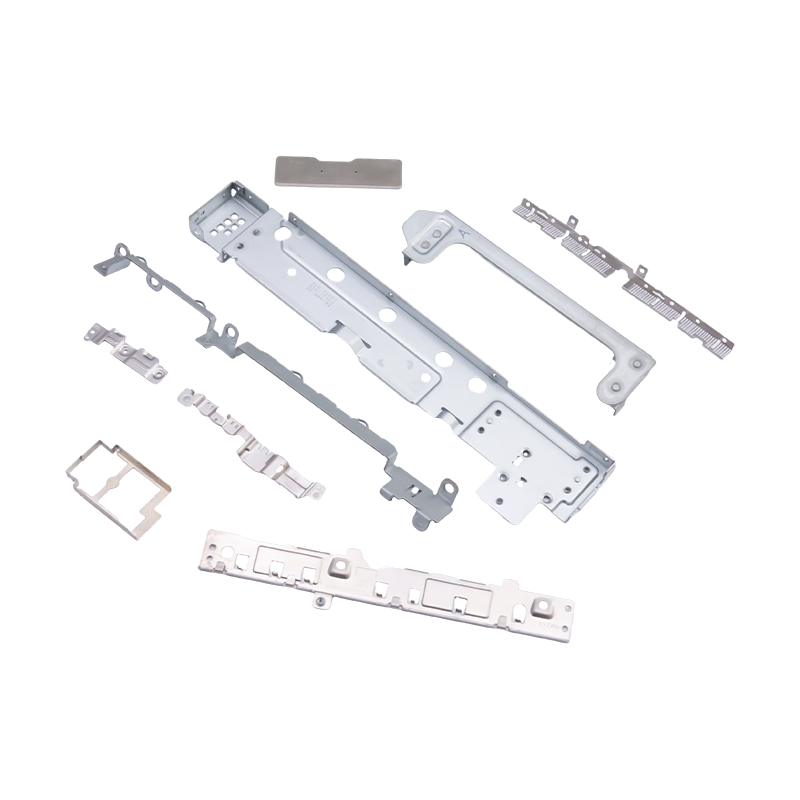
Små stemplede deler til bærbare datamaskiner og mobiltelefoner
Som essensielle interne komponenter for moderne...

Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Sammensatt die vs progressiv die: forskjeller, applikasjoner og hvordan du velger
Sammensatt die vs progressiv die: forskjeller, applikasjoner og hvordan du velger
2026-09-24
Sammensatt dø vs Progressive Die: The Core Difference
En sammensatt dyse kan gjøre en stripe til en ferdig skive i et enkelt trykk. En progressiv dyse kan bære den samme stripen gjennom et dusin stasjoner før en koblingsterminal endelig kuttes fri. Begge er presisjonsstemplingsverktøy bygget for masseproduksjon, men de løser svært forskjellige problemer.
Forskjellen kommer ned til prosesslogikk. En sammensatt dyse fullfører flere operasjoner samtidig på én stasjon . En progressiv terning fullfører dem sekvensielt på tvers av flere uavhengige stasjoner . Den eneste forskjellen driver alt annet: presisjon, formingsevne, utgangshastighet og kostnad. Kjøpere behandler ofte de to som utskiftbare, og den antagelsen er der mange verktøybudsjetter går galt.
Hvordan hver die fungerer
En sammensatt dyse har én arbeidsstasjon. I et enkelt slag skjer operasjoner som piercing og blanking i samme posisjon. Arbeidsstykket forblir på ett nullpunkt og forskyver seg aldri, så det forlater dysen som en ferdig del etter en trykksyklus. Logikken er enkel: én stasjon, flere operasjoner samtidig.
En progressiv terning arrangerer dusinvis av stasjoner, i komplekse tilfeller, langs materetningen. Strimlen går ett trinn frem for hvert slag, og hver stasjon håndterer sin egen oppgave: piercing, bøye, forming, nagling eller kutting. Delen forblir festet til bæreremsen hele veien og skilles kun på sluttstasjonen.
Rent praktisk oppfører en sammensatt dyse seg som et enkelt nøyaktig kutt, mens en progressiv dyse oppfører seg som en kompakt produksjonslinje bygget inne i ett verktøy. Hver tilnærming har et naturlig hjem, og avsnittene nedenfor viser hvor grensen går.
Presisjons- og toleransekontroll
Fordi hver skjærekant i en sammensatt dyse arbeider fra samme datum, kan hull-til-hull-posisjon, konsentrisitet og flathet holdes veldig tett. Det er ingen tonehøydeakkumulering, siden delen aldri beveger seg mellom operasjoner. Dette gjør den sammensatte dysen til det naturlige valget for flate deler der hullplassering er kritisk, for eksempel presisjonsdekselplater eller tynne flate terminaler.
Flathet fortjener en spesiell omtale. I en sammensatt dyse blir arbeidsstykket presset og kastet ut som en helhet, noe som bidrar til å holde tynne flate deler fri for forvrengning. Deler som må sitte i flukt mot en parrende overflate har ofte nytte av dette.
Progressive dies mater stripen frem trinn for trinn, slik at en liten toleranse kan bygges opp mellom stasjonene. Enkelthulls nøyaktighet er derfor litt lavere enn en sammensatt dyse kan levere. For mest presisjonsmaskinvare holder forskjellen seg godt innenfor toleransen, og det er prisen som betales for langt større prosessfleksibilitet. Når hull må plasseres i forhold til hverandre med ekstrem nøyaktighet, kan god formdesign også gjennombore dem på samme stasjon for å holde dem på én referanse.
Formingsevne
En sammensatt dyse konsentrerer hver skjærestruktur til én stasjon, og det begrenser hva den kan gjøre. Strukturell interferens utelukker kompleks bøyning, dyptrekking og in-die-nagler, så omfanget er i hovedsak flat blanking og piercing.
Progressive dies deler arbeidet i separate stasjoner som ikke forstyrrer hverandre. Dette tillater bøying, tegning, forming, in-die-nagler og til og med in-line-deteksjon. For uregelmessige deler med flere bøyninger og funksjoner er den progressive dysen den eneste praktiske måten å oppnå automatisert volumproduksjon på.
En nyttig tommelfingerregel: hvis den ferdige delen er flat, er en sammensatt terning verdt å vurdere. Hvis den har en bøyning, en form eller en sammensatt funksjon, går samtalen nesten alltid over til progressiv verktøy.
Produksjonshastighet og volum
En sammensatt dyse leverer én ferdig del per slag, men den avhenger av mating og utmating i ett stykke, så rytmen er moderat. Den passer lavt til middels volum av flate deler med høy presisjon. Den er også enkel å feilsøke, og nøyaktigheten holder seg stabil over lange løp.
En progressiv dyse kjører på kontinuerlig strimmelmating med høy stemplingsfrekvens. Når stripen er lastet, kan pressen kjøre i lange strekk med lite tilsyn. Det er grunnen til at progressiv verktøy dominerer høyvolum, høyhastighetsarbeid innen bilelektronikk, ny energi og produksjon av koblingsterminaler.
Volum påvirker også materialbruken. En progressiv dyse trenger en bærer for å holde delen i stripen, som kan forbruke mer materiale på enkle former. På et veldig stort løp blir dette vanligvis oppveid av hastighet og arbeidsbesparelser, men på et lite løp med flate deler kan det vippe balansen tilbake mot en sammensatt terning.
Verktøykostnader og vedlikehold
Sammensatte dyser er enkle i strukturen, rimelige å bygge, raske å levere og enkle å vedlikeholde. For små batchordrer tilbyr de utmerket verdi, selv om prosessområdet deres er smalt.
Progressive dies involverer en kompleks flerstasjonsdesign, høyere tekniske vanskeligheter, større forhåndskostnader og lengre ledetid. Til gjengjeld tilbyr de lang levetid og stabil drift. Når verktøyinvesteringen er spredt over et stort opplag, vil enhetskostnadene faller veldig lavt , som passer langsiktige, stabile batchprosjekter.
Vedlikehold følger samme mønster. En sammensatt dyse kan vanligvis vedlikeholdes med rutinemessig sliping og inspeksjon. En progressiv die trenger profesjonelt vedlikehold og nøye feilsøking, fordi en slitt stans på én stasjon kan påvirke hver stasjon etter den.
Typiske applikasjoner
Sammensatte dyser brukes til pakninger, skiver, flate plater, presisjonsdekselplater, flate terminaler og andre ultratynne flate deler med strenge krav til hullkonsentrisitet og flathet.
Progressive dyser brukes til koblingsterminaler, relékontakter, nye energiskrapneler, batterikoblinger, bøyde klips, uregelmessige skjermingsbokser og in-die-naglede enheter. Hvis prosjektet ditt involverer disse dannede komponentene, er vårt utvalg av tilpassede metallstemplingsdeler er et godt sted å starte.
| Sammenligning | Compound Die | Progressive Die |
|---|---|---|
| Prosesslogikk | Samtidig operasjoner på en stasjon | Sekvensielle operasjoner på tvers av flere stasjoner |
| Presisjon | Svært høy, ingen kumulativ toleranse | Høy, med liten tonehøydefeil |
| Formingskapasitet | Kun flat blanking og piercing | Bøying, tegning, nagling og mer |
| Produksjonsmodus | Utgang i ett stykke, middels hastighet | Kontinuerlig strimmelmating, høy hastighet |
| Volum | Liten til middels | Høy til veldig høy |
| Verktøykostnad | Lavere startkostnad | Høyere startkostnad, lavere enhetskostnad i masseproduksjon |
| Vedlikehold | Enkelt | Krever profesjonelt vedlikehold og feilsøking |
Material- og deldesignhensyn
Materialtykkelse og type påvirker beslutningen like mye som delens form. Svært tynt lager er lett å forvrenge når det skyves gjennom mange stasjoner, noe som er en grunn til at ultratynne flate deler ofte holdes i en sammensatt dyse. Hardere eller mer fjærende materialer, derimot, kan trenge de kontrollerte formingstrinnene som bare en progressiv layout kan gi.
Deldesign er også viktig. Plassering av hull for nær en kant eller til en bøyelinje kan forårsake deformasjon i begge dysetypene. Det er langt billigere å gjennomgå tegningen for produksjonsbarhet før verktøyet starter enn å korrigere dysen etterpå, og små designjusteringer kan ofte flytte en del fra en kompleks verktøyrute til en enklere.
Til slutt, vurder hva som skjer etter stempling. Plating, varmebehandling eller monteringstrinn kan sette ytterligere grenser for gradhøyde, flathet og dimensjonsstabilitet, og disse grensene bør avtales før dysen designes.
Vanlige feil når du velger en die
De fleste verktøyproblemer spores tilbake til et misforhold mellom formtypen og de reelle kravene til prosjektet. Fire mønstre dukker opp gjentatte ganger:
- Å velge en progressiv matrise for en kort periode, og deretter oppdage at verktøykostnaden dominerer prisen på hver del.
- Å velge en sammensatt die for en del som senere får en liten bøy eller preget funksjon, noe som tvinger fram en kostbar redesign.
- Spesifisering av toleranser strammere enn funksjonen krever, noe som presser prosjektet mot dyrere verktøy uten reell fordel.
- Ignorerer årsprognosen. En del som starter på noen tusen stykker kan vokse til et langsiktig program, og verktøyplanen bør gi rom for det.
Ved å dele det forventede volumet og hele settet med funksjoner med verktøypartneren din i starten unngår du de fleste av disse problemene.
Når begge dørtyper jobber sammen
Valget er ikke alltid enten-eller. Noen prosjekter bruker en sammensatt dyse for å produsere et flatt emne med tett plasserte hull, og en separat formingsform for å legge til bøyer etterpå. Andre bruker en progressiv die for den formede kroppen og en sekundær operasjon for en kritisk funksjon.
Disse hybridrutene gir mening når en funksjon krever posisjonsnøyaktighet på sammensatt nivå mens resten av delen trenger forming. En erfaren verktøyingeniør vil veie den ekstra håndteringen opp mot den oppnådde nøyaktigheten og anbefale den enkleste ruten som oppfyller tegningen.
Hvordan velge den rette diesen for din del
Start med tre spørsmål. Er delen flat, eller må den bøyes og formes? Hvor stramme er toleransene for hullposisjon og flathet? Og hva er forventet årlig produksjon?
Velg en sammensatt dyse for flate deler og små partier med høy presisjon. Velg en progressiv form for kompleksformede deler og høyhastighets automatisk masseproduksjon. Ingen av dem er bedre i alle tilfeller; hver passer til et annet scenario, og den beste løsningen er den som er tilpasset delstrukturen, toleransekravene og årlig volum.
Arbeider med Suzhou Shuangqisi Mold Equipment Co., Ltd. om stemplingsformer og deler
kl Suzhou Shuangqisi Mold Equipment Co., Ltd. , nærmer vi oss valg av form som en teknisk beslutning i stedet for en salgsavgjørelse. Våre ingeniører gjennomgår tegningen din, toleransekravene og årlige volum, og anbefaler deretter verktøyruten som balanserer presisjon, effektivitet og produksjonskostnad.
Du kan utforske vår presisjonsstempling av metall hvis du trenger verktøy til din egen produksjonslinje, eller jobber med oss på ferdige komponenter gjennom vår metall stempling deler tjeneste. Send oss din deltegning og forventet volum, og Suzhou Shuangqisi Mold Equipment Co., Ltd. vil komme tilbake med et forslag til verktøy og tilbud.
Forrige innlegg
In-die nagling for progressive stempling dies: prinsipper og bruksområder
Neste innlegg
Leverandører av aluminiumsstempling: Hvordan vurdere kapasitet, risiko og tilpasning
Vår Produkter.
Start bedriften din med en OEM-produsent her!

Gi globale kunder komplette nøkkelferdige løsninger
gjennom
innovasjon!
HURTIGE LENKER
NYHETER
KONTAKTINFORMASJON.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Opphavsrett © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rettigheter reservert. Tilpasset stempling Produsenter av metallstempling
