-
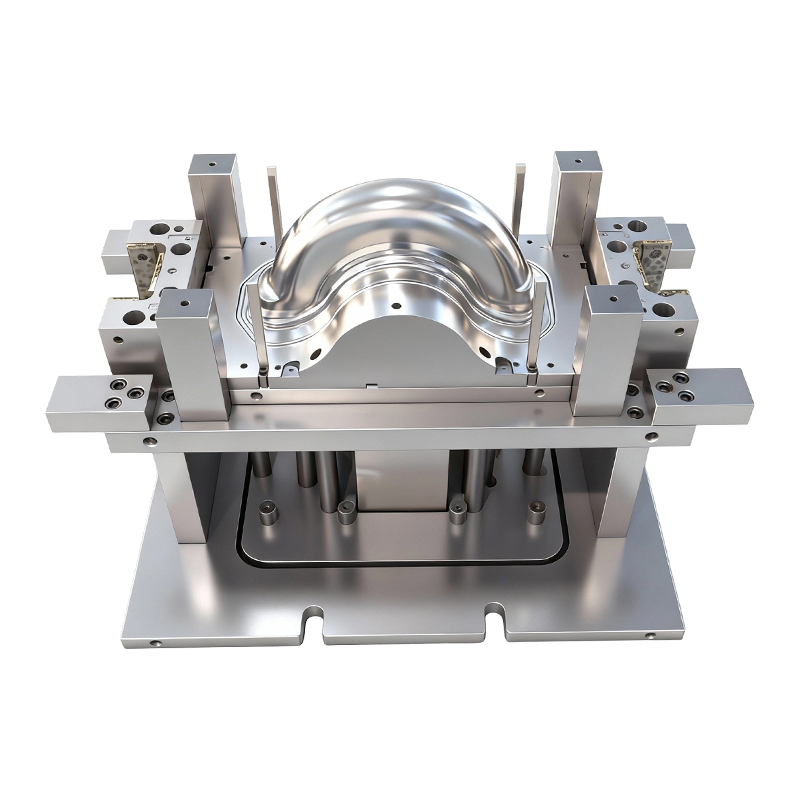
Dyptrekkeform for for- og bakhjul på tohjulede elektriske kjøretøy
Denne dyptrekksformen for for- og bakhjul på to...
-
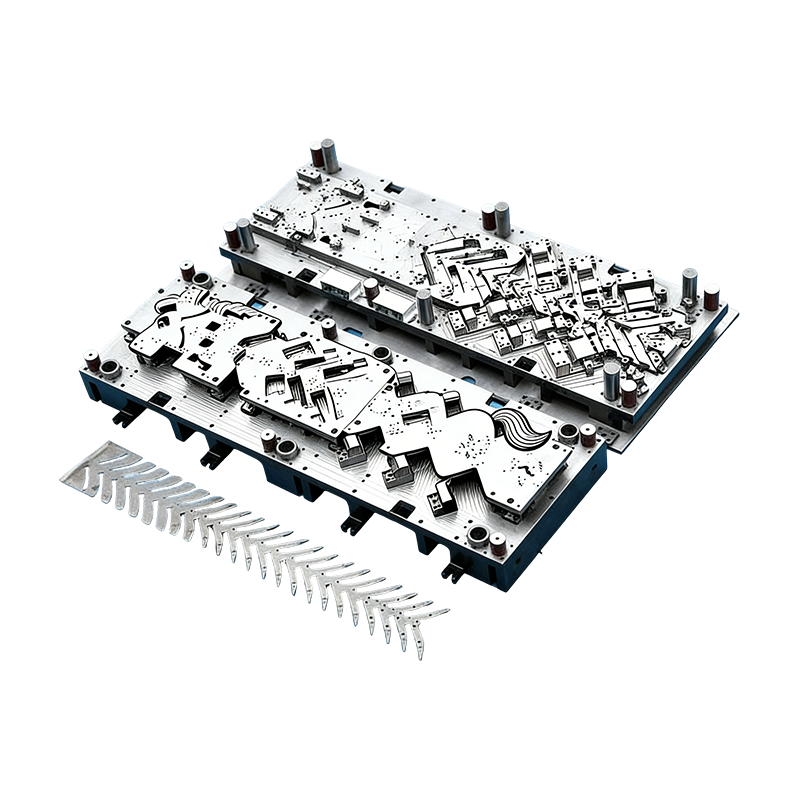
Progressive former for bildeler
Denne kontinuerlige formen for bilmotorhus er k...
-
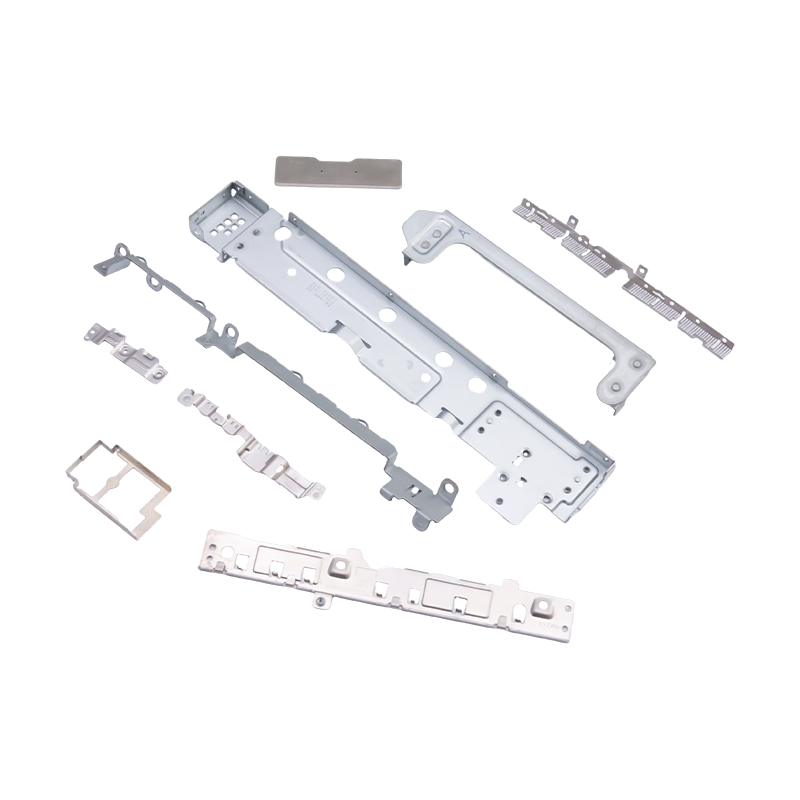
Små stemplede deler til bærbare datamaskiner og mobiltelefoner
Som essensielle interne komponenter for moderne...
-
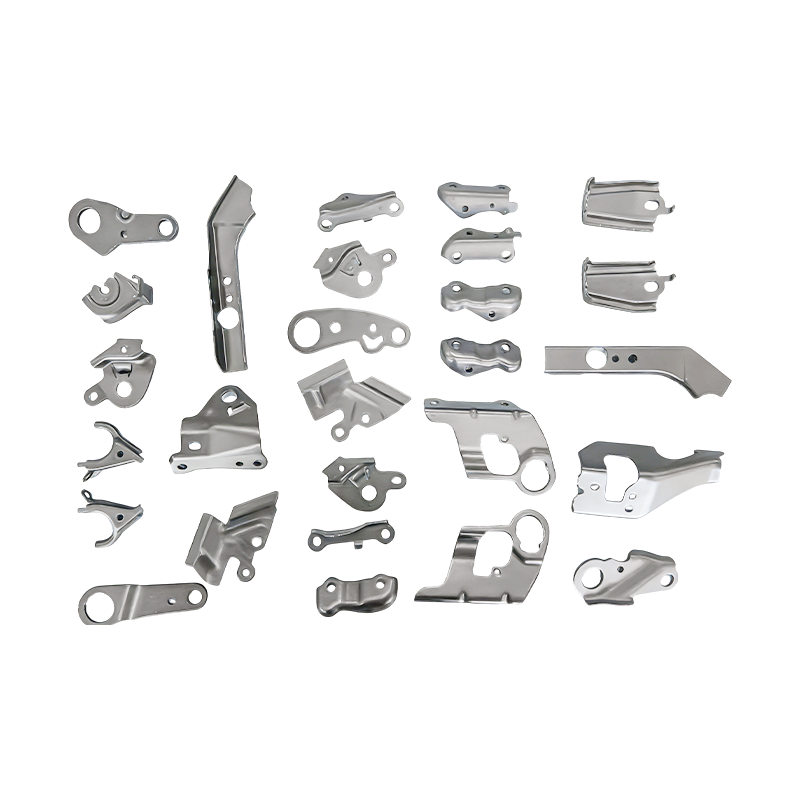
Små bildeler progressive stansedeler
Våre progressive formstemplingsdeler for små bi...

Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Leverandører av aluminiumsstempling: Hvordan vurdere kapasitet, risiko og tilpasning
Leverandører av aluminiumsstempling: Hvordan vurdere kapasitet, risiko og tilpasning
2026-09-20
Hvorfor aluminiumsstemplingsleverandører mislykkes etter den første forsendelsen
Et stemplet batteribrett i aluminium som passerer prototypeprøver, kan fortsatt feile ved 50 000 enheter hvis leverandørens slitasjegodtgjørelse aldri ble modellert. Det samme gjelder for en kobberskinne som oppfyller konduktivitetsspesifikasjonene, men som utvikler kantsprekker etter tre omslipinger. Aluminium oppfører seg annerledes enn stål: det rives, fjærer tilbake og galopperer gjennom dyseklaringer. De beste leverandørene av aluminiumsstempling er ikke bare de med den laveste prisen per kilo. De kontrollerer legeringens temperament, vedlikehold av formen og overdragelsen til automatisering.
Kjernekonklusjon
Velg leverandører av aluminiumsstempling på fire verifiserte funksjoner: (1) formdesign for den spesifikke legeringen og temperamentet, (2) dokumentert formvedlikehold og omslipingsregistreringer, (3) intern eller tett kontrollert automatisering for progressive operasjoner og overføringsoperasjoner, og (4) et kvalitetssystem som prøver førstegangs- og siste-off-deler. Pris følger disse fire; det skal ikke lede dem.
Hva endres når du stempler aluminium i stedet for stål
Aluminiumsstempling er ikke en drop-in erstatning for stålstempling. Metallet har omtrent en tredjedel av elastisitetsmodulen til stål, så tilbakefjæringen er større og mindre forutsigbar. Dens lavere formbarhet i visse temperamenter betyr at dyptrekking krever større dysradier, bedre smøring og noen ganger mellomgløding. Tabellen nedenfor oppsummerer de praktiske forskjellene som påvirker leverandørvalget.
Legering og temperament
1100 og 3003 er myke og former seg lett, men mangler styrke. 5052 tilbyr en balanse for braketter og kabinetter. 6061-T6 er sterk, men sprekker i trange svinger med mindre du designer for det. En dyktig leverandør ber om temperamentet før han siterer terningen.
Die clearance og slitasje
Aluminium galler og bygger seg opp på formkantene. Klaringen må være 8–12 % av tykkelsen for mange legeringer, og dyser trenger polerte riller, hyppig sliping og noen ganger karbidinnsatser. Leverandører som kjører ståldyser på aluminium vil produsere splinter og tear-outs.
Automatiseringsoverlevering
Progressive og overføringsdyser for aluminium trenger skånsommere matesystemer, smøremidler mot gnaging og skrapfjerning som ikke riper opp overflaten. Automatisering som fungerer for kaldvalset stål trenger ofte omstilling og mykere gripere for aluminium.
Hvis du sammenligner progressiv og overføringsmetallstempling , endrer aluminiumsfaktoren syklustiden og kostnadsantakelsene du bør bruke.
Leverandørtyper sammenlignet med beregningene som betyr noe
Leverandører av aluminiumsstempling faller inn i tre brede driftsmodeller. Tabellen nedenfor sammenligner dem på formeeierskap, legeringsekspertise, automatisering og risiko. Tallene er typiske spenner fra sitering og revisjon av stemplede deler, ikke garantier.
De skjulte kostnadene som dukker opp etter tre måneder
Kjøpspris per del er synlig. Vedlikehold av matriser, skrot og sekundære operasjoner er det ikke. I en gjennomgang av aluminiumsstemplingsprosjekter vises følgende kostnadsdrivere vanligvis etter de første 90 dagene. Søylene viser deres omtrentlige andel av uventede kostnadsoverskridelser.
Dø omarbeid
35 %
Skraprate
25 %
Slip nedetid på nytt
18 %
Sekundær ops
12 %
Logistikk
10 %
Omarbeiding av dyse og skrot er de største skjulte kostnadene fordi aluminiumsverktøy slites raskere og prosessvinduer er smalere. En leverandør som sporer treff og slipeintervaller kan gi en realistisk stykkpris. En som ikke gjør det, vil dekke disse kostnadene gjennom endringsordrer.
Hvor aluminiumsstemplede deler brukes
Etterspørselen etter aluminiumsstempling er ikke ensartet. Sektordiagrammet nedenfor viser en representativ fordeling av applikasjoner for en leverandør som betjener bil-, elektronikk- og industrikunder. Elbiler og batterisystemer driver nå den største andelen.
- Bil og elbil (42 %) — batterideksler, motorhus, samleskinner, seterammer
- Elektronikk (26 %) — bærbar chassis, serverstativ, ovnspaneler
- Industrielt utstyr (16 %) — servodrivhus, kompressordeler
- Hvitevarer (10 %) — små husholdningsapparater og braketter
- Annet (6 %) — spesialskap og maskinvare
 Batterideksel stempling deler Våre batterideksel-stemplingsdeler er presisjonsproduserte komponenter designet for bil-, industri- og energilagringsbatterier. Laget av høykvalitets... Se produkt →
Stempling av batterideksel er et godt eksempel på en del som ser enkel ut, men som krever tett kontroll av flathet, kantkvalitet og dimensjonsstabilitet etter forming. Leverandører som allerede produserer disse delene for EV-programmer forstår legerings- og formkravene.
En fem-trinns utvelgelsesprosess for leverandører av aluminiumsstempling
Bruk denne sekvensen til å sammenligne leverandører uten å gå seg vill i regneark. Hvert trinn produserer et dokument du kan holde en leverandør til.
Trinn 1
Definer legerings- og toleransestabelen
Skriv temperament, tykkelse og kritiske dimensjoner. En bøyeradius på 0,2 mm i 6061-T6 er en annen prosess enn den samme radiusen i 5052-H32. Send stabelen med tilbudsforespørselen.
Trinn 2
Revidere vedlikeholdsposter for matriser
Be om slipestokker, trefftellere og skrappriser for lignende aluminiumsjobber. En leverandør som ikke kan vise levetidsdata, gjetter på stykkprisen din.
Trinn 3
Kjør en pilot med evnestudie
Krev en kjøring på 300 deler med Cpk på de kritiske dimensjonene. Aluminiumsfjæring kan endre gjennomsnittet etter de første hundre treffene. Piloten avslører det skiftet.
Trinn 4
Bekreft automatiseringsoverlevering
Hvis delen kjører på en progressiv dyse for bildeler , se matingen, skrapfjerning og utkasting av deler. Aluminium riper lett; automatikken må håndtere det uten kosmetiske skader.
Trinn 5
Lås inn en serviceavtale
Definer slipeintervaller, reservedyseinnsatser og responstid for reparasjoner. Det laveste tilbudet ekskluderer ofte disse, og de blir den reelle kostnaden.
 Stemplingsautomatiseringsutstyr Suzhou Shuangqisi Mold Equipment Co., Ltd., lokalisert på No. 118 Yexin Road, Wujiang District, Suzhou City, har 60 tekniske ansatte. Gjennom felles innsats og fortsette... Se produkt →
Automatisering er ikke en ettertanke for aluminium. En dedikert automasjonslinje for stempling kan redusere håndteringsskader og stabilisere prosessen, men den må spesifiseres for legeringen og delens geometri.
Sjekkliste for vedlikehold og samsvar før du forplikter deg
Leverandører av aluminiumsstempling som betjener bil- og elektronikkkunder må oppfylle kravene til sporbarhet og materialoverholdelse. Bruk denne sjekklisten under tilsynet.
- Legering sporbarhet: møllesertifikater for hver spole eller emne, med varmenummer knyttet til produksjonspartier.
- Vedlikeholdsplan for dyse: dokumenterte omslipingsintervaller basert på antall treff, ikke kalendertid.
- RoHS og REACH: erklæringer for smøremidler, belegg og eventuelle sekundære operasjoner.
- IATF 16949 eller ISO 9001: gjeldende sertifikater med omfang som dekker aluminiumsstempling.
- Emballasje og korrosjonskontroll: aluminium kan oksidere eller ripe under transport; spesifisere interleaving og VCI der det er nødvendig.
Nye energikjøretøy kobber samleskinne stempling deler Nye energikjøretøy kobber samleskinne stempling deler are core conductive components engineered for high-voltage power transmission in electric vehicles. Made from high-puri... Se produkt → Kobbersamleskinner og andre konduktivitetskritiske deler legger til et nytt lag: de må oppfylle elektriske og termiske krav samtidig som de overlever stemplingsprosessen. En integrert leverandør som forstår både dysen og sluttbruken kan tette dette gapet. En integrert leverandør som bygger sine egne dyser og automatisering har færre risikoer for overlevering, men den har også mer av programmet ditt under ett tak. Besøk gulvet, se gjennom malestokkene og se en terningskifte. Bevisene er der hvis du ber om det.
Forrige innlegg
Sammensatt die vs progressiv die: forskjeller, applikasjoner og hvordan du velger
Neste innlegg
Progressiv stempling av aluminium: Prosess, legeringer, designtips og kostnadsguide
Vår Produkter.
Start bedriften din med en OEM-produsent her!

Gi globale kunder komplette nøkkelferdige løsninger
gjennom
innovasjon!
HURTIGE LENKER
NYHETER
KONTAKTINFORMASJON.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Opphavsrett © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rettigheter reservert. Tilpasset stempling Produsenter av metallstempling
