-
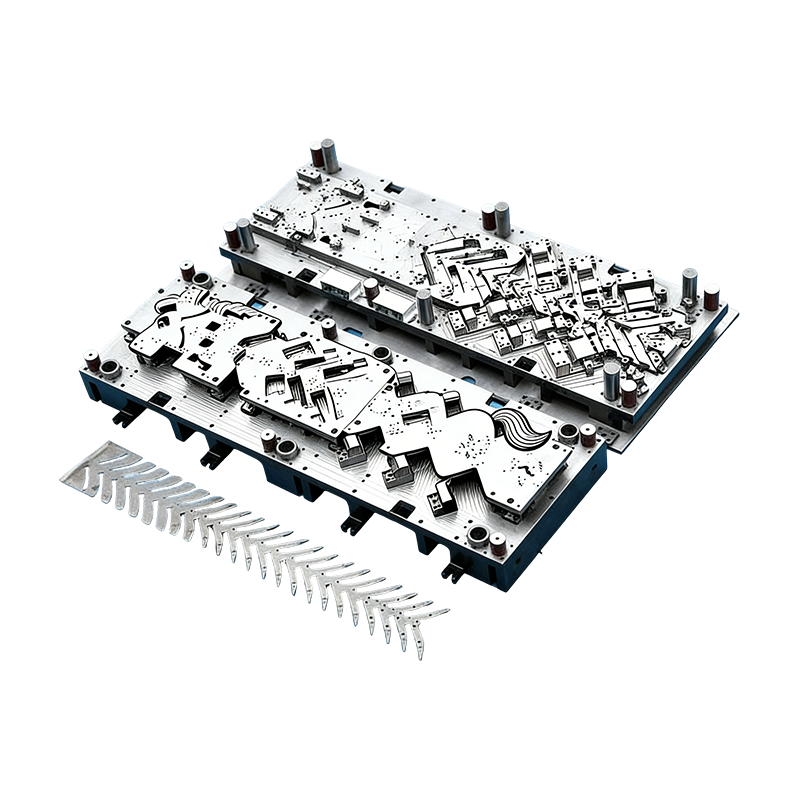
Progressive former for bildeler
Denne kontinuerlige formen for bilmotorhus er k...
-
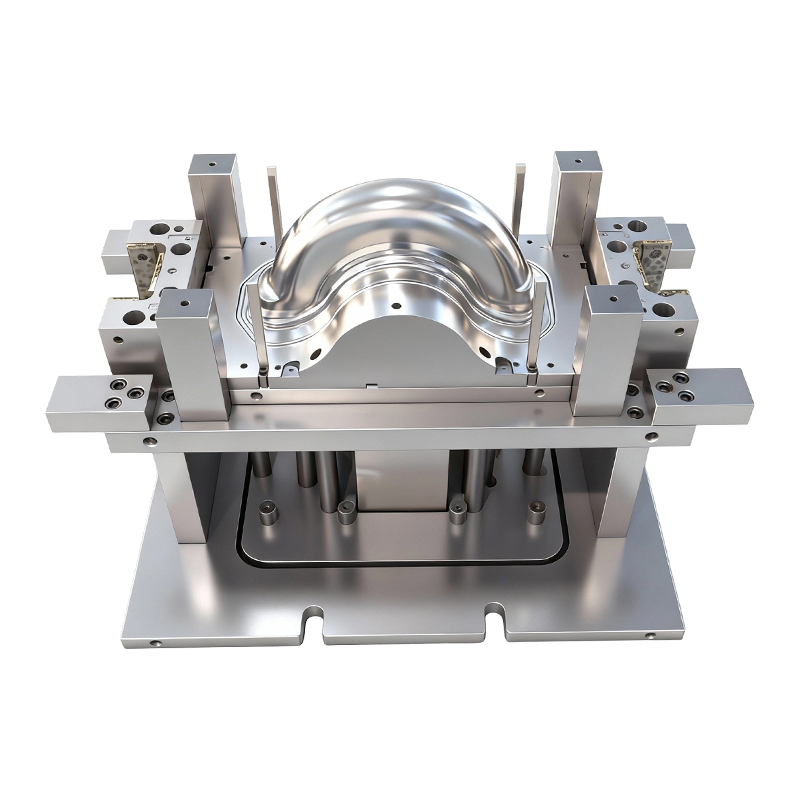
Dyptrekkeform for for- og bakhjul på tohjulede elektriske kjøretøy
Denne dyptrekksformen for for- og bakhjul på to...
-
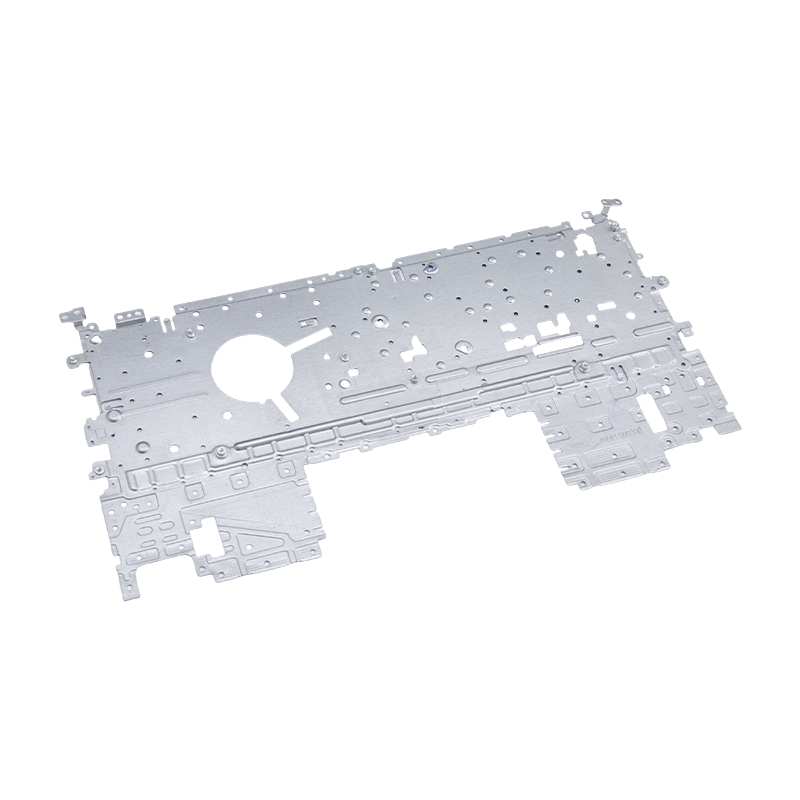
Bærbar stempling deler
Våre bærbare stemplingsdeler er presisjonsprodu...
-
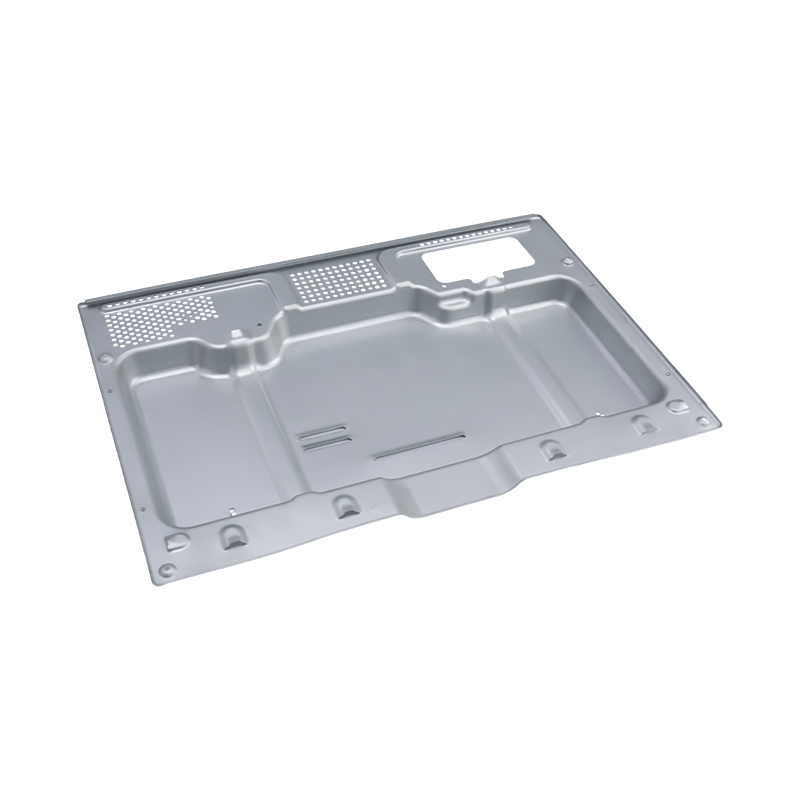
High-end ovnsstemplingsdeler
Våre avanserte ovnsstansedeler er presisjonspro...
-
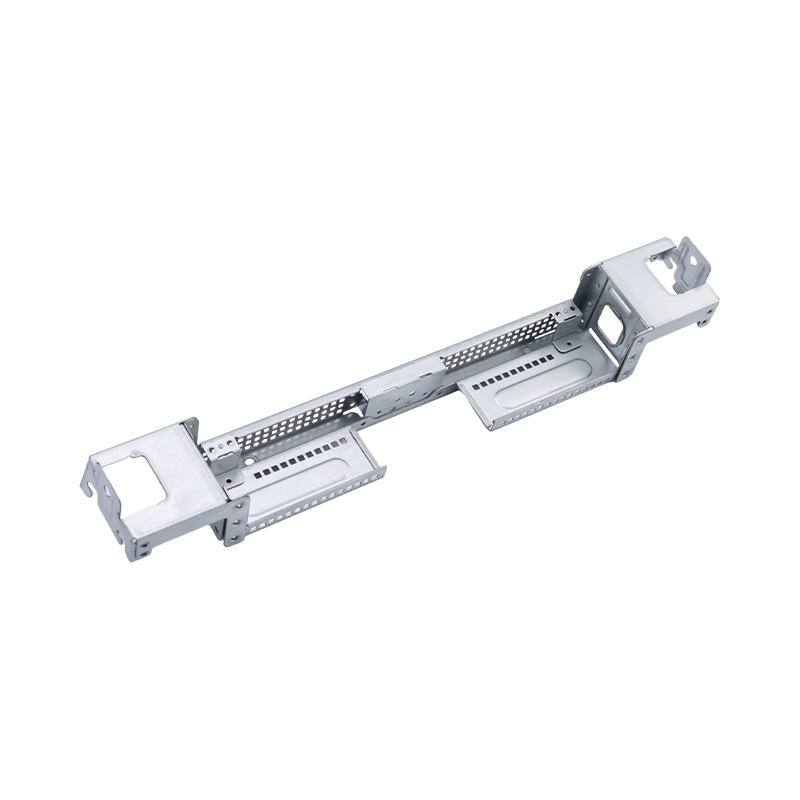
High-end store datamaskinstemplingsdeler
Våre avanserte store datamaskinstemplingsdeler ...
-
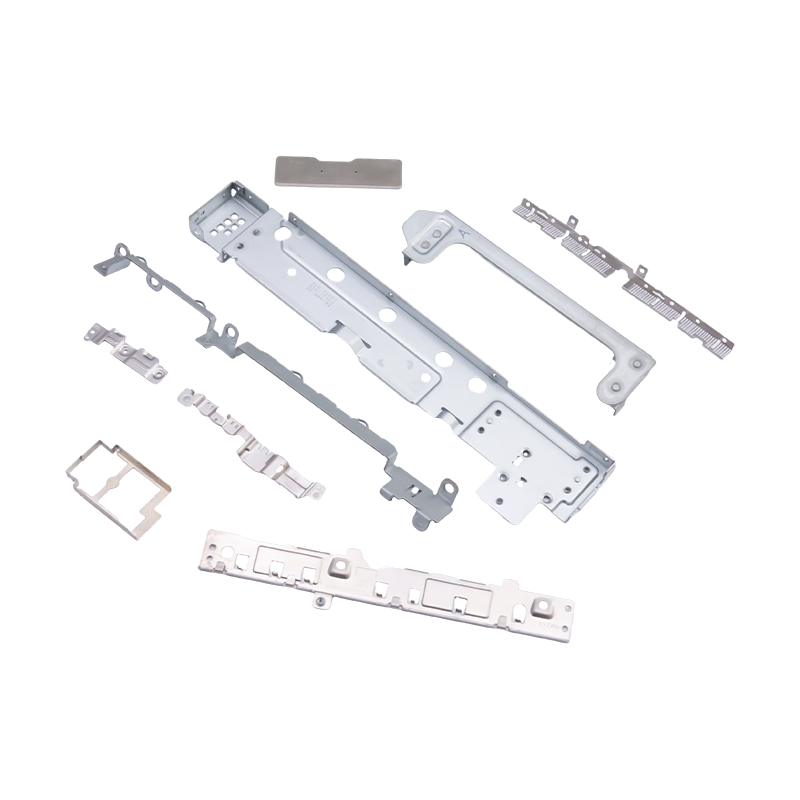
Små stemplede deler til bærbare datamaskiner og mobiltelefoner
Som essensielle interne komponenter for moderne...

Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Progressiv stempling av aluminium: Prosess, legeringer, designtips og kostnadsguide
Progressiv stempling av aluminium: Prosess, legeringer, designtips og kostnadsguide
2026-09-14
Progressiv stempling av aluminium er den mest konsistente og kostnadseffektive måten å produsere store volumer av lette presisjonsdeler på – forutsatt at geometrien, legeringen og den årlige mengden passer til prosessen. En enkelt progressiv dyse matet fra en spole kan blanke, stikke hull i, forme og kutte av en aluminiumskomponent ved hvert trykk, mens toleranser fra hull til hull holdes nær ±0,05 mm uten sekundær maskinering. Denne kombinasjonen er grunnen til at batterideksler, motorhus, elektroniske chassisdeler og elektriske kontakter rutinemessig lages på denne måten.
Nøkkel takeaway: Velg progressiv stempling av aluminium når den årlige etterspørselen er høy, delen kan settes inn i en kontinuerlig stripe, og konsekvente toleranser betyr mer enn designfleksibilitet. Under disse forholdene er enklere manuell eller overføringsverktøy ofte mer økonomisk.
Hva er progressiv aluminiumstempling?
Progressiv stempling mater en kontinuerlig metallstrimmel gjennom et enkelt dysesett med flere stasjoner. Hver stasjon utfører en eller flere operasjoner - pilotering, blanking, mynting, bøying, tegning, preging eller lansering - slik at den rå stripen gradvis blir til en ferdig del når den når den siste stasjonen, hvor den klippes av fra bæreremsen.
Hvordan prosessen går i produksjon
- En spolemater retter ut aluminiumsstripen og fører den inn i dysen med en presis stigning per presseslag.
- Piloter griper inn forhåndsgjennomhullede hull for å låse stripeposisjonen på hver stasjon, noe som garanterer posisjonsnøyaktighet fra funksjon til funksjon.
- Stasjoner fungerer progressivt: de første gjennomborer pilothull, de midterste danner bøyninger eller preginger, og den siste stasjonen skiller delen.
- Den ferdige delen slippes ut gjennom en renne mens skjelettavfallet spoles tilbake eller makuleres for gjenvinning.
Fordi alle stasjoner virker på forskjellige deler av samme stripe samtidig, produserer ett trykkslag én komplett aluminiumsdel. Den kontinuerlige driften er det som skiller progressiv stempling fra overføringsstempling , hvor individuelle emner transporteres mellom separate dysstasjoner.
Aluminiumslegeringer som går godt i en progressiv form
Ikke alle aluminiumskvaliteter mates rent gjennom en progressiv dyse. Vellykkede kandidater kombinerer formbarhet, forutsigbar tilbakeslag og akseptabel overflateoppførsel under høyhastighets stansing. I praksis dekker 3xxx-, 5xxx- og 6xxx-legeringer de fleste prosjekter.
Legering
Vanlig temperament
Hvorfor det er valgt
5052
H32
Høy tretthetsstyrke og korrosjonsbestandighet; brukes til batterideksler, braketter og bensintankender.
3003
H14
Utmerket formbarhet og lave kostnader; en arbeidshest for skap, varmevekslerdeler og generelle stemplinger.
6061
T6
Sterkere og mer stabil i bruk, men tilbakefjæringen er høyere; foretrukket for strukturelle braketter og fester.
1100
H14
Veldig myk og lett å tegne; brukes til navneskilt, reflektorer og elektriske deler med enkel geometri.
Tabell 1 — Valg av aluminiumslegering for progressive dyser: styrke og formbarhet handler alltid mot tilbakefjæring.
Hvorfor progressiv stempling er foretrukket for aluminiumsdeler
Forretningssaken kommer ned til fire målbare fordeler i forhold til manuelle dyser, maskinering eller kun dyptrekkende verktøy.
Uavbrutt gjennomstrømning
En velbygget progressiv aluminiumsdyse kjører med hundrevis av slag i minuttet, og hvert slag produserer en komplett del. Enhetskostnaden faller raskt når volumet overstiger verktøyets amortiseringspunkt.
Repeterbar presisjon
Fordi stripen er pilotert på hver stasjon, holder funksjon-til-funksjon-posisjoner konsistente over millioner av sykluser. Kritiske hullmønstre i batteri- og motorkomponenter holder ±0,05 mm uten omarbeiding.
Vektreduksjon
Med 2,7 g/cm3 veier aluminium omtrent en tredjedel av stålets vekt. Progressiv stempling lar designere bruke tynne, stive, formede seksjoner i stedet for tunge støpegods.
Integrerte sekundære operasjoner
Tapping, nagling, kamforming og merking kan legges til som in-die-stasjoner, slik at deler kommer ut nærmere sin endelige monteringstilstand og reduserer trinnene i forsyningskjeden.
Batterikabinetter er et typisk eksempel hvor disse fordelene summerer seg. Dekselet må være dimensjonsstabilt, korrosjonsbestandig og produsert i høyt volum til jevn pris.
 Presisjonsbatterideksel-stemplingsdeler for kabinetter Dette stemplede batteridekselet passer til bil- og energilagringskabinetter, og tilbyr dimensjonsstabilitet og korrosjonsmotstand i høyvolumproduksjon, i tråd med artikkelens diskusjon om vekt og forseglingsfordeler. Se produkt →
I praksis reduserer produsenter som bytter fra sveisede stålenheter til stemplede aluminiumsdeksler delervekten med mer enn halvparten samtidig som de forbedrer tetningskonsistensen.
Designgrenser: Hva avgjør suksess før du kutter stål
Aluminium oppfører seg annerledes enn stål i en progressiv dyse. Det høyere utbytte-til-modul-forholdet gir mer tilbakefjæring, og dens tendens til å gnage mot verktøystål gjør smøring og formbelegg obligatorisk. Å forstå disse grensene foran er forskjellen mellom en jevn lansering og en kostbar redesign.
Praktiske designregler brukt av verktøyingeniører
- Minimum bøyeradius på 1,0 til 1,5 ganger materialtykkelse for 3xxx og 5xxx legeringer; øke mot 2,0 ganger for 6xxx-T temperamenter.
- Spesifiser konsistent gradretning på enhver overflate som blir et tetnings- eller glidende grensesnitt.
- Hold tegnede dybder moderate; aluminium river ved skarpe hjørneradier, så legg til minimum 0,5 mm hjørneradius på dype former.
- Tillat tilbakefjæringskompensasjon i formdesignet; pålitelige leverandører legger til korrigeringsfunksjoner under utprøving i stedet for etter at deler feiler.
Oppnåelige toleranser i produksjonen
±0,05 mm Piercing
±0,08 mm Trimmet profil
±0,10 mm Dannet bøyer
±0,15 mm Flensede kanter
Figur 1 — Typiske produksjonstoleranser holdt på progressive aluminiumstemplinger med godt vedlikeholdt verktøy.
Hvor progressive aluminiumstemplinger brukes
Progressiv stempling av aluminium vises uansett hvor lette, elektrisk ledende eller korrosjonsbestandige metalldeler er nødvendig med høyt volum. Fordelingen nedenfor gjenspeiler typisk etterspørsel på tvers av bransjene vi leverer.
- Bil og elbil (42 %) — batterideksler, motorhus, setedeler, kobberskinner, konstruksjonsbraketter.
- Elektronikk (21 %) — bærbare kabinetter, serverchassisdeler, små kontakter og skjold.
- Hvitevarer og hvitevarer (19 %) — ovnspaneler, kontrollboksstemplinger, varmevekslerfinner.
- Industrielt utstyr (18 %) — servodriverhus, kompressorkomponenter, monteringsplater.
Biler og nye energikjøretøyer
Skiftet til elektriske drivverk har gjort progressiv aluminiumstempling til standardprosessen for batterisystem- og motorkomponenter. En stemplet kobber- eller aluminiumsskinne erstatter for eksempel bøyde og maskinerte stenger med en del som holder flathet og hullposisjon i ett trinn.
 Kobber samleskinne stempling deler for EV kraftdistribusjon Denne kobbersamleskinen med høy renhet støtter effektiv strømflyt mellom batteri, motor og omformere, med belagte overflater og stramme toleranser for krevende EV-applikasjoner, som matcher avsnittets vekt på progressive stemplingsfordeler. Se produkt →
På samme måte drar stansedelene til motorhus fordel av aluminiums termiske egenskaper og lette vekt, mens progressive dyser holder den tette konsentrisiteten som kreves av rotor- og statorsammenstillinger.
Elektronikk og apparater
Forbrukerelektronikk favoriserer aluminium for overflatefinish og EMI-skjermingsadferd. Progressiv stempling produserer de tynne, høypresisjonsdelene som går inn i bærbare datamaskiner og telefoner.
 Stemplingsdeler for bærbar datamaskin i aluminium Disse stemplede komponentene for bærbare chassis og braketter kombinerer lav vekt med stivhet, med presise hullposisjoner og snap-fit strukturer som støtter effektiv montering, relevant for artikkelens poeng om tynnveggede elektronikkdeler. Se produkt →
På apparatsiden drar store ovnsskall og kontrollpanelstemplinger fordel av samme prosessøkonomi når produksjonsvolumer rettferdiggjør dedikert verktøy.
Verktøykostnader og leverandørvalg: Fire trinn som forhindrer anger
Progressive dyser er den største forhåndskostnaden i et aluminiumstemplingsprogram, som ofte oppveier pressen og materialhåndteringsutstyret. Målet er ikke å betale minst for verktøy, men å betale for riktig verktøydesign, fordi formkvaliteten bestemmer delens kvalitet for programmets levetid.
Trinn 1 — Bekreft forretningssaken. Progressiv verktøy begynner å gi mening ved omtrent 50 000 til 100 000 deler per år. Under det, vurder mer økonomiske verktøyalternativer.
Trinn 2 — Send en fabrikerbar datapakke. Oppgi 3D-modellen, toleransestabel, krav til overflatefinish og årlig etterspørsel. En klar gjennomgang av stripe-layout på dette stadiet unngår kostbare revisjoner.
Trinn 3 — Overvåk reell produksjonsevne. Se etter intern formdesign, CNC-maskinering og prøvepresser under ett tak. En leverandør med både forming og stanseevne løser toleranseproblemer før de når produksjon.
Trinn 4 — Be om en førsteartikkelrapport med SPC-data. Bekreft at kritiske funksjoner holder seg innenfor Cpk-mål over flere spoler og trykkkjøringer, ikke bare på den første prøven.
Leverandører som kombinerer progressive dyser, stansepresser og automatisering – slik som teamet vårt på Shuangqisi, med 80 til 400 tonns presser og et internt stanseautomatiseringsselskap – kan forkorte opprampingen og holde toleransene stabile på tvers av skift.
Vedlikehold, kvalitet og samsvar
De beste progressive aluminiumsdysene mister fortsatt ytelse hvis vedlikeholdet forsømmes. Aluminiums tendens til galle gjør smørebehandling og overflatebelegg til de to kontrollene som skiller pålitelige programmer fra tilbakevendende nedetid.
- Dyseoverflatebeskyttelse: DLC- eller TiCN-belegg på formende stanser reduserer oppsamling av aluminium og forlenger slipeintervallene.
- Valg av smøremiddel: bruk fordampende eller lav-rester smøremidler som er kompatible med nedstrøms rengjøring, spesielt for batteri- og elektronikkdeler.
- Forebyggende vedlikehold: inspisere piloter, fjærer og slitasjeplater med definerte slagintervaller; progressive dies mislykkes forutsigbart når slitasjen når en terskel.
- Samsvarsdokumentasjon: for eksport eller regulerte industrier, hold materialsertifikater og PPAP eller tilsvarende dokumentasjon tilgjengelig for revisjon.
Kvalitetskontroll på aluminiumsstemplinger bør inkludere CMM-verifisering av kritiske hullposisjoner, overflatesjekker for riper og periodisk hardhetsverifisering av innkommende spoler, fordi innkommende materialvariasjon er den vanligste skjulte årsaken til sprekker og tilbakespring.
Progressiv stempling av aluminium er ikke den billigste prosessen for prototyper eller små partier, og den kan ikke slå en overføringsform for veldig store paneler. Men for deler som passer til en spolematet stripe og gjentas i hundretusenvis, gir den den laveste enhetskostnaden, den strammeste konsistensen og den korteste syklustiden for enhver formingsmetode. Den virkelige konkurransefordel kommer fra å velge en leverandør som designer formen, kjører stemplingen og bygger automatiseringen som ett integrert prosjekt.
Før du godkjenner et tilbud, sammenlign leverandørens meranseliste, pressekapasitet og SPC-disiplin – ikke bare prisen per del. Utforsk Shuangqisi mold og stempling evner når du er klar til å vurdere en potensiell partner for ditt progressive aluminiumsstemplingsprogram.
Forrige innlegg
Leverandører av aluminiumsstempling: Hvordan vurdere kapasitet, risiko og tilpasning
Neste innlegg
Metallstempling forklart: Den komplette veiledningen til prosess, materialer og kostnader
Vår Produkter.
Start bedriften din med en OEM-produsent her!

Gi globale kunder komplette nøkkelferdige løsninger
gjennom
innovasjon!
HURTIGE LENKER
NYHETER
KONTAKTINFORMASJON.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Opphavsrett © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rettigheter reservert. Tilpasset stempling Produsenter av metallstempling
