-
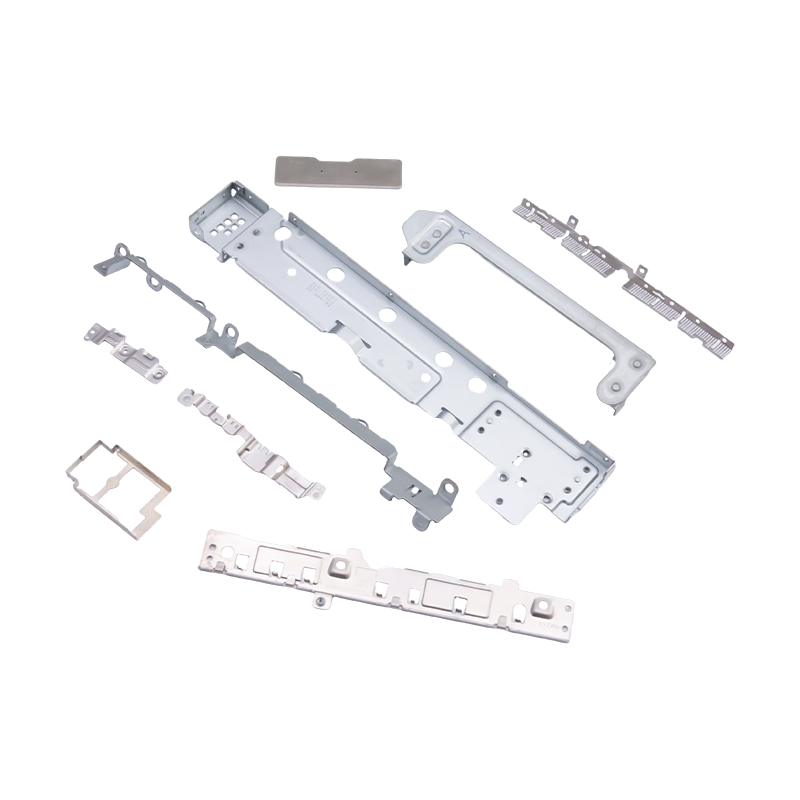
Små stemplede deler til bærbare datamaskiner og mobiltelefoner
Som essensielle interne komponenter for moderne...
-
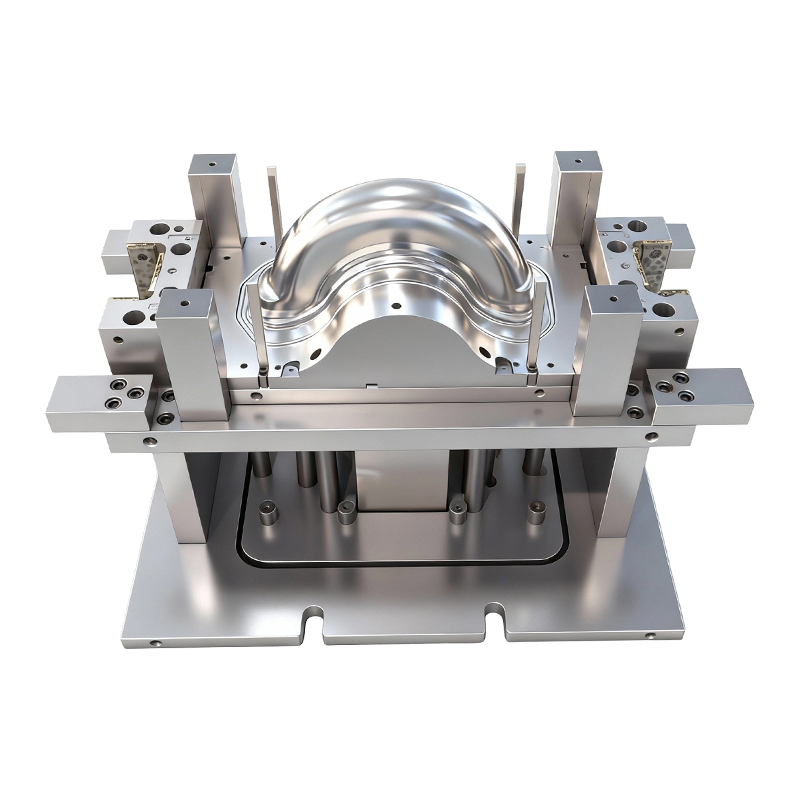
Dyptrekkeform for for- og bakhjul på tohjulede elektriske kjøretøy
Denne dyptrekksformen for for- og bakhjul på to...
-
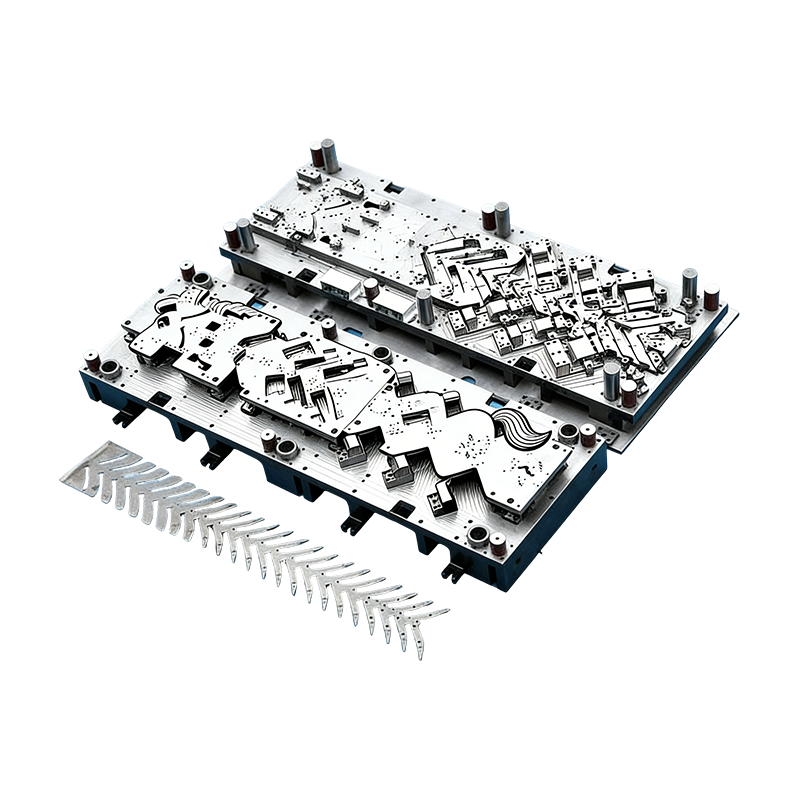
Progressive former for bildeler
Denne kontinuerlige formen for bilmotorhus er k...
-
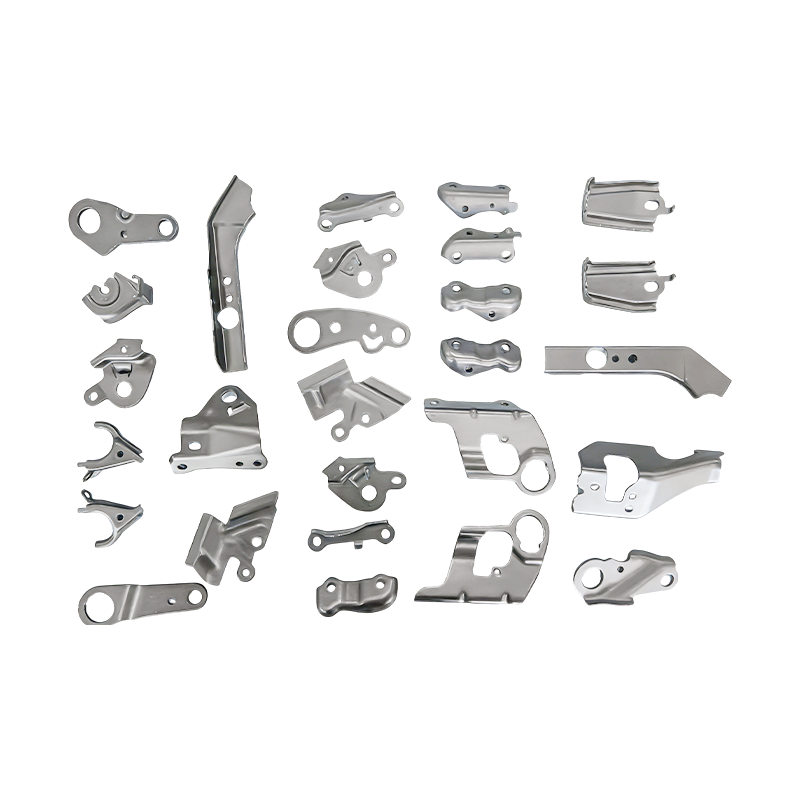
Små bildeler progressive stansedeler
Våre progressive formstemplingsdeler for små bi...

Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Metallstempling forklart: Den komplette veiledningen til prosess, materialer og kostnader
Metallstempling forklart: Den komplette veiledningen til prosess, materialer og kostnader
2026-09-07
En innkjøpsingeniør har nettopp blitt bedt om å skaffe 60 000 braketter i rustfritt stål. Tre tilbud kommer inn, og den laveste prisen per stykk ligger nesten 40 % under de andre – men det koster USD 15 000 verktøy. Gapet er ikke en feil: det lave sitatet kommer fra metallstempling. Hvorvidt den prisen er reell, avhenger av formen, pressekapasiteten, materialet og produksjonsvolumet bak den.
Metallstempling er den mest kostnadseffektive måten å masseprodusere presisjonsplatedeler på. En presse tvinger en metallstrimmel mellom en stanse og en dyse og produserer en ferdig del på en brøkdel av et sekund per slag. Stempling er ikke en enkelt operasjon, men en familie av prosesser – blanking, bøying, dyptrekking og mer – som dekker deler fra batterideksler til bærbare rammer.
Hva er metallstempling?
Metallstempling er en kaldformingsprosess som former flatt metallplate til deler ved hjelp av en presse og et sett med matriser. Arket, levert som en spole eller strimmel, mates mellom en stanse og en dyse. Stansen beveger seg ned under trykk, og metallet kuttes, bøyes eller trekkes for å fylle dysehulrommet. Hvert trykkslag skaper én del; i en progressiv terning går en ferdig del ut av hvert slag.
Konklusjonen er grei: Stempling vinner på volum. Etter at dysen er bygget, faller kostnaden per stykk dramatisk fordi prosessen går med høy hastighet, produserer ingen spon og bruker bare det rå arket og smøremiddelet. Ved mengder over noen få titusener koster en stemplet komponent rutinemessig 50–80 % mindre enn den samme delen som er maskinert fra billett.
Vanlige stemplingsoperasjoner
- Blanking — kutte en flat kontur fra arket.
- Piercing — stanse hull eller spor inn i delen.
- Bøying — bretting av arket langs en rett akse.
- Dyptegning — trekk arket til en kopp eller kabinettform.
- Mynting og preging — pressing av fine overflatedetaljer med høy lokalisert kraft.
Høy hastighet
Hundrevis av slag i minuttet.
Hundrevis av slag i minuttet.
Verktøydrevet kostnad
Høy foran, lav pr stk.
Høy foran, lav pr stk.
Materialspekter
Stål, rustfritt, aluminium, kobber.
Stål, rustfritt, aluminium, kobber.
Repeterbar toleranse
Stabil innenfor ±0,05 mm etter oppsett.
Stabil innenfor ±0,05 mm etter oppsett.
Hvordan stemplingsprosessen fungerer
Fem trinn bestemmer utfallet av et stemplet delprosjekt:
- Gjennomgang av deldesign og produksjonsevne – toleranser, materialtykkelse, hullstørrelser, bøyeradier og kantkrav kontrolleres mot stemplingsregler før verktøyet starter.
- Dysedesign og produksjon - dysen er den største kostnadsposten, maskinert av herdet verktøystål, satt sammen med føringer og fjærer, og testet til delen oppfyller tegningen.
- Materialvalg og klargjøring - spoler eller strimler er spesifisert etter karakter, tykkelse, bredde og overflatefinish; materialsertifikater bekrefter kjemien.
- Pressoppsett — dysen er montert i en presse valgt etter tonnasje, slag og lukkehøyde; 80–400 tonns presser dekker de fleste mellomstore deler.
- Stempling og sekundære operasjoner — produksjonen går med høy hastighet, deretter følger avgrading, banking, vasking, overflatebehandling eller montering.
Die-konseptet betyr like mye som pressen. Progressive dies bærer stripen gjennom flere stasjoner; overføringsdyser flytter individuelle emner mellom stasjoner. Valget endrer verktøykostnad og syklustid; de praktiske forskjellene er dekket i denne sammenligningen av progressiv vs overføring metallstempling.
For bilkomponenter med lang kjøring er progressive støpeformer standardvalget fordi de konverterer en spole til en ferdig del i én omgang, uten operatørintervensjon mellom stasjonene.
 Kontinuerlig progressiv form for motorhus til biler Denne formen er bygget for høyvolumsproduksjon med komponenter i legert stål for slitestyrke og en modulær design for enkelt vedlikehold, noe som gjør den til en sterk kandidat for langsiktig bilstempling der enpasseringseffektivitet er avgjørende. Se produkt →
Metallstempling vs. alternative produksjonsprosesser
Når et designteam velger en prosess for en metallplatedel, er kortlisten vanligvis stempling, CNC-maskinering, laserskjæring og noen ganger formstøping. Mengde og toleranse avgjør svaret.
Prosess
Verktøykostnad
Enhetskostnad
Typisk toleranse
Ledetid for verktøy
Beste volum
Metallstempling
Høy
Lavt volum
±0,05 til ±0,10 mm
4–8 uker
10 000
CNC maskinering
Ingen eller lav
Høy
±0,02 til ±0,05 mm
Dager
1–1000
Laserskjæring
Ingen
Middels
±0,10 til ±0,20 mm
Dager
1–5 000
Pressestøping
Veldig høy
Lavt
±0,05 til ±0,10 mm
6–12 uker
10 000
Veiledende områder for enkle metalldeler; faktiske verdier avhenger av geometri, materiale og leverandørutstyr.
Avveiningen er klar. CNC-bearbeiding tilbyr stramme toleranser uten verktøyinvesteringer, men enhetskostnaden forblir høy. Laserskjæring er fleksibel for komplekse 2D-profiler ved lavt volum, men skaper ikke bøyninger eller dype former av seg selv. Stempling krever den største forhåndsinvesteringen, men når terningen er påvist, er enhetskostnaden den laveste. Under noen få tusen deler er amortisering straffende; fra ti tusen deler og oppover er stempling vanskelig å slå.
Kostnadsatferd ved forskjellige produksjonsvolumer
Den dypeste skjulte kostnaden ved stempling er ikke pressetid - det er amortisering pluss skrap. Kostnadskurven per stykk synker raskt når verktøyet er betalt.
100 1000 stk
32 10.000 stk
18 50 000 stk
12 100 000 stk
Ved 10 000 deler faller kostnaden per stykk til omtrent en tredjedel av nivået på 1 000 deler; ved 100 000 deler når den rundt 12. Nedgangen kommer fra å spre verktøy og oppsett over flere enheter; gulvet er råstoff pluss pressetid.
Når du sammenligner tilbud, beregne totale eierkostnader: verktøy pluss enhetspris ganger volum, pluss kvalitetsrisiko. Et tilbud som unngår verktøykostnaden, men som har en høy enhetspris, er den dyrere veien i skala. En verktøypris som ser høy ut, men som inkluderer herdet formstål og en reservedelspakke slår ofte en billig dyse som slites ut tidlig.
Materialer og formdesignhensyn
Typiske stemplede materialer
- Lavkarbonstål (DC01 eller SPCC) — formbart og lavpris, brukt til braketter, chassis og forsterkningsdeler.
- Rustfritt stål (SUS301 eller SUS304) — korrosjonsbestandig, høyere tilbakefjæring, mer krevende for dysen.
- Aluminiumslegeringer (5052 eller 6061) — lett, vanlig i elbilbatterier og kjøleribber; større bøyeradius er nødvendig for å unngå sprekkdannelse.
- Kobberlegeringer - utmerket ledningsevne, brukt i samleskinner, koblinger og terminaler.
Dysedesign styrer hvordan materialet oppfører seg. Punch-to-die-klaring avgjør toppkvaliteten: for lite produserer en sekundær skjær og grad; for mye øker grad og reduserer kantens retthet. For 1,5 mm stålplate er en klaring på 5–8 % av tykkelsen et vanlig utgangspunkt.
Hardhet betyr noe. Avansert høyfast stål reduserer kjøretøyets vekt, men akselererer slitasjen på formene, så hardere verktøystål og hyppigere sliping er nødvendig. Hvis tegningen krever en toleranse under ±0,05 mm, trenger dysen tette føringer og pressen må ha repeterbarhet. Elektroniske stansematriser, for eksempel, holdes til strammere toleranser enn husholdningsapparater fordi koblings- og skjermingsdeler må passe sammensatte brett uten omarbeiding.
Bransjeapplikasjoner og markedsdistribusjon
Stemplede deler vises i nesten alle produksjonssektorer, men balansen er ujevn. Den omtrentlige fordelingen av etterspørselen følger.
Biler og elbiler – 45 %
Elektronikk – 25 %
Hvitevarer – 15 %
Industriutstyr — 15 %
Bilindustrien, inkludert elbiler, er det største markedet. Karosseripaneler, chassisbraketter, seterammer, motorhus og batterideksler er stemplet. Spesielt elektriske kjøretøy øker etterspørselen etter presisjonsbatterirelaterte stemplinger som kobberskinner.
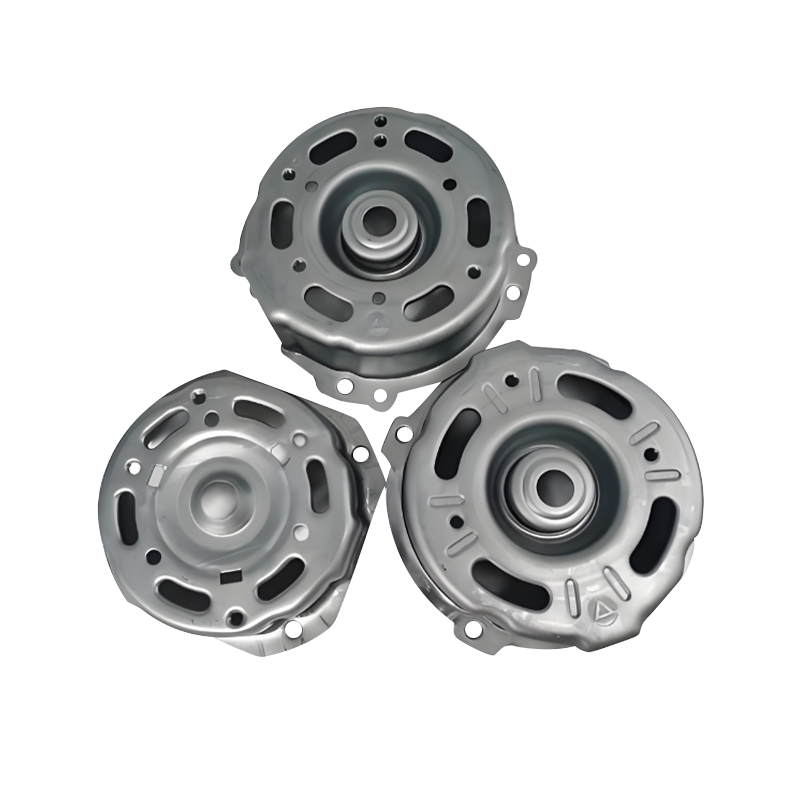 Presisjonsstemplede motorhus for bilapplikasjoner Disse stemplingene bruker høyfast stål eller aluminium med stramme toleranser og varmeavledningsfunksjoner, som direkte støtter den økende etterspørselen etter holdbare motorhus i elektriske og konvensjonelle kjøretøy. Se produkt →
Elektronikk er det nest største feltet. Bærbare rammer, store datamaskinbaser og mange små mobiltelefondeler er stemplet fordi de kombinerer tynt materiale, fine hull og lav pris ved høyt volum. Hvitevarer følger med ovnskall og store malte paneler; industrielt utstyr legger til servodrivhus og kompressorkomponenter.
 Bærbar chassis og interne stemplingsdeler Disse komponentene er laget av kaldvalset stål, aluminium eller magnesiumlegering, og tilbyr glatte kanter, presise hull og korrosjonsbestandighet, noe som gjør dem egnet for bærbare rammer og strukturelle sammenstillinger av kosmetisk kvalitet. Se produkt →
En del familie kart til hver sektor. For elektrifiserte drivlinjer kombinerer motorhusstemplinger dyptrekking med stram konsentrisitet. Stemplinger på batteridekselet krever flathet og presise hullmønstre. Stemplinger til bærbare datamaskiner krever overflater av kosmetisk kvalitet uten riper eller appelsinskall.
Leverandørvalg og totalkostnadskontroll
Å velge en stemplingspartner betyr mer enn noen enkelt tegnedimensjon. Bruk en kort evalueringssekvens i stedet for å sammenligne priser alene.
1. Definer delkonvolutten
Materialkvalitet, tykkelse, toleranse, overflatefinish og årlig volum.
Materialkvalitet, tykkelse, toleranse, overflatefinish og årlig volum.
2. Kjør en DFM-gjennomgang
Sjekk bøyeradius, hull-til-kant-avstander og tegndybde.
Sjekk bøyeradius, hull-til-kant-avstander og tegndybde.
3. Sammenlign totalkostnad
Verktøy pluss enhetspris ganger volum, pluss leverings- og kvalitetsrisiko.
Verktøy pluss enhetspris ganger volum, pluss leverings- og kvalitetsrisiko.
4. Bekreft kapasitet
Pressetonnasjeområde, inspeksjonsutstyr og lignende delererfaring.
Pressetonnasjeområde, inspeksjonsutstyr og lignende delererfaring.
5. Bli enige om eierskap til verktøy
Hvem beholder terningen, hvordan gjenforsøk er priset, og reservedelspolicy.
Hvem beholder terningen, hvordan gjenforsøk er priset, og reservedelspolicy.
To spørsmål blir ofte oversett. Spør først om formstålkvalitet og varmebehandling: en dyse laget av kvalitetsverktøysstål, herdet og belagt, produserer konsistente deler for flere slag. For det andre, spør hvordan prøvekjøringer håndteres. En del kan se bra ut i en gjennomgang av mykt verktøy og likevel endre dimensjon i produksjonsformen. Utprøvingsprosedyren avgjør om den første batchen kommer i tide. Et selskap som bygger formen, driver stemplingen og integrerer automasjon internt – slik Suzhou Shuangqisi Mold Equipment gjør med støpeformen, stemplingsdelene og automasjonslinjene – flytter en del fra design til produksjon med færre overleveringer.
Vedlikehold og samsvarsråd
Stemplingskvaliteten opprettholdes, ikke oppnådd en gang. Diesslitasje, innrettingsdrift og overflatefinish degraderes etter hvert som slag samler seg. En praktisk tidsplan inkluderer rengjøring og smøring av dyseføringer, kontroll av stanse- og dyseklaring, overvåking av gradhøyde ved definerte intervaller, og sliping av skjærekanter før kvaliteten går utenfor toleransen. For høykjørte deler, reserveinnsatser eller en duplikatform unngår nedetid når slitasje vises.
Regulerte kunder forventer også dokumentert bevis:
- ISO 9001 kvalitetsstyring som grunnlinje.
- IATF 16949 for bilkomponenter, inkludert PPAP-innleverings- og kontrollplaner.
- Materialsertifikater som sporer hver spole til fabrikken.
- RoHS- og REACH-erklæringer for elektronikk sendt til Europa.
Dette er ikke papirarbeid for sin egen skyld. En stemplet del kan se riktig ut mens beleggskjemien eller grunnmaterialet ikke oppfyller spesifikasjonen. Leverandører med sporbare poster gjør rotårsaksanalyse raskere når et avvik oppstår, og beskytter både kvalitet og levering.
Metallstempling belønner lag som planlegger fremover. Definer toleransebåndet realistisk, velg et formkonsept som passer til volumet og materialet, og evaluer leverandørene på totalkostnad og kvalitetsbevis i stedet for pris per stykk alene. Når dysen er riktig, pressen er kapabel, og materialet er sporbart, gir stempling den laveste kostnaden per del i masseproduksjon - fra tohjuls hjulnav og motorhus til bærbare rammer.
Forrige innlegg
Progressiv stempling av aluminium: Prosess, legeringer, designtips og kostnadsguide
Neste innlegg
Metallstemplingsprosess: Hvordan verktøy, formdesign og automatisering påvirker delkostnadene
Vår Produkter.
Start bedriften din med en OEM-produsent her!

Gi globale kunder komplette nøkkelferdige løsninger
gjennom
innovasjon!
HURTIGE LENKER
NYHETER
KONTAKTINFORMASJON.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Opphavsrett © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rettigheter reservert. Tilpasset stempling Produsenter av metallstempling
