-
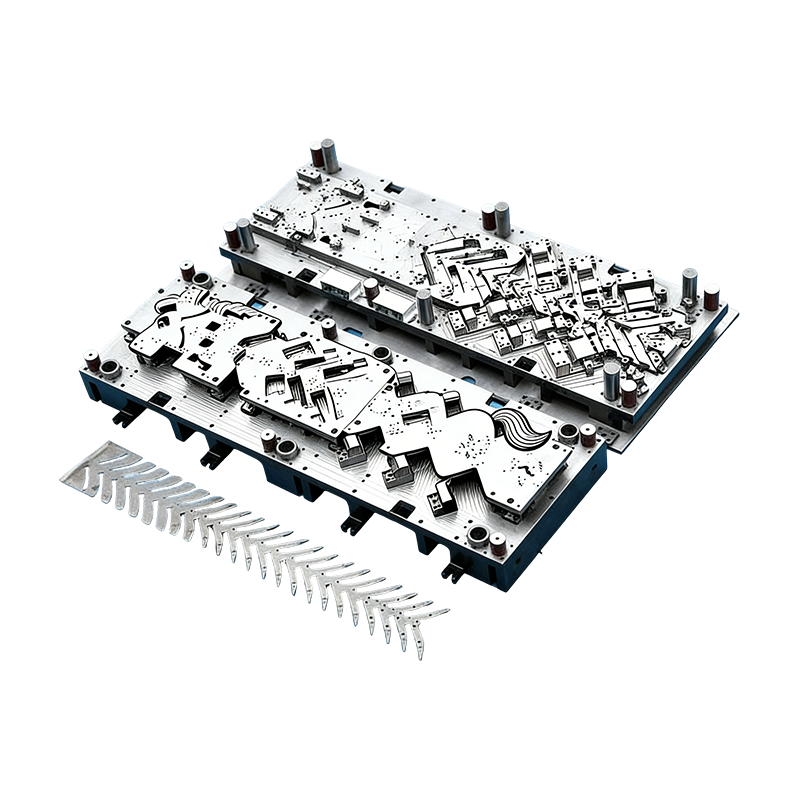
Progressive former for bildeler
Denne kontinuerlige formen for bilmotorhus er k...
-
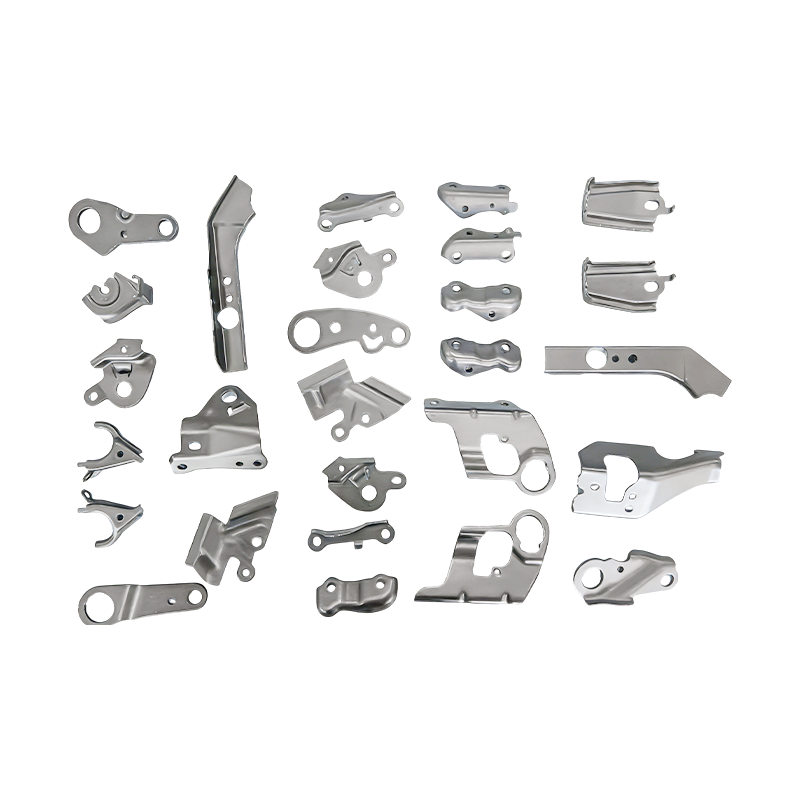
Små bildeler progressive stansedeler
Våre progressive formstemplingsdeler for små bi...
-
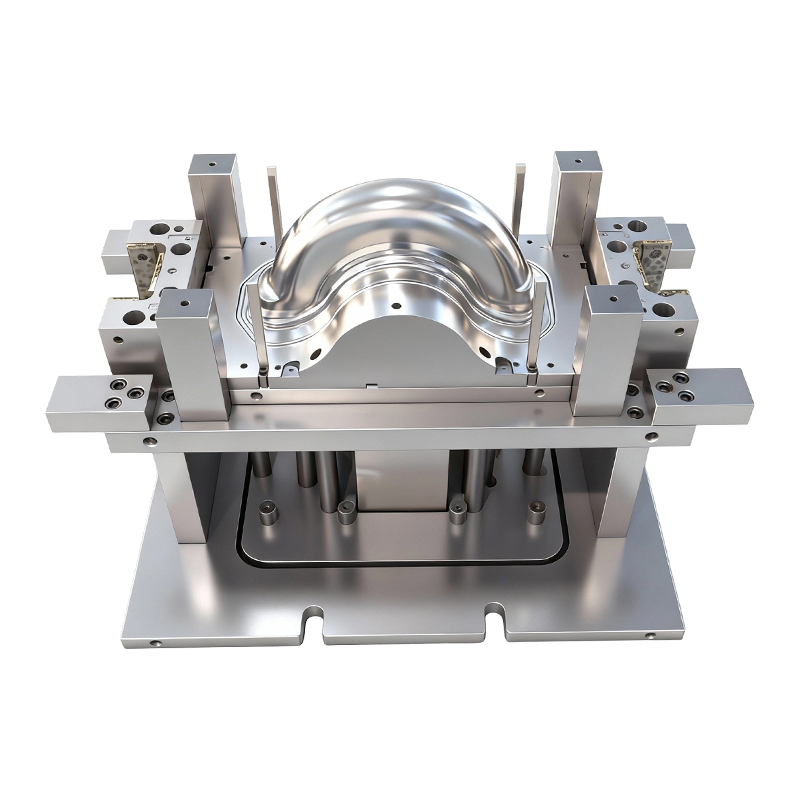
Dyptrekkeform for for- og bakhjul på tohjulede elektriske kjøretøy
Denne dyptrekksformen for for- og bakhjul på to...
-
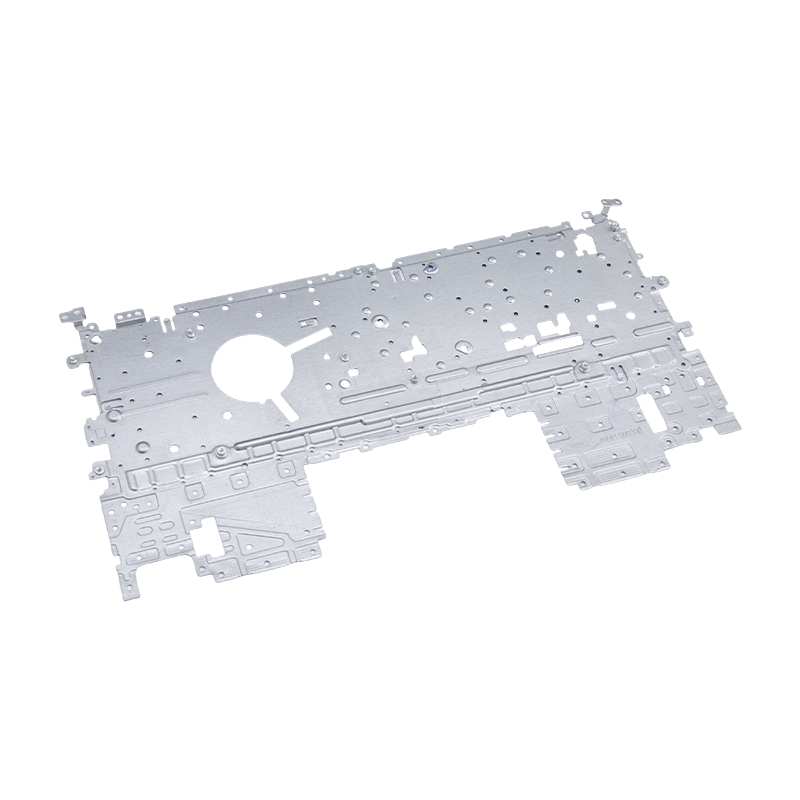
Bærbar stempling deler
Våre bærbare stemplingsdeler er presisjonsprodu...
-
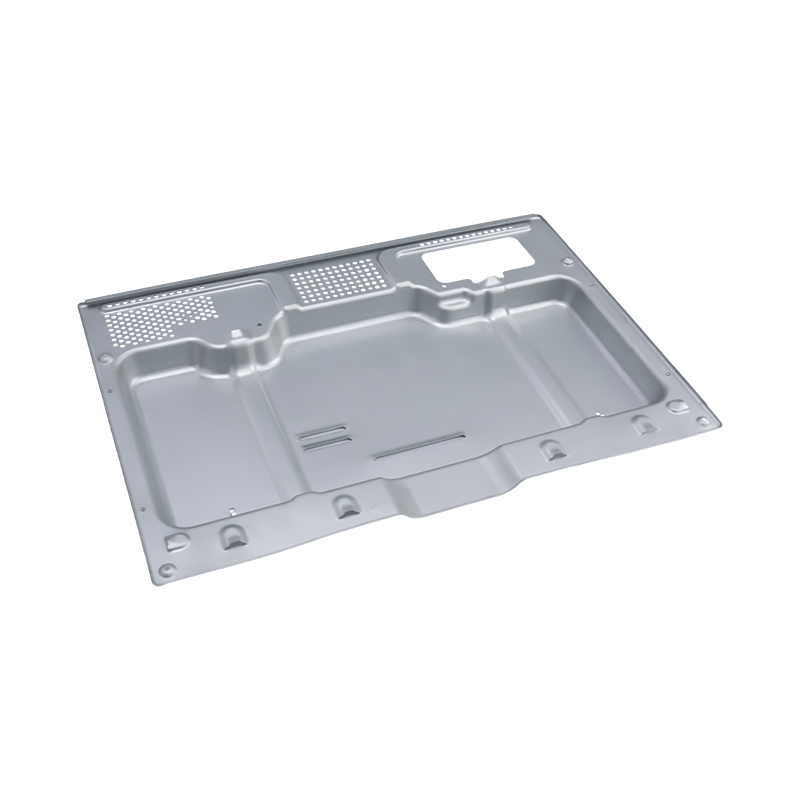
High-end ovnsstemplingsdeler
Våre avanserte ovnsstansedeler er presisjonspro...
-
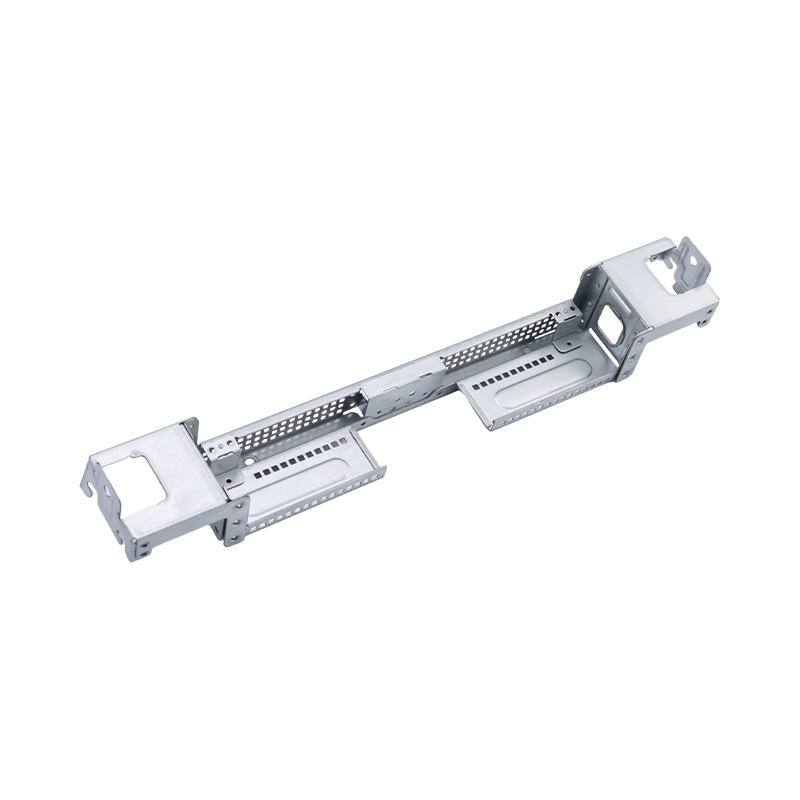
High-end store datamaskinstemplingsdeler
Våre avanserte store datamaskinstemplingsdeler ...

Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Progressiv stempling av bildeler: Dies, toleranser, kostnader og volumguide
Progressiv stempling av bildeler: Dies, toleranser, kostnader og volumguide
2026-10-08
Ta en 1,8 mm HSLA 340 setebrakett. Kjør den på en 14-stasjons progressiv dyse matet fra coil, og stykkprisen lander vanligvis på rundt 40 prosent av hva en manuell celle på seks enkeltvirkende presser vil kreve. Den progressive linjen holder hullposisjonen innenfor ±0,08 mm over et fullt skift med én operatørlastespoler. Den manuelle cellen trenger fire personer for å mate emner og driver fortsatt ut av toleranse på det tredje skiftet. Det gapet er hele argumentet for progressiv stempling på bildeler - og det gjelder bare når volumet, båndoppsettet og verktøystålet er spesifisert riktig fra starten.
Det korte svaret for de fleste bilprogrammer:
- Progressiv stempling blir den billigste ruten når det årlige volumet fjerner omtrent 150 000 til 200 000 stykker for en brakett-klassedel, og mye lavere når flere delenumre deler en stripe.
- Materialutnyttelse – ikke pressehastighet – er den største enkeltkostnadsspaken. En reduksjon i stripebredden på tre prosent overgår vanligvis en reduksjon på ti prosent av syklustiden på totalkostnaden per del.
- Toleranser akkumuleres på tvers av stasjoner, så hullposisjon, bøyningsvinkel og flathet må tilordnes spesifikke stasjoner i stedet for til den ferdige tegningen alene.
- Dyser, stemplede deler og fôrautomatisering bør konstrueres som ett system. Del dem på tre leverandører, og toleransestakken er normalt det første havariet.
Hvor progressiv stempling slår alternativene
En progressiv dyse utfører hver operasjon – gjennomboring, trekking, trimming, forming, flensing og separering – inne i et enkelt trykk, med stripen en stigning per slag. Delen blir aldri håndtert av en person mellom operasjonene, det er der både presisjonen og arbeidsbesparelsen kommer fra. Økonomien snur avhengig av tre variabler: volum, materialtykkelse og hvor mange stasjoner geometrien virkelig krever.
Tynne deler under 3 mm med høyt årlig volum er de klassiske progressive kandidatene. Tyngre seksjoner over 6 mm, eller deler med dyp trekk som trenger flere omtrekkingsstasjoner, favoriserer ofte dyptrekking eller overføringsdyser i stedet - verktøyregningen for en 20-stasjons progressiv dyse på et 5 mm gulvpanneelement er vanskelig å rettferdiggjøre mot en fire-slids overføringslinje.
Strip layout
Stigning, banebredde og bærerdesign bestemmer materialutnyttelsen før en enkelt stasjon kuttes. En 2 mm banereduksjon over en 300 mm spole er verdt mer enn de fleste presseoppgraderinger.
Antall stasjoner
Hver stasjon som legges til øker pressekostnadene, vedlikeholdsbelastningen og pressetonnasjen. Inaktive stasjoner er noen ganger reservert bevisst for en fremtidig revisjon - en billig sikring mot en designendring.
Tonnasjevindu
Kuttekraften topper seg i skjærøyeblikket. En dyse som passer til en 250 T presse på papir kan spike forbi den på en hard stripe, så tonnasjemargin på 20 til 30 prosent er normal praksis.
Verktøystålkvalitet
Belagt karbid- eller pulvermetallurgisk stål ved piercingstasjonene forlenger slipeintervallene på høyfaste bånd, men bare når dyseskoen og styresøylene er stive nok til å matche.
Hva som faktisk skjer i en progressiv dør
Stasjonssekvensen bærer ingeniørarbeidet. Et typisk progressivt verktøy for biler åpnes med et pilothull og hakkstasjon, beveger seg inn i den første trekningen eller formen, legger til trimming og piercing etter hvert som materialet hardner, og avslutter deretter med flensing, gjenoppretting og et skillesnitt som etterlater delen på bæreren til siste støt.
Tre detaljer avgjør om verktøyet holder toleranse etter seks måneders produksjon. Pilotpinnene må gå i inngrep før en skjærestasjon for å låse strimmelposisjonen. Strippeplaten må holde listen flat under trekkingen, ellers vil panelet fjære tilbake ujevnt. Og skrotet må gå ut nedover gjennom renner uten noen gang å gå inn på stripebanen igjen - en tilbakevendende snegl er den vanligste årsaken til katastrofale skader på matrisen.
På avansert høyfast stål bygges tilbakefjæringskompensasjon inn i formstasjonene i stedet for å korrigeres senere. Dysebyggere overbøyer typisk flensen med en beregnet vinkel og slår den deretter på nytt, fordi en 590 MPa eller 780 MPa stripe ikke vil holde en nominell vinkel alene. Forskjellen mellom progressiv og overføringsmetallstempling kommer ned til hvordan delen transporteres mellom disse stasjonene - den ene er avhengig av stripebæreren, den andre på en overføringsmekanisme - og det valget endrer verktøykostnad, syklustid og toleransen du realistisk kan love.
Progressiv vs overføring vs manuell: En side-by-side sammenligning
Tabellen nedenfor sammenligner tre ruter for en mellomstor bilkonstruksjonsbrakett med omtrent 200 000 stykker per år. Tall er typiske planleggingsverdier som brukes for leverandørsammenligning, ikke tilbud.
Kriterium
Progressiv dø
Overfør terning
Manuell / enkeltvirkende
Verktøyinvestering
Høy
Midtdels
Lavt
Stykkepris 200k/år
Lavtest
Mid
Høyest
Oppnåelig hullposisjon
±0,05 til ±0,10 mm
±0,10 til ±0,20 mm
±0,25 mm og drivende
Byttetid
2 til 6 timer
1 til 3 timer
20 til 45 minutter
Operatører per skift
1
2
4 til 6
Volumbånd som passer best
150k og over
50k til 150k
Under 50k
 Progressiv støpeformer for bilmotorhus og små deler Høy-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Se produkt →
Legg merke til hvor crossoveren sitter. Under omtrent 50 000 stykker i året dominerer verktøyamortisering, og den manuelle ruten vinner fortsatt på totalkostnaden. Mellom 50 000 og 150 000 avhenger svaret av delens kompleksitet og om et andre delenummer kan dele den samme stripen - det alternativet med delt stripe er ofte det som får et progressivt verktøy til å betale tilbake i løpet av atten måneder.
Tre skjulte beregninger som avgjør linjelønnsomhet
Tilbud viser vanligvis stykkpris og verktøykostnad. De viser sjelden materialutnyttelse, generell utstyrseffektivitet eller skrothastigheten etter at et verktøy har blitt malt om to ganger. Disse tre tallene varierer ofte mer mellom to leverandører enn den oppgitte prisen gjør.
Progressive
OEE 76 %
Overføring
OEE 61 %
Manuell celle
OEE 44 %
OEE for en progressiv linje gjenspeiler tre ting som fungerer sammen: pressetilgjengelighet, disiplinen for mating og spolebytte og førstegangsutbytte. En linje som går med 60 slag i minuttet, men stopper hvert førti minutt for en jam, taper vanligvis til en som kjører med 45 slag i minuttet med en ren skrapbane. Når du sammenligner leverandører, spør etter den faktiske spolen bytte tid, stigning og slaghastighet, og antall deler mellom sliping - ikke maksimal pressehastighet.
Hvor progressive stemplingsdeler for biler brukes
Progressivt arbeid dominerer de store delene av et kjøretøy i stedet for hele strukturen. Fordelingen nedenfor gjenspeiler typiske delfamilier produsert på progressive og multistasjonsverktøy.
- EV og drivlinje — 42 %: motorhus, batteridekselplater, høyspent kobberskinner og drivenhetsbraketter.
- Kropp, sete og struktur — 24 %: seterammer, forsterkningsbraketter, låseplater og små karosserideler.
- Drivstoff, eksos og nyttekjøretøy — 18 %: tank endeplater, varmeskjold og braketter for tunge lastebiler.
- Elektronikk og industrielt utstyr — 16 %: serverchassis, ovnskall, strukturelle deler til bærbare datamaskiner og telefoner, servodrivhus og kompressorkomponenter.
 Nye energikjøretøy kobber samleskinne stempling deler Presisjonsstemplede kobbersamleskinner med høy renhet for EV-høyspentstrømfordeling, relevant der ledende koblinger med lav motstand og tilstøtende bilstempling krever tett leverandørintegrasjon. Se produkt →
Kobberskinnefamilien er verdt å rope opp. Disse delene kombinerer et mykt, svært ledende materiale med en krevende grad- og flathetsspesifikasjon, og de produseres ofte samtidig med de omkringliggende ståldelene på tilstøtende utstyr. En leverandør som allerede driver begge deler automotive stempling deler og elektronisk stemplingsarbeid har vanligvis verktøyrommet og den metrologiske dybden til å håndtere begge materialsystemene uten lang læringskurve ved første kjøring.
Spesifisere et progressivt stemplingsprogram: Syv trinn
De fleste kostnadsoverskridelser på progressive programmer kommer fra sekvensering, ikke fra selve terningen. Rekkefølgen nedenfor gjenspeiler hvordan design-, verktøy- og automatiseringsbeslutninger faktisk begrenser hverandre.
- Fest stripeoppsettet først. Still inn stigning, bane og spolebredde mot emnegeometrien før du velger stasjonstall. Hver senere beslutning arver denne geometrien.
- Tilordne toleranser til stasjoner. Bestem hvilken stasjon som eier hullposisjonen, hvem som eier bøyningsvinkelen og hvem som eier flatheten. Vage tegningstoleranser blir tvister under PPAP.
- Dimensjoner pressen med marg. Beregn topp skjærkraft, ikke gjennomsnittlig kraft, og hold 20 til 30 prosent takhøyde for en fremtidig materialoppgradering.
- Bestem automatiseringsomfanget tidlig. Spolelasting, rettetang, mater, skraptransportør og utgangshåndtering endrer alle dysehøyde og syklustiming hvis de kommer sent i prosjektet.
- Kjør en terningssimulering. Formingssimulering fanger tilbake og tynnes før stål kuttes, noe som er langt billigere enn å korrigere en ferdig formstasjon.
- Planlegg slipesyklusen. Registrer antall deler mellom slipingene fra den første produksjonsdagen, slik at verktøyets levetid blir en målbar kostnadslinje i stedet for en antagelse.
- Verifiser på produksjonsverktøy. Bygg prøver utenfor verktøyet og full PPAP på den siste terningen, ikke på et prototypeverktøy, ellers vil toleransestakken flytte seg når den virkelige stripen kommer.
 Tilpasset stemplingsautomatiseringsutstyr for progressive stemplingslinjer Produktliste for tilpasset stemplingsautomatiseringsutstyr, relevant der progressive programmer trenger koordinert formdesign, produksjon av stemplede deler og automatiseringslevering. Se produkt →
Trinn fire er der nøkkelferdig levering endrer regnestykket. Når formbyggeren og automatiseringsbyggeren står under én kontrakt, løses formhøyde, passeringslinje, mateslag og pressetonnasje på en enkelt tegning i stedet for forhandlet mellom to leverandører etter at verktøyet allerede er kuttet. Ved å holde formdesign, produksjon av stemplede deler og stempleautomatisering inne i én ingeniørgruppe, fjerner man grensesnittene der progressive programmer vanligvis taper uker.
Vedlikeholds-, toleranseoppbevarings- og samsvarsregister
En progressiv die som produserte akseptable deler ved lanseringen vil ikke bli der uten en vedlikeholdsrytme. Typisk praksis er å måle en prøve ved hvert slipeintervall, spore trenden i stedet for den individuelle avlesningen, og erstatte styresøyler og foringer på et fast antall i stedet for ved feil. Kostnaden for en planlagt åtte-timers dørservice er en brøkdel av kostnaden for en kassert spole og en tapt forsendelse.
Samsvarsdokumentasjon for bilstempling trenger vanligvis å reise med delen: materialsertifikater med varmenummer, dimensjonslayoutrapporter hos PPAP, kontrollplaner som identifiserer de kritiske stasjonene, og registreringer av formvedlikehold og slipehistorikk. Høyfaste stålkvaliteter levert til en 590 MPa eller 780 MPa spesifikasjon bør ha innkommende inspeksjonsdata registrert mot spolen, fordi formingsvinduet for disse kvalitetene er smalt og en fres-til-fres-variasjon vil vise seg som en bøyevinkelforskyvning lenge før den viser seg som en synlig sprekk.
Smøring og skraphåndtering er de to husholdningsartikler som mest påvirker langsiktig toleransebevaring. Riktig valg av smøremiddel for belegget på den innkommende stripen reduserer gnaging ved trekkstasjonene, og en skrapsjakt som inspiseres etter en fast tidsplan forhindrer slug-indusert dyseskade som ingen pressekapasitet kan absorbere. Behandlet som rutinemessig vedlikehold snarere enn som en ettertanke, forlenger begge intervallet mellom sliping og holder toleransebåndet som gjorde progressiv stempling til det riktige valget i utgangspunktet.
Forrige innlegg
Veiledning for tung stempling: toleranser, tonnasje, formdesign og valg av verktøy
Neste innlegg
In-die nagling for progressive stempling dies: prinsipper og bruksområder
Vår Produkter.
Start bedriften din med en OEM-produsent her!

Gi globale kunder komplette nøkkelferdige løsninger
gjennom
innovasjon!
HURTIGE LENKER
NYHETER
KONTAKTINFORMASJON.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Opphavsrett © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rettigheter reservert. Tilpasset stempling Produsenter av metallstempling
