-
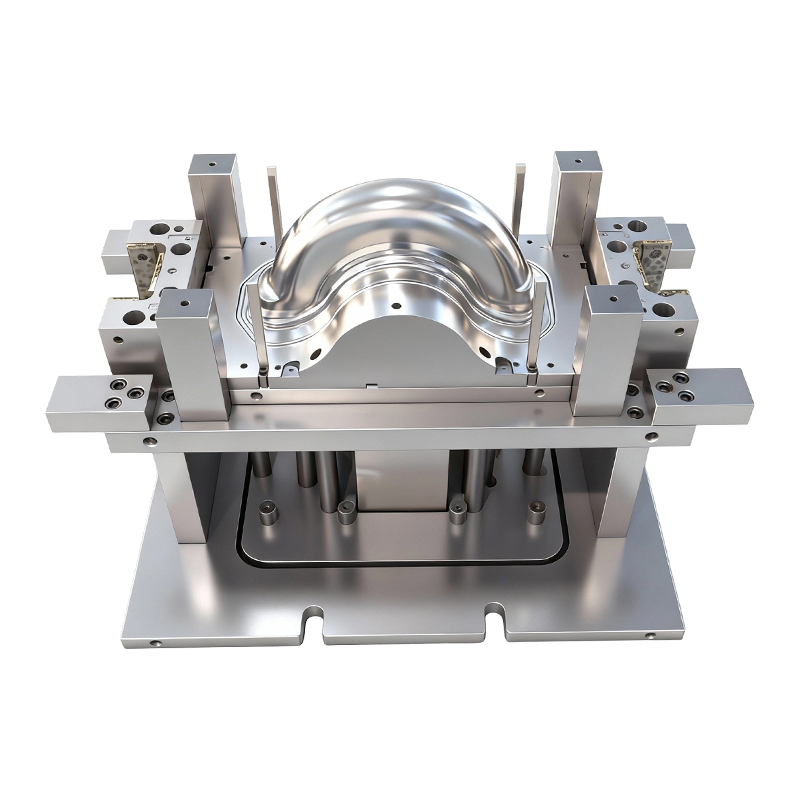
Dyptrekkeform for for- og bakhjul på tohjulede elektriske kjøretøy
Denne dyptrekksformen for for- og bakhjul på to...
-
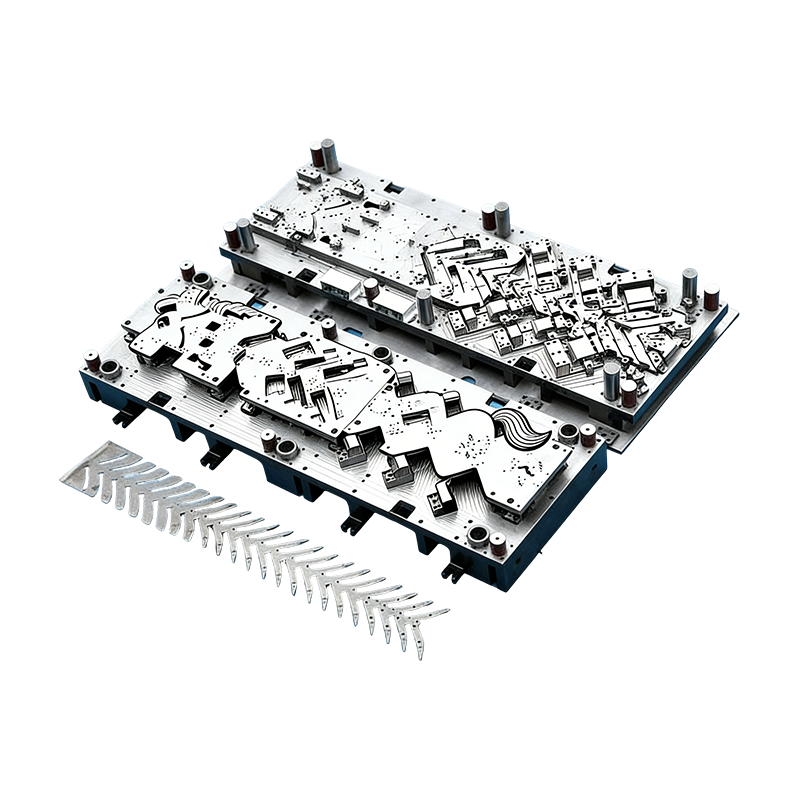
Progressive former for bildeler
Denne kontinuerlige formen for bilmotorhus er k...
-
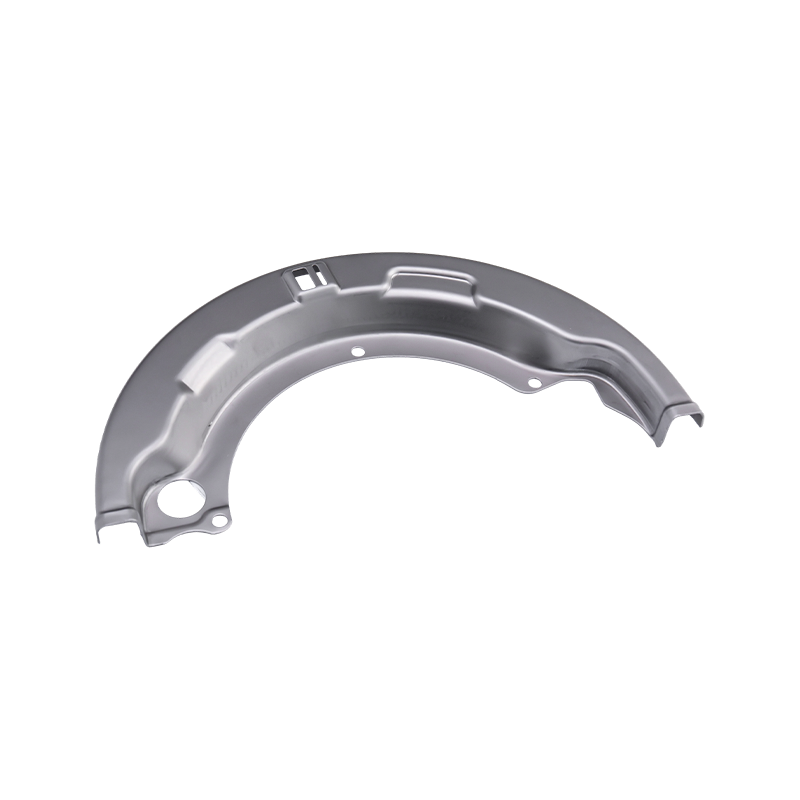
Stemplingsdeler for tunge lastebiler
Våre stemplingsdeler for tunge lastebiler er pr...
-
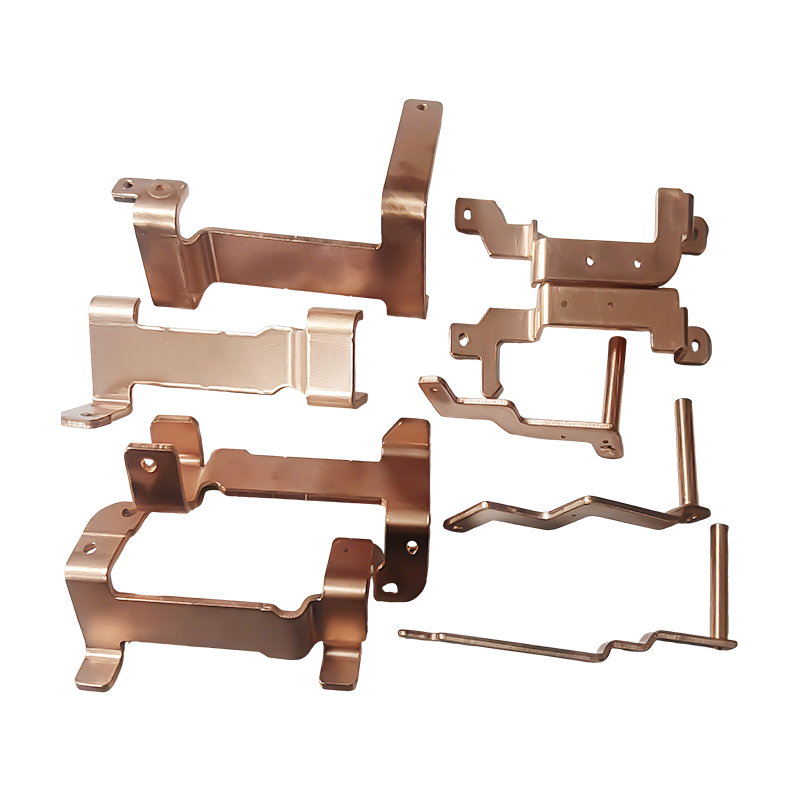
Nye energikjøretøy kobber samleskinne stempling deler
Nye kobbersamleskinne-stemplingsdeler for energ...
-
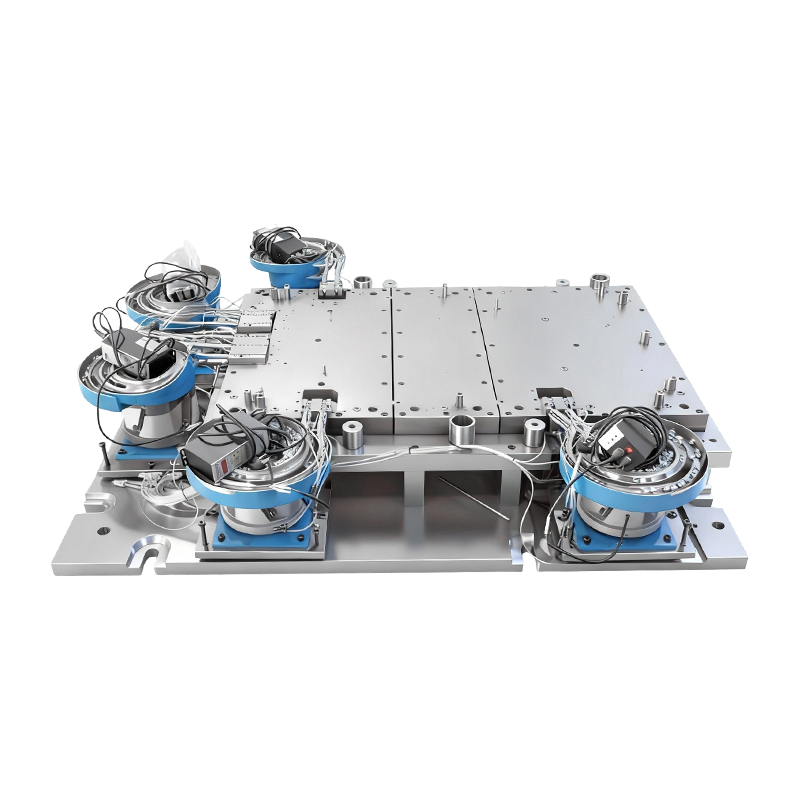
Automatisk nagleform for stor datamaskinmaskinbase
Denne automatiske nagleformen for stor datamask...
-
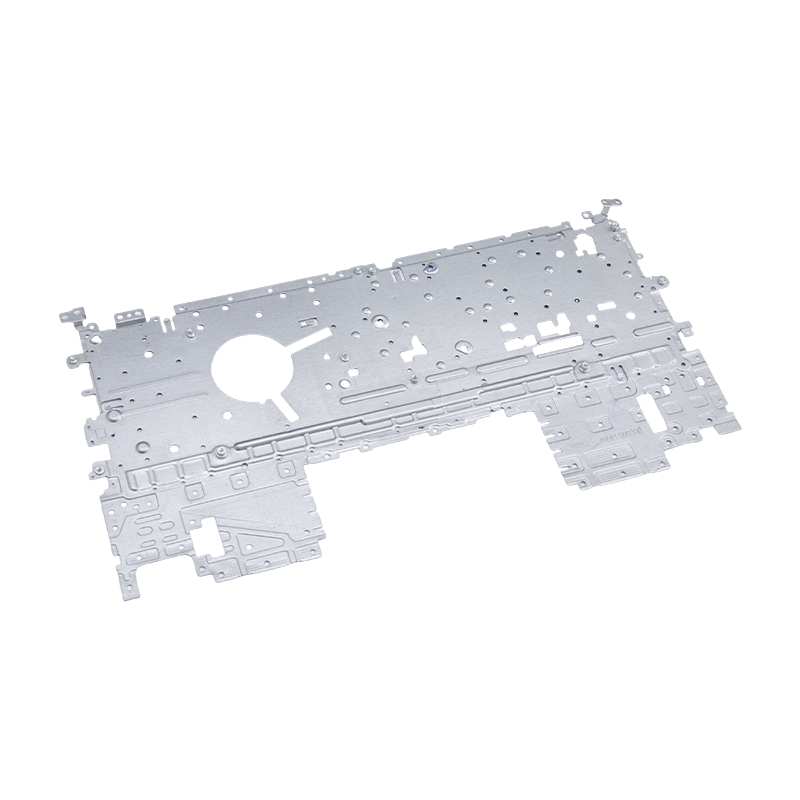
Bærbar stempling deler
Våre bærbare stemplingsdeler er presisjonsprodu...

Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Veiledning for tung stempling: toleranser, tonnasje, formdesign og valg av verktøy
Veiledning for tung stempling: toleranser, tonnasje, formdesign og valg av verktøy
2026-10-13
Kraftig stempling: Når 2 mm allerede er for tynt
En innkjøpsingeniør spurte en gang hvorfor en 6 mm brakett ble tilbudt til tre forskjellige priser innen 48 timer. Årsaken var ikke arbeidskraft eller overhead. Det var tonnasje. Kraftig stempling – som danner metallplater som vanligvis er tykkere enn 4 mm – endrer hver beregning: pressekapasitet, formmateriale, smøring og til og med måten du inspiserer den ferdige delen på. Hvis du behandler en 6 mm del som en 1,5 mm elektronisk innkapsling, vil du enten knuse en die eller betale for en presse du ikke trenger.
Rask konklusjon: For tung stempling skalerer tonnasjekravet omtrent med tykkelse i kvadrat, ikke lineært. En 6 mm lavkarbonståldel kan trenge 2,5 til 3 ganger kraften til en 3 mm del med samme omkrets. Kontroller alltid presseslag, sengstørrelse og putekapasitet før tilbud.
Den praktiske terskelen er ikke fast. Noen butikker kaller 3 mm tunge; andre starter på 6 mm. Det som betyr noe er om din eksisterende 80T til 400T press kan holde den nødvendige kraften over hele slaget uten å avlede rammen. Ved kraftig stempling vises avbøyningen som ujevn tykkelse, sprukne radier og kort levetid for matrisen.
Kjerneprinsipper: Hva endres når måleren går opp
Tung stempling er ikke bare «mer kraft». Det er et annet sett med begrensninger. De følgende fire faktorene avgjør om en del er produserbar, repeterbar og lønnsom.
Tonnasje og slag
En 400T-presse med 24-tommers slag er ikke det samme som en 400T-presse med 10-tommers slag. Tunge deler krever ofte dypere trekk enn tynne deler. Hvis slaget er for kort, kan du ikke tømme delen eller stille inn puten. Tilpass alltid pressekurven, ikke bare topptonnasjen.
Dysmateriale og klaring
For 6 mm bløtt stål er dyseklaringen vanligvis 8 % til 12 % av tykkelsen per side. For lite klaring forårsaker gnaging og stansebrudd; for mye skaper kraftige grader og dårlig kantkvalitet. D2 og SKD11 forblir vanlige, men for høyfast stål over 780 MPa blir pulvermetallurgiske stål eller karbidinnsatser kostnadseffektive.
Tilbakespringskompensasjon
Tykt metall fjærer tilbake mer i absolutte termer. En 6 mm del med en 90-graders bøy kan gå tilbake 2 til 3 grader etter utløsning. Terningen må være overbøyd eller prosessen må inkludere en myntstasjon. Dette er grunnen til at tunge stansematriser ofte koster 20% til 40% mer enn tynne matriser av tilsvarende størrelse.
Materialkonsistens
Tykkelsevariasjon på pluss eller minus 0,2 mm er ubetydelig ved 1 mm gauge. Ved 8 mm endres den nødvendige kraften med 5 % eller mer. Uten innkommende inspeksjon og konsistente spolekilder overbelastes pressen tilfeldig. Kraftig stempling krever materialsporbarhet på partinivå.
Valget mellom progressive og transfer dies skifter også. For tunge deler vinner transferdies ofte fordi de flytter delen mellom stasjoner uten å trekke den gjennom en stripe. Du kan lese en detaljert sammenligning i denne artikkelen om progressiv versus overføring av metallstempling .
Tonnasjesammenligning: Matchende trykk til del
Tabellen nedenfor bruker en forenklet skjærformel for lavkarbonstål (skjærstyrke 300 MPa). Faktisk tonnasje avhenger av formdesign, materialkvalitet og puteinnstillinger. Bruk dette som et førstepassfilter, ikke et siste anførselstegn.
Legg merke til hoppet fra 400T til 600T. Mange butikker kan håndtere 4 til 8 mm deler, men må outsource over 8 mm. Det gapet er der leveringsrisiko og kostnadskryp oppstår.
Skjult metrikk: Force Demand by Thickness
Kjøpere sammenligner ofte pris per kilo. En bedre skjult metrikk er kraftbehov per millimeter tykkelse. Tabellen nedenfor viser relativ tonnasje for samme delgeometri når tykkelsen øker fra 3 mm til 12 mm. Søylene er normalisert til 3 mm = 100.
Ved 12 mm overskrider kraftindeksen 1400 % av grunnlinjen på 3 mm fordi skjærområdet vokser lineært mens tykkelsen også øker det nødvendige trykket for ren skjæring. Dette er grunnen til at en liten dimensjonsendring kan presse en del fra en 200T presse til en 600T presse.
Industriapplikasjonssplitt for tung stempling
Stor etterspørsel etter stempling er ikke jevnt fordelt. Basert på typiske prosjektblandinger i metallformingsbutikker som betjener maskin- og kjøretøykunder, deler markedet seg omtrent som følger.
Biler og nye energikjøretøyer — 45 %
Tunge lastebiler og anleggsutstyr — 25 %
Hvitevarer og elektronikk — 20 %
Industriutstyr — 10 %
Bildeler dominerer fordi batterideksler, motorhus, seterammer og kobberskinner alle bruker 4 til 10 mm lager. Stemplinger for tunge lastebiler, som rammebraketter og opphengsfester, krever enda høyere tonnasje og ofte 12 mm eller tykkere materiale.
 Stemplingsdeler for tunge lastebiler for bruksområder for nyttekjøretøy Presisjonskomponenter i høyfast stål inkludert rammebraketter og opphengsplater, konstruert for lastbæring, vibrasjonsmotstand og lang levetid. Se produkt →
 Batterideksel-stemplingsdeler for bil- og lagringssystemer Kaldvalset stål, aluminium eller rustfritt stål kabinetter med tette toleranser, bidrar til å beskytte batterikjernene mot støv, fuktighet og støt. Se produkt →
I nye energikjøretøyer må batteridekselets stemplingsdeler balansere vekt, forsegling og kollisjonssikkerhet. Det betyr vanligvis høyfast stål eller aluminiumslegeringer med tett flathetstoleranse. For elektriske motorer har husstemplingsdelene lignende krav, men legger til magnetisk skjerming og konsentrisitetskrav.
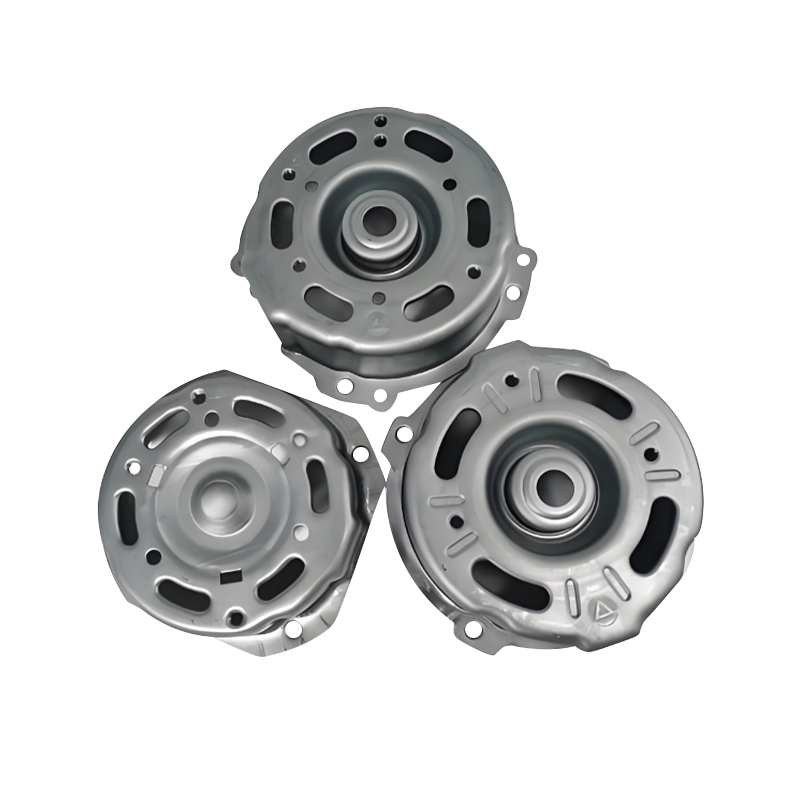 Automotive Motorhus Stemplingsdeler Høyfast stål- eller aluminiumshus med varmeavledningsstrukturer og standardiserte grensesnitt, som støtter motorbeskyttelse, monteringseffektivitet og holdbarhet. Se produkt →
Valgveiledning: Fem trinn før du forplikter deg
Bruk denne sekvensen for å redusere risikoen for å kjøpe feil presse, matris eller leverandør.
Trinn 1: Beregn sann tonnasje
Bruk skjærformelen: omkrets × tykkelse × skjærstyrke / 1000. Legg til 20 % sikkerhet for støtbelastninger og 10 % for puteretur. Ikke stol på pressens nominelle vurdering alene.
Trinn 2: Bekreft seng og slag
Sjekk om dysen passer til sengen og om slaget fjerner delen. En 312-tommers x 84-tommers seng er vanlig på store presser, men terningen din kan trenge T-spor i bestemte posisjoner.
Trinn 3: Bekreft materialkarakter
Høyfast stål over 780 MPa kan kreve 30 % mer kraft enn bløtt stål. Be om møllesertifikater og kontroller tykkelsestoleranse før produksjon.
Trinn 4: Overvåk vedlikehold av matriser
Tunge stemplingsmatriser slites raskere. Be om leverandørens forebyggende vedlikeholdsintervall, reservestansebeholdning og oversikt over matrisens levetid i slag.
Trinn 5: Plan for automatisering
Tunge deler er vanskelige å håndmate. Overføringssystemer, roboter eller spolematere må spesifiseres sammen med dysen for å unngå omarbeid senere.
Vedlikehold og samsvar for kraftig stempling
Kraftig stempling forsterker slitasje, støy og sikkerhetsrisiko. En vedlikeholdsplan som fungerer for tynne linjer vil mislykkes her.
- Inspiser dyseklaringene hver 5.000 til 10.000 slag for 6 mm og over. Slitasje akselererer etter de første 20% av livet.
- Overvåk pressrammeavbøyningen kvartalsvis. En nedbøyning på 0,2 mm over sengen kan doble kantgrashøyden.
- Bruk smøring med tilsetningsstoffer for ekstremt trykk. Standard tynnfilmssmøremidler brytes ned under høyt kontakttrykk.
- Overhold lokale vaktstandarder for høytonnasjepresser. Lysgardiner alene stopper kanskje ikke en 400T ram innenfor sikker avstand.
- Oppbevar materialsporbarhetsregistre i minst tre år. Hvis et parti med tykt stål har inkonsekvent utbytte, må du isolere berørte deler raskt.
For leverandører reduserer muligheten til å tilby dyse, deler og automatisering fra én kilde vedlikeholdsoverleveringsproblemet. Når formbyggeren og stemplet er det samme teamet, kommer klaringsjusteringer og reservedeler uten å peke med fingeren.
ROI-merknad: Hvor tunge stemplingsbudsjetter lekker
Den største skjulte kostnaden ved kraftig stempling er ikke pressens timepris. Det er skrap fra springback og die tryout. En 6 mm del som mislykkes i dimensjonal inspeksjon ved 5000 slag kan kaste bort 8 til 12 tonn stål før dysen korrigeres. En disiplinert utprøvingsplan med inkrementelle tykkelsesprøver koster mindre enn én ukes produksjonsskrot.
Når du vurderer et tilbud, spør etter antatt skjærstyrke, dyseklaring og tilbakefjæringskompensasjonsmetode. Hvis leverandøren ikke kan svare, er prisen sannsynligvis basert på tynne vaner. Det er øyeblikket for å gå på gulvet og sjekke presskurven.
Forrige innlegg
Tilpassede metallstemplede deler for petroleumsindustrien: materialer og innkjøp
Neste innlegg
Progressiv stempling av bildeler: Dies, toleranser, kostnader og volumguide
Vår Produkter.
Start bedriften din med en OEM-produsent her!

Gi globale kunder komplette nøkkelferdige løsninger
gjennom
innovasjon!
HURTIGE LENKER
NYHETER
KONTAKTINFORMASJON.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Opphavsrett © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rettigheter reservert. Tilpasset stempling Produsenter av metallstempling
