-
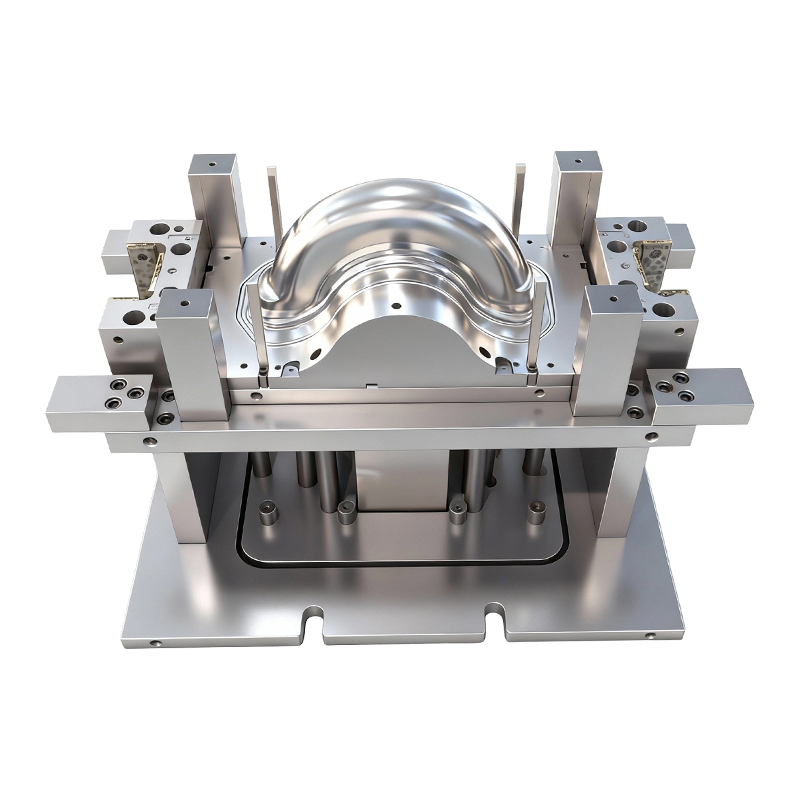
Dyptrekkeform for for- og bakhjul på tohjulede elektriske kjøretøy
Denne dyptrekksformen for for- og bakhjul på to...
-
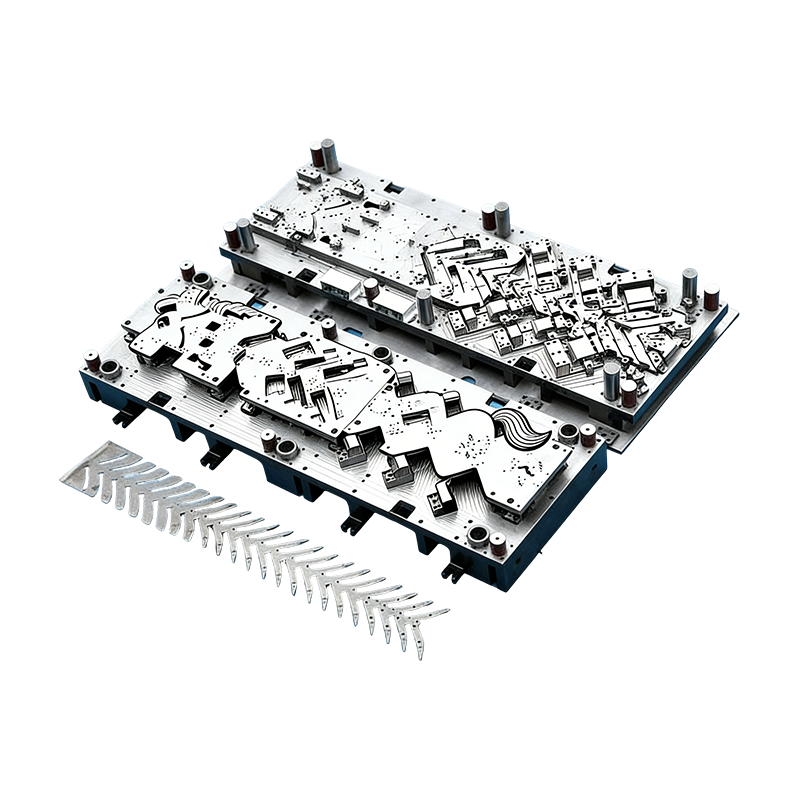
Progressive former for bildeler
Denne kontinuerlige formen for bilmotorhus er k...
-
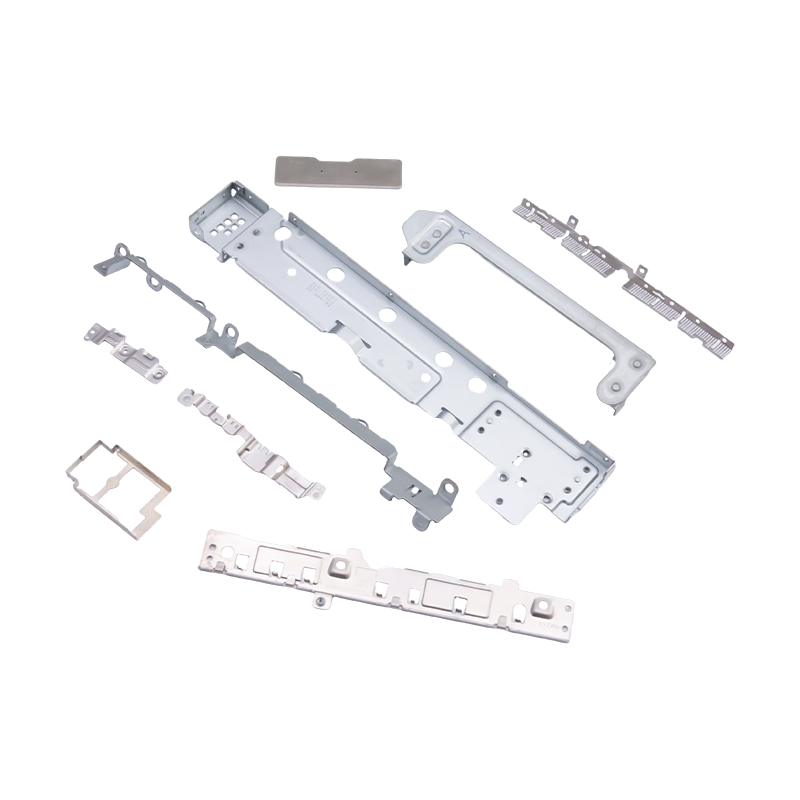
Små stemplede deler til bærbare datamaskiner og mobiltelefoner
Som essensielle interne komponenter for moderne...
-
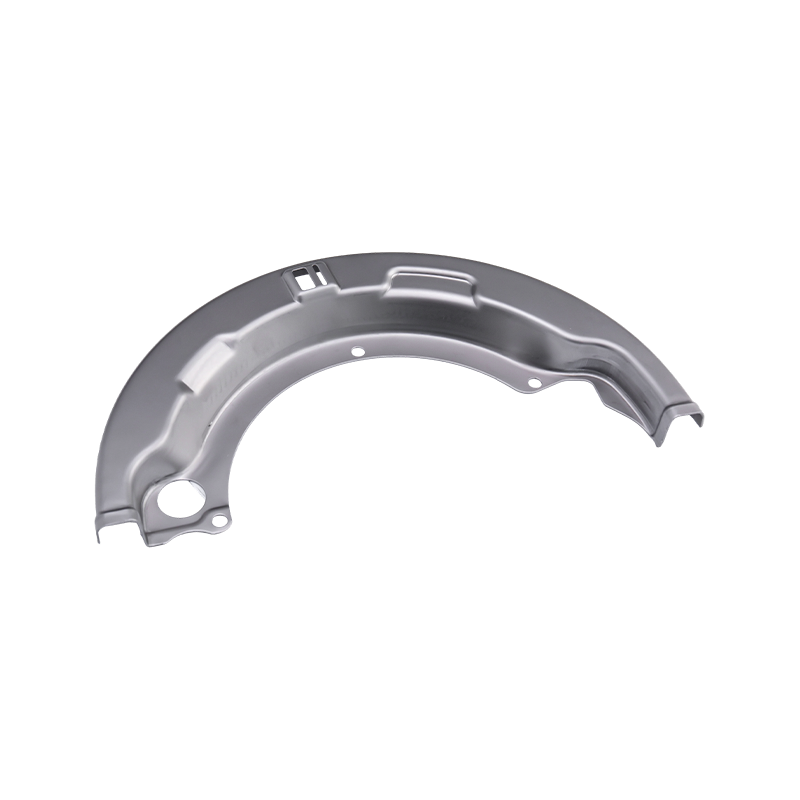
Stemplingsdeler for tunge lastebiler
Våre stemplingsdeler for tunge lastebiler er pr...
-
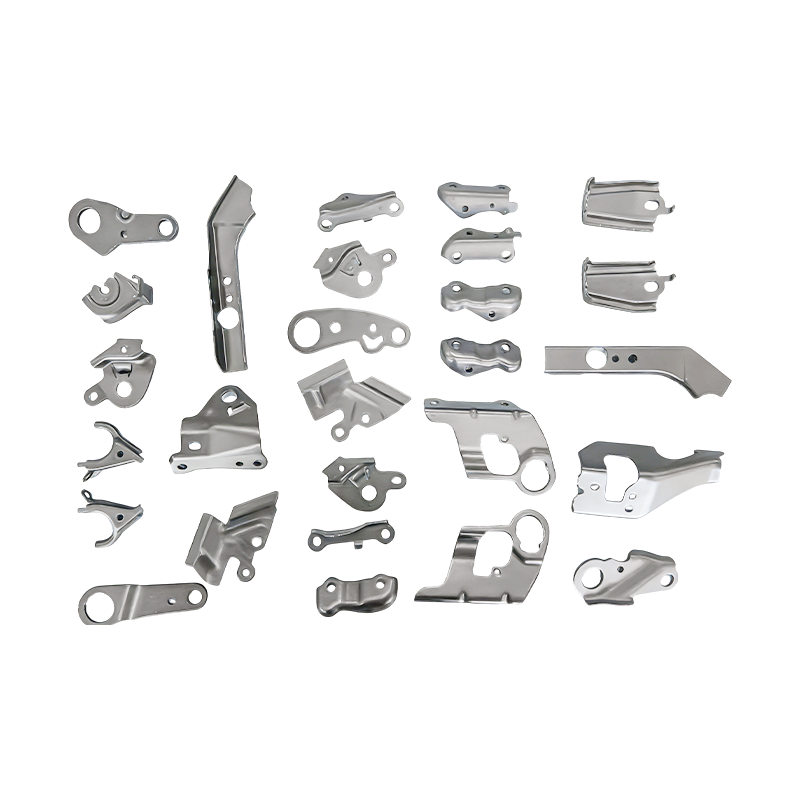
Små bildeler progressive stansedeler
Våre progressive formstemplingsdeler for små bi...
-
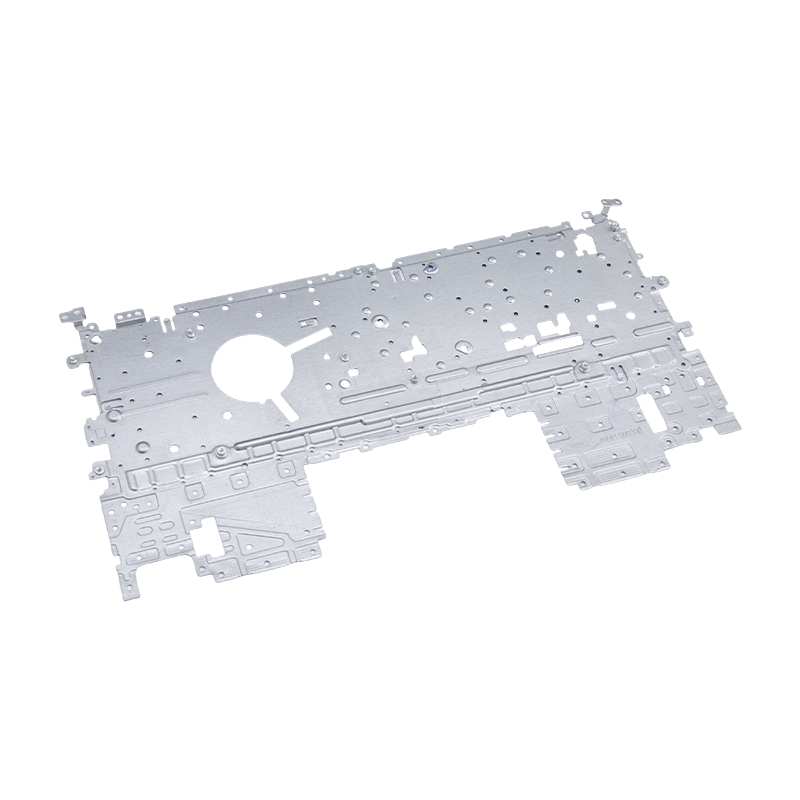
Bærbar stempling deler
Våre bærbare stemplingsdeler er presisjonsprodu...

Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Tilpassede metallstemplede deler for petroleumsindustrien: materialer og innkjøp
Tilpassede metallstemplede deler for petroleumsindustrien: materialer og innkjøp
2026-10-20
En endelokk på drivstofftanken som gråter ved en terminalmanifold svikter sjelden fordi pressen gikk for sakte. Den mislykkes fordi tegningen tillot 0,2 mm flathet over en 180 mm pakningsflate, eller fordi 304 ble spesifisert for en kloridrik nedvaskingssone. Med skreddersydde metallstemplede deler for petroleumsindustrien, tas kjøpsbeslutningen effektivt tre steder på trykket: materialforklaringen, toleranseblokken og sertifikatpakken.
Regelen som sparer mest penger: velg legeringen fra væskekjemien, og la så toleranseblokken bestemme prosessen, ikke omvendt.
- Platemetall er typisk 45 til 60 prosent av enhetsprisen for en stemplet petroleumskomponent ved 1,0 til 2,0 mm gauge.
- Én klasseoppgradering, for eksempel karbonstål til 316L, dobler omtrent materialforbruket før et enkelt slag telles.
- Hardhetsverifisering og full sporbarhet med varmetall gir ytterligere 8 til 12 prosent, men de er forskjellen mellom en ren mottaksinspeksjon og et avvist parti.
Gapet mellom en 0,90 dollar brakett og en 4,20 dollar pakningsholder er nesten aldri pressehastighet. Nedenfor er hva som faktisk driver den spredningen, hvordan hovedlegeringene sammenlignes på målbare kriterier, og hvor stemplede deler sitter inne i oppstrøms og nedstrøms petroleumsutstyr.
Start med væsken, ikke delprofilen
To identiske braketter kan kreve helt forskjellig metallurgi avhengig av hva som berører dem. Et H2S-partialtrykk over 0,05 psi setter applikasjonen i sur tjeneste under NACE MR0175 / ISO 15156, som begrenser hardheten til 22 HRC for karbon- og lavlegeringskvaliteter. Fellen for stempler er arbeidsherding: en 316L stripe formet over en liten radius kan lokalt overskride hardhetsgrensene som den innkommende spolen komfortabelt møtte. Spesifiser glødet stripe og en minste bøyeradius på én materialtykkelse eller mer.
Sur service
Hardhet begrenset til 22 HRC. Glødet 316L eller kvalifiserte lavlegerte kvaliteter, med hardhet kontrollert per varme i stedet for per tegning.
Kloridrikt vann
Pitting resistance equivalent (PREN) betyr mer enn karakternavnet: 316L ligger nær 24 til 26, dupleks 2205 nær 35 til 40. Over 60 C i kloridtungt produsert vann, er 316L en risiko.
Termisk sykling
Fra -46 C til 150 C beveger tetningsflatene seg før delen gir etter. Planhet og gradkontroll overgår strekkstyrken på pakningsholdere og bakplater.
Overside vektgrenser
Offshore-skids skyver mot 0,8 til 1,2 mm høystyrke rustfritt, som hever tilbakefjæring og ofte trenger en andre formingsstasjon.
Komponenter på drivstoffsiden gir et annet begrensningsett igjen: metallet må tåle hydrokarbonkontakt, beleggskader ved avklippede kanter og en sveise- eller krympeskjøt som ikke vil sprekke under bruk. Endelokk for tanker og reservoarer er et typisk eksempel, der målerkonsistens og kantkvalitet avgjør om sømmen tetter ved første passering.
 Gasstankendestemplingsdeler for drivstofftanksammenstillinger Kaldvalsede endestykker av stål eller aluminium laget for tetting av drivstofftanken, med jevn tykkelse og glatte kanter for å forhindre lekkasje. Se produkt →
Fire karakterer, sammenlignet med tallene kjøpere faktisk ber om
De fleste petroleumsstemplingshenvendelser lander på en av fire materialfamilier. Sammenligningen nedenfor bruker en 1,0 til 2,0 mm plate og en grunnlinje i karbonstål på 1,0 for materialkostnad, slik at den kan legges rett inn i en modell som bør koste.
Veiledende verdier for 1,0 til 2,0 mm ark: salt-spray timers skift med overflatefinish, kanttilstand og passivering, så behandle dem som en rangering i stedet for en garanti.
Hvis et program trenger høyere styrke ved samme måler, endrer materialsamtalen også verktøysamtalen, som beskrevet i denne merknaden om hvordan høyfast stål endrer stempling . Den samme mekanikken gjelder for trykkholdige braketter og klemmer spesifisert til høyere ytelsesgrader.
Seks spesifikasjonslinjer som flytter enhet koster mer enn trykkhastighet
Ta en stemplet brakett sitert med en indeks på 100 og endre en linje på tegningen om gangen. Mønsteret nedenfor gjentar seg på tvers av de fleste petroleumsforespørsler vi vurderer, og det forklarer hvorfor to leverandører kan være 40 prosent fra hverandre på et like-for-like-trykk.
220
316L oppgradering
135
Planhet 0,05 mm
126
1000 timer saltspray
118
0,05 mm grad, ingen avgrading op
112
NACE-hardhet per parti
108
EN 10204 3.1 sporbarhet
Relativ kostnadsindeks for én stemplet del, grunnlinje i karbonstål satt til 100; verktøyavskrivning utelukket fordi den avhenger av årlig volum.
Tre takeaways gjelder for anskaffelse. For det første koster en tettere flathet på en tetningsflate vanligvis mindre enn en materialoppgradering og fjerner en feltlekkasjebane, så spesifiser det bevisst i stedet for som standard. For det andre, å be om en 0,05 mm grader uten sekundær avgradingsoperasjon tvinger dysen til å gjøre jobben: fin blanking eller en gjentaking i formen i stedet for en benkoperasjon. For det tredje er dokumentasjon den billigste linjen på listen og den vanligste årsaken til en holdt forsendelse, så la det aldri stå underforstått.
Hvor stemplede komponenter faktisk sitter i petroleumskjeden
Ventiler og strømningskontroll, 30 prosent
Raffinering og petrokjemisk, 24 prosent
Brønnhode- og nedihullsverktøy, 18 prosent
Pipeline og samling, 14 prosent
Lager- og drivstoffterminaler, 8 prosent
LNG og kryogen, 6 prosent
Ventiler dominerer fordi en enkelt kontrollventil kan absorbere 8 til 20 stemplede gjenstander: membranstøtteplater, pakningsholdere, posisjoneringsbraketter, reisestopper og mellomlegg. Denne konsentrasjonen er nyttig for kjøpere, fordi én progressiv matrisefamilie ofte dekker flere ventilstørrelser. Lagrings- og terminalskiven er i mellomtiden bygget på tankendestykker, dispenseringsbraketter og nivåmålerplater, mens tankbiler og brønnservicebiler trekker braketter, varmeskjold og trinnplater fra stemplingsprogrammer for tunge lastebiler.
 Stemplingsdeler for tunge lastebiler for kommersielle kjøretøymonteringer Høyfast stålrammebraketter, opphengsplater og motorfester, kaldstemplet med jevn tykkelse og kontrollert for planhet og korrosjonsbestandighet. Se produkt →
Hva utskriften bør si før en tilbudsforespørsel går ut
Vage utskrifter får polstrede sitater, fordi stemplet må prise det verste tilfellet. Dette er linjene som fjerner tvetydighet uten å legge til kostnader:
- Generell toleranse på /-0,10 mm, funksjonelle egenskaper ved /-0,05 mm, kalt ut per funksjon i stedet for ved notat.
- Planhet på 0,05 mm per 100 mm på paknings- og tetningsflater, målt før belegg.
- Gradgrense på maksimalt 0,05 mm, med "ingen grad tillatt" på tetnings- og O-ringkontaktflater.
- Minimum bøyeradius på 1t for 316L og 0,8t for karbonstål, pluss kornretning for kritiske bøyninger.
- Overflatebehandling oppgitt som en prosess, ikke et resultat: passivering til ASTM A967, eller sinkflak ved 8 til 12 mikrometer.
- Sertifikatnivå navngitt eksplisitt, for eksempel EN 10204 3.1 med varmenummer merket på kartongen.
Fra tegning til utgivelse: syv trinn, omtrent seksten uker
Et nytt petroleumsstemplingsprogram med en spesialbygd dyse varer vanligvis i omtrent 16 uker fra start til serieutgivelse. Å komprimere den tidsplanen betyr vanligvis å betale for den andre steder, oftest i prøvegjentakelser.
1. DFM og materialgjennomgang, uke 1 til 2
Væskekjemi, hardhetsgrenser og belegningsvei avgjøres før strimmelbredden fikseres.
2. Verktøykonseptfrys, uke 2 til 4
Progressiv eller overføring, antall stasjoner, og om gjentakelse eller finblanking håndterer burr callout.
3. Bygg og prøving, uke 4 til 14
Den lange stangen. Verktøykostnaden mellom de to konseptene varierer vanligvis med 30 til 50 prosent.
4. Første artikkel og attester, uke 14 til 15
Dimensjonsrapport, materialsertifikater, hardhet og saltspray-registreringer i en pakke.
5. Pilotlott, uke 15 til 16
200 til 500 stykker, med en kapasitetsstudie på tetningsflatens flathet og hullposisjon.
6. Seriell utgivelse og SPC
Stabil produksjon med et definert vedlikeholdsintervall for dyse, pluss en dokumentert endringskontrollrute.
Verktøykonseptet fortjener sitt eget gjennomgangsmøte, fordi det bestemmer både kapitalbeløpet og satsen per del. Hvis valget fortsatt er åpent, denne sammenligningen av progressiv stempling og overføringsstempling angir hvor hvert konsept betaler tilbake på middels og høyt volum.
På tilbudssiden forkorter en produsent med verktøyfremstilling og pressing under ett tak sløyfen mellom et utprøvingsproblem og en dysekorreksjon. Suzhou Shuangqisi, med base i Wujiang, Suzhou, driver 25 presser fra 80 T til 400 T sammen med en intern dysebutikk med importert wire EDM, CNC maskineringssentre og mer enn 10 slipemaskiner, bemannet av 60 tekniske ansatte. Datterselskapet fra 2016 bygger automatiseringssiden av samme linje, noe som betyr noe når en petroleumsdel må flyttes fra en manuell presse til en koblet overføringslinje uten et andre leverandørgrensesnitt.
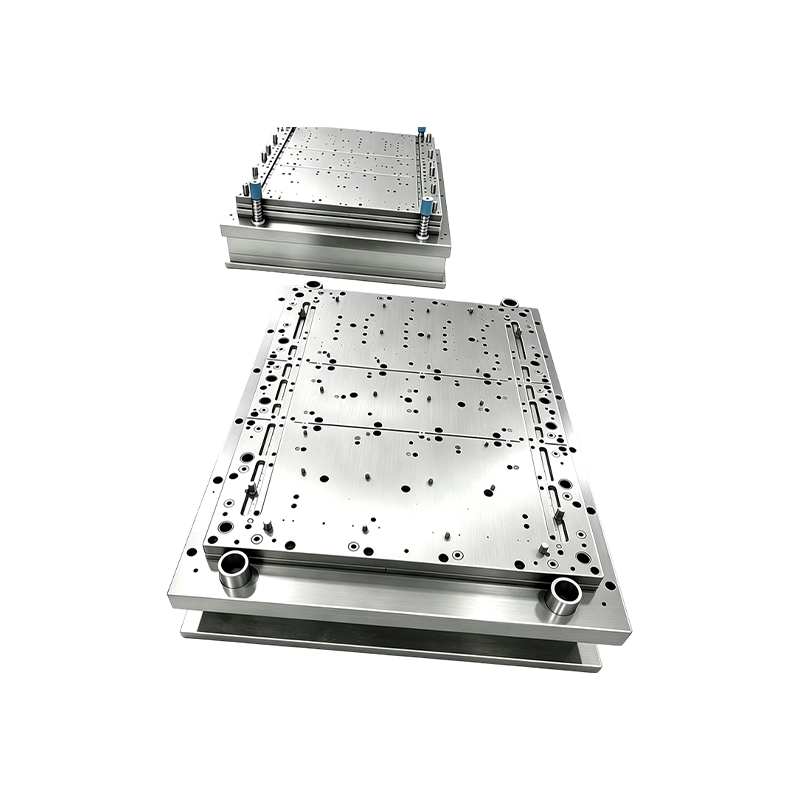 Tilpasset stemplingsautomatiseringsutstyr for nøkkelferdige presselinjer Tilpasset automasjonsutstyr for stempling av støpeform og presselinjeprosjekter, med nøkkelferdig integreringsstøtte og muligheter for å investere i produksjonsutstyr etter behov. Se produkt →
Vedlikehold, etterlevelse og papirstien
Samsvar i denne sektoren handler mindre om sertifikater på veggen og mer om hva som reiser med hver kartong. Fire vaner holder mange utenfor karantene.
- Verifiser rustfrie karakterer ved ankomst med positiv materialidentifikasjon. Blandet stripe er den klassiske grunnårsaken til et mislykket 316L-krav, og XRF-prøvetaking per parti koster minutter.
- Sjekk hardheten etter forming, ikke bare på den innkommende spolen, slik at arbeidsherdede radier fanges opp før de når en sur-service-enhet.
- Hold saltspray- og passiveringsopptegnelser knyttet til varmetall, og oppgi teststandarden som brukes, siden resultatene ikke er sammenlignbare på tvers av metoder.
- For kabinetter og instrumenthus i klassifiserte områder, bekreft at monteringsruten støtter den nødvendige sertifiseringen for farlige områder i stedet for å anta at stemplingen alene tilfredsstiller den.
Vedlikeholdsintervaller hører hjemme i samme samtale. Rustfritt arbeid herder både verktøyet og delen, så et slipeintervall på 30 000 til 60 000 slag er realistisk der karbonstål kan nå 100 000. Å skrive det intervallet inn i forsyningsavtalen beskytter flathetsutlysningen over et toårig program langt mer effektivt enn noen innkommende inspeksjon.
Rekkefølgen på beslutninger er det som skiller et jevnt program fra et kostbart. Fiks legeringen fra væskekjemien, sett flathets- og gradgrenser der de beskytter en tetning, og velg deretter mellom progressiv og overføringsverktøy basert på årlig volum i stedet for vane. Dokumentasjon og hardhetsverifisering bør prises inn fra første tilbud, ikke forhandles etter et avslag. Gjør det, og en stemplet pakningsholder eller tankendelokk slutter å være en varelinje og blir en del som holder sine numre for hele feltets levetid.
Forrige innlegg
Design for fabrikasjonseksempler som endrer anførselstegn for metallstempling
Neste innlegg
Veiledning for tung stempling: toleranser, tonnasje, formdesign og valg av verktøy
Vår Produkter.
Start bedriften din med en OEM-produsent her!

Gi globale kunder komplette nøkkelferdige løsninger
gjennom
innovasjon!
HURTIGE LENKER
NYHETER
KONTAKTINFORMASJON.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Opphavsrett © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rettigheter reservert. Tilpasset stempling Produsenter av metallstempling
