-
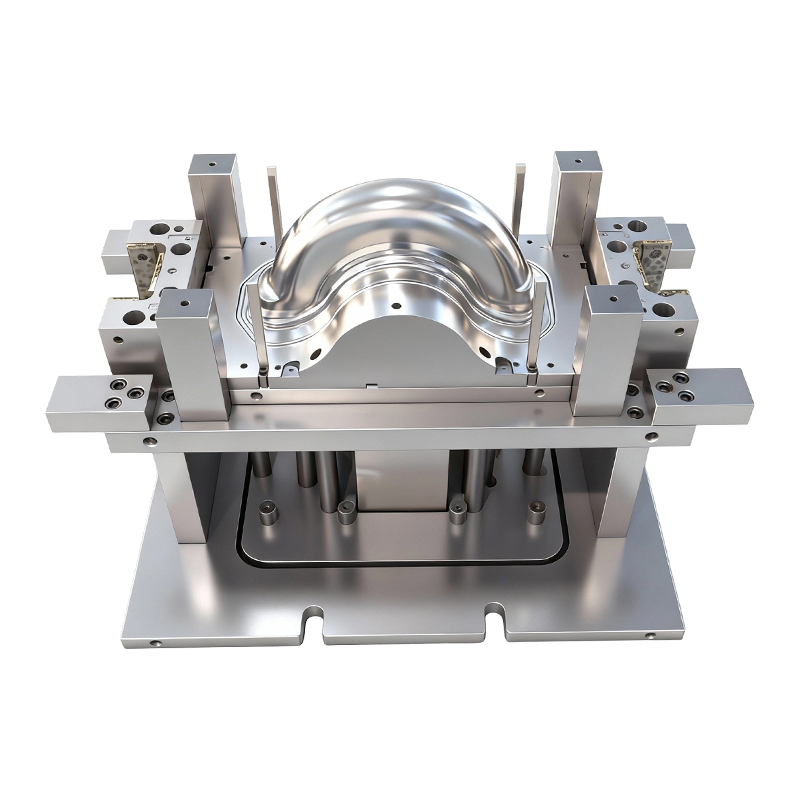
Dyptrekkeform for for- og bakhjul på tohjulede elektriske kjøretøy
Denne dyptrekksformen for for- og bakhjul på to...
-
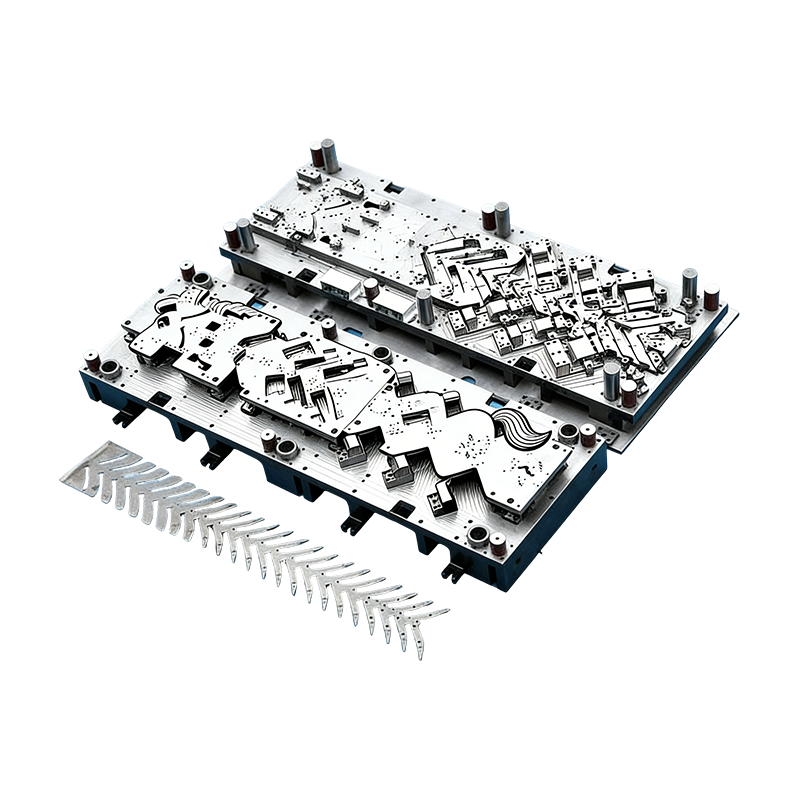
Progressive former for bildeler
Denne kontinuerlige formen for bilmotorhus er k...
-
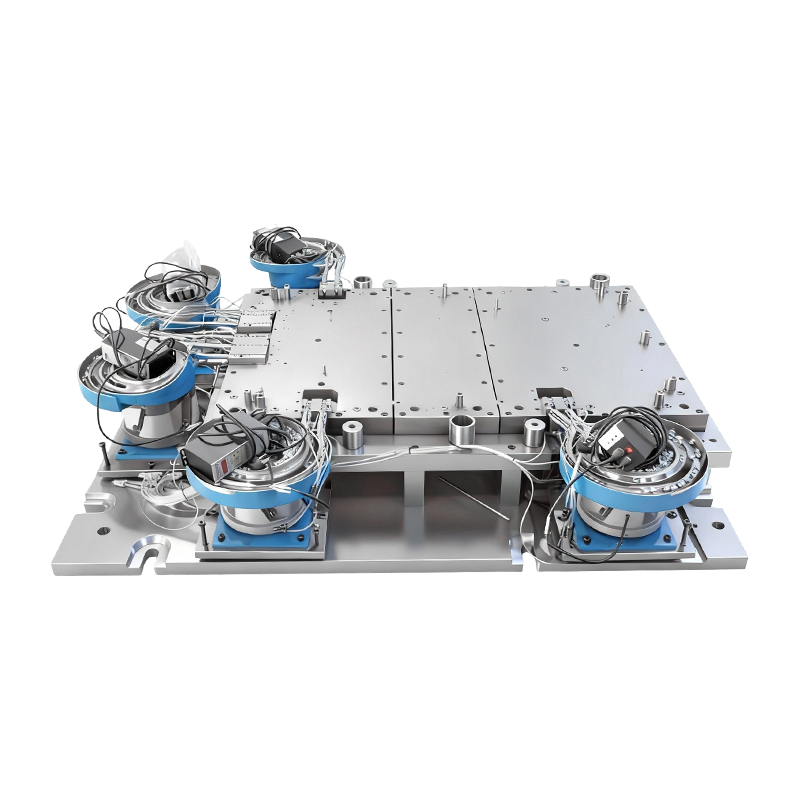
Automatisk nagleform for stor datamaskinmaskinbase
Denne automatiske nagleformen for stor datamask...
-
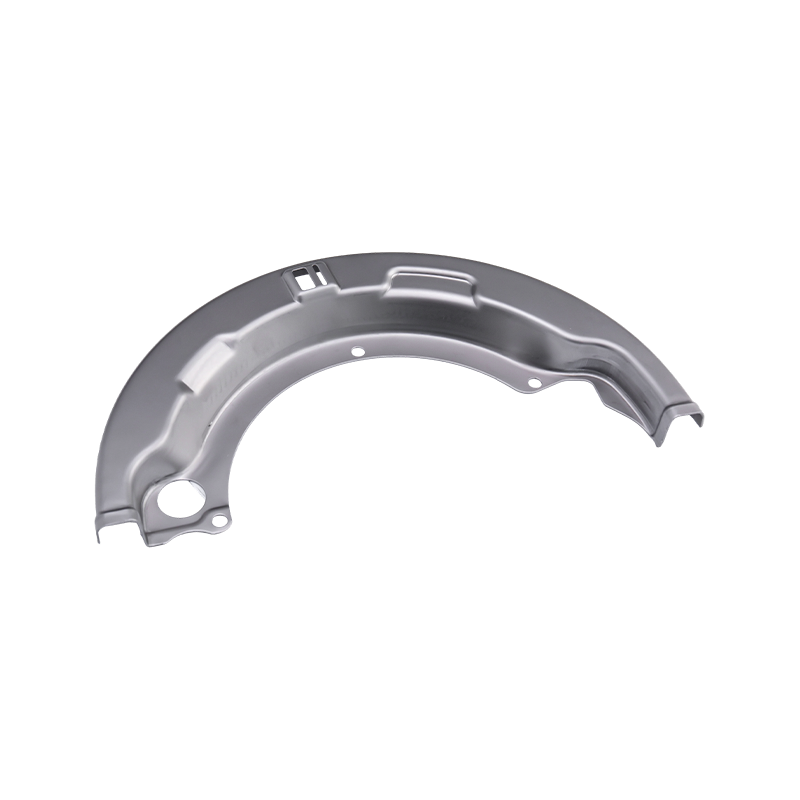
Stemplingsdeler for tunge lastebiler
Våre stemplingsdeler for tunge lastebiler er pr...

Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Design for fabrikasjonseksempler som endrer anførselstegn for metallstempling
Design for fabrikasjonseksempler som endrer anførselstegn for metallstempling
2026-10-23
Det korteste svaret: Et eksempel på design for produksjonsevne er bare verdifullt når det endrer et tilbud, et formkonsept, et inspeksjonstrinn eller en lanseringsrisiko. De mest nyttige eksemplene er ikke generiske "forenkle delen"-råd; de er spesifikke tegningsendringer som fjerner en operasjon, utvider et prosessvindu eller forhindrer en kjøring av dårlige deler.
For en metallstemplingskjøper betyr det å se forbi den ferdige skissen og spørre hva matrisen, stripeoppsettet, toleransestabelen og inspeksjonsplanen vil gjøre i produksjonen. En del kan se ren ut på en CAD-skjerm og fortsatt skape skjulte kostnader gjennom prøveløkker, sekundære operasjoner eller 100 % måling.
Se for deg en programgjennomgang der tre leverandører oppgir samme 1,2 mm stålbrakett. Ett anførselstegn er 18 % lavere, men tegningen har et hull kun 3 mm fra en bøyelinje og kaller en ±0,05 mm koaksialitet på en funksjon som ikke trenger det. Det lave tilbudet kan være ekte - eller det kan være en prøveløkke uten pris. DFM-eksemplene nedenfor er den typen detaljer som skiller et konkurransetilbud fra en kostbar lansering.
Design for fabrikasjonseksempler som endrer tilbudet
Eksemplene som betyr noe er vanligvis små, lokale og målbare. De vises i trekkvinkler, stripelayout, bøyningsrelieff, datumskjemaer, materialkornretning og sammenføyningsmetoder. Hver enkelt bør være knyttet til en prosesskonsekvens: mindre skrot, færre stasjoner, et bredere formingsvindu eller en enklere inspeksjon.
1. Trekkvinkel på et dypttrukket hjul
Et 2° til 5° trekk per side er et vanlig utgangspunkt for dyptrukne vegger, men det virkelige problemet er hvor veggen virkelig er vertikal. En vertikal seksjon kan øke friksjon, gnaging og tynning. Å legge til trekk eller en liten avsmalning koster ofte ingenting i funksjon og reduserer pressetonnasje og poleringstid.
2. Strip layout i progressive dies
I progressiv og overføringsstempling 3 mm endring i bærerbredde kan gjøre en fem-stasjons dyse til en seks-stasjons dyse. En DFM-gjennomgang sjekker pilothull, skrapfall og om en funksjon kan dannes før den endelige trimmen. Tegningsendringen kan være mindre; verktøykonsekvensen er det ikke.
3. Hull-til-bøy-avstand og bøy-avlastning
Et hull plassert for nært en bøyelinje forvrenges, og stansen kan ryke under formingen. Et vanlig utgangspunkt er minst 2× materialtykkelse fra bøyelinjen, men den beste fikseringen er ofte et avlastningshakk eller et flyttet hull. Dette er et av de enkleste DFM-eksemplene fordi det fjerner en defektmodus før terningen kuttes.
4. Toleransestabel på et motorhus
En tett koaksialitet kan være et produktkrav eller en vane kopiert fra en eldre tegning. På et motorhus kan en pilotfunksjon og et tydelig datumskjema beskytte monteringen uten å tvinge 100 % måling. DFM-spørsmålet er ikke "kan du holde ±0,05 mm?" men "hvilken funksjon trenger det egentlig, og hvordan vil du bekrefte det?"
5. Kobber samleskinne bøyeradius
En 1,2 mm kobberskinne med en R12 indre bøy kan sprekke eller springe tilbake avhengig av kornretningen. Å åpne radiusen, rotere den nestede delen eller legge til en formingssjekk kan redusere skrot. Materialbesparelsen er synlig, men den større gevinsten er ofte en stabil bøyningsvinkel som unngår omarbeiding ved montering av batteripakken.
6. Selvnivende i et stort elektronisk chassis
Et stort datamaskinchassis med flere små braketter kan utformes for in-die nagling eller en snap-fit funksjon i stedet for manuell skruefesting. Det endrer arbeidskraft, WIP og rømmingsrisiko for kvalitet. Hvis volumet er høyt nok, blir verktøyinvesteringen lettere å rettferdiggjøre; hvis ikke, kan en enklere armatur være det beste svaret.
Disse eksemplene kartlegger ekte delfamilier: progressivt og dypttrukket arbeid for biler, batterikabinetter til elbiler og stort elektronisk chassis. En leverandørgjennomgang bør be om formkonseptet, stripeoppsettet og inspeksjonsplanen bak hvert eksempel – ikke bare et katalogbilde.
 Progressive stemplingsformer for motorhus til biler Høyvolums presisjonspresseform for motorhus og små bildeler, egnet for gjennomgang av formkonsept, stripelayout og inspeksjonsplanlegging. Se produkt →
 Presisjonsstemplede batterideksler for elbiler og industrielle kabinetter Kaldvalset stål, aluminium eller rustfritt batteridekseldeler med gradfrie overflater og tilpasning, relevant for eksempler på elbilbatterier og leverandørinspeksjonsplaner. Se produkt →
 Store presisjonsstemplingsdeler for server- og industridatamaskinchassis Høystyrke stål- eller aluminiumskomponenter for serverchassis og hovedrammerammer, med flathet og kantinspeksjon egnet for store elektroniske chassisgjennomganger. Se produkt →
De fire produksjonsspakene bak disse eksemplene
DFM er ikke en enkelt sjekkliste. Det er et sett med avveininger mellom prosess, materiale, toleranse og automatisering. De sterkeste eksemplene viser hvilken spak som ble flyttet og hva den endret nedstrøms.
Prosessvalg før geometri
Ved 30 000 deler per år kan det hende at en progressiv terning ikke betaler tilbake; ved 300 000 kan manuell overføring være det dyre valget. DFM starter med å definere volum, materiale og forventet overgang før man diskuterer en 1 mm-funksjon.
Materialutnyttelse
En materialbesparelse på 5–15 % oppveier ofte en liten syklustidsgevinst på høyvolumsstemplede deler. Nesting, rotasjon og skrapskjelettdesign er DFM-eksempler som vises på tilbudsarket, ikke på deltegningen.
Toleransetildeling
Skille funksjonskrav fra prosesskapasitet. Hvis en funksjon trenger en dyktig prosess, må matrisen, måleren og datumskjemaet planlegges for det. Å stramme hver melding "i tilfelle" er ikke DFM; det er overført kostnad.
Automatisering og sammenføyning
I-die tapping, riveting, nut insertion, and sensor checks can remove manual operations, but they add tooling complexity. The right example is the one that balances labor savings against launch risk and maintenance access.
Før-og-etter-sammenligning: hva en DFM-gjennomgang skal kvantifisere
En nyttig DFM-gjennomgang gjør hvert forslag til en sammenligning. Tabellen nedenfor er et illustrativt planleggingsformat, ikke et tilbud. Faktiske verdier avhenger av materialkvalitet, pressetonnasje, årlig volum og leverandørens verktøystandarder.
Designvalg
Som trukket risiko
Praktisk DFM endring
Sitat eller lanseringseffekt
4,5 mm hull 3 mm fra en bøy
Hull forvrengning; slagbrudd
Flytt til 7 mm fra bøyen og legg til avlastningshakk
Færre prøveløkker; lavere reparasjonsrisiko
Seks-stasjonsoppsett med manuell mutterinnsetting
Linjebalanse og kvalitetsflukt
Itegrate self-riveting or in-die tapping with sensor check
Lavere arbeidskraft og WIP; høyere verktøykostnad
R12 innerbend på 1,2 mm kobberskinne
Sprekking og tilbakespring
Åpne til R15, orienter korn langs bøyning, legg til radiuskontroll
Mindre skrap; mer stabil forming
±0,05 mm koaksialitet på motorhus
100 % måler flaskehals
Definer datumskjema og pilotfunksjon; slappe av ikke-funksjonelle forklaringer
Lavere inspeksjonstid; klarere PPAP
Synlig pulverlakkert overflate med sveisemerker
Omarbeid og kosmetiske avslag
Flytt sveisen til skjult side eller legg til falsk kant
Færre touch-ups; bedre førstegangsutbytte
Illustrativ sammenligning for gjennomgangsplanlegging, ikke et tilbud; faktiske verdier avhenger av materiale, trykk og volum.
Den skjulte kostnaden ligger i forutsetninger, ikke pressetonnasje
Når en stemplet del går glipp av kostnadsmålet, er pressetonnasjen sjelden overraskelsen. Den større variasjonen kommer vanligvis fra toleransestabel, stripelayout, skrapgodtgjørelse, sekundære operasjoner og inspeksjonsplanlegging. Dette er forutsetningene som fortjener en strek i anmeldelsen.
Toleransestabel
82
Strip layout
68
Skrotgodtgjørelse
54
Sekundære operasjoner
47
Ispection planning
31
Søyleverdiene ovenfor er en relativ påvirkningsindeks for tidlig gjennomgangsplanlegging, ikke målte fabrikkdata. Poenget er retningsbestemt: Hvis toleransestabel og stripelayout ikke løses før en terning slippes, er det senere "kostnadsreduksjons"-arbeidet vanligvis dyrere enn en tegningsendring. En leverandør som kan vise sin stripe- og datumlogikk på tilbudsstadiet er lettere å sammenligne enn en som bare sender en pris.
Hvor eksemplene grupperer seg etter delfamilie
DFM-prioriteringer skifter etter produktfamilie. I bil- og el-arbeid er de dominerende spørsmålene forming av vinduer, materialkvalitet og dimensjonell repeterbarhet. Innen elektronikk og apparater dominerer ofte synlige overflater, små funksjonstoleranser og monteringspassning. I industrielt utstyr kan stivhet, vibrasjoner og servicetilgang ha større betydning enn kosmetikkklassen.
Stempling for biler og elbiler: 52 %
Elektronikk og apparater: 28 %
Idustrial equipment: 20%
Kaken er en illustrativ vurderingsblanding basert på delfamiliene beskrevet i en stemplingsleverandørs katalog – bil- og elbildeler, elektroniske deler og utstyrsdeler og industrielt utstyrsarbeid. Det er ikke markedsandelsdata. Den praktiske bruken er å bestemme hvilken DFM-sjekkliste som skal lede gjennomgangen: formbarhet og verktøylevetid for biler, eller utseende, nøyaktighet med små funksjoner og monteringslogikk for elektronikk.
En praktisk gjennomgangssekvens og ROI-testen
En DFM-gjennomgang fungerer best som en sekvens, ikke et enkelt møte. Målet er å pensjonere de dyre ukjente før utgivelsen og deretter holde forutsetningene under endringskontroll.
1
Definer årlig volum, materialkvalitet og de sanne funksjonskravene. Volum avgjør om progressiv, overføring eller en enklere prosess er troverdig.
2
Se gjennom stripen eller den tomme layouten før detaljert formbarhet. Sjekk bærerstyrke, pilotstrategi, skrapfjerning og antall stasjoner.
3
Utfordre toleransestabelen og datumskjemaet. Behold bildetekstene som beskytter passform og funksjon; fjern de som bare legger til måling.
4
Bygg en prototype eller førstegangsprøve som tester de risikable funksjonene, ikke bare den enkle disposisjonen. Mål grensesnittene for bøyning, hull og montering.
5
Sjekk automatiseringsgrensesnitt: sensortilgang, fjerning av snegler, plass til vedlikehold av verktøy og lasting av operatør. Automatiseringsbesparelser forsvinner hvis formen ikke kan betjenes.
6
Frys de godkjente forutsetningene og kontroller senere endringer. En formreparasjon eller kantjustering kan gjenåpne et toleranseproblem som allerede var lukket.
For ROI, sammenligne designendringen med kostnaden den unngår, ikke med delprisen alene. Eksempel: en tegning og layoutrevisjon på $1200 unngår en omarbeiding på $8000 og to ukers prøveperiode. Det er en avkastning på 6,7 × før skrapsparing, og det er lettere å forsvare enn en vag påstand om "bedre kvalitet." Hvis designendringen koster mer enn forventet verktøy- eller lanseringsbesparelse, er det ikke en DFM-gevinst for det volumet – det er en annen produktbeslutning.
Vedlikeholds-, validerings- og samsvarsnotater som beskytter besparelsene
DFM-besparelser kan gå tapt etter lansering hvis vedlikehold og validering behandles som papirarbeid. En nyttig leverandørgjennomgang kobler tegningendringen til kontrollplanen, vedlikeholdsplanen for formen og endringskontrollprosessen.
- Planlegg dysevedlikehold rundt funksjonene som driver kvalitet: forming av radier, trimmekanter, piloter og kamflater. Et belegg eller en innsats kan beskytte et område med høy slitasje, men det bør velges for materialet og volumet, ikke som en standardoppgradering.
- For bil- og el-programmer, koble DFM-utganger til PPAP, ISIR, kontrollplaner, MSA og kapasitetsstudier der det er aktuelt. En toleranseendring som ikke reflekteres i målerplanen er en lanseringsrisiko, ikke en besparelse.
- For elektronikk og apparater må du bekrefte materialsertifikater, forventninger til overflatefinish og gjeldende RoHS- eller REACH-krav. Kosmetisk aksept bør defineres med en grenseprøve eller en målbar standard.
- Hold endringskontrollen tett. En formreparasjon kan forskyve en trimmekant eller endre en pre-pierce-posisjon; hvis endringen ikke vurderes mot de opprinnelige DFM-forutsetningene, kan den samme defekten returneres i en annen form.
De mest troverdige DFM-eksemplene er derfor sporbare: en tegningsrevisjon, en endring av stripelayout, en toleransebeslutning, en måleendring og en vedlikeholdsnotat. Den sporbarheten er det som gjør et tilbud sammenlignbart og en lansering lettere å kontrollere.
Den praktiske takeawayen er enkel: be om DFM-eksempler som viser en før-og-etter-konsekvens. En leverandør som kan forklare hvorfor et hull flyttet seg, hvorfor en stasjon ble fjernet, eller hvorfor en toleranse ble lempet på, er vanligvis bedre forberedt på å sitere delen den faktisk kan produsere. Eksemplene trenger ikke være dramatiske; de må være spesifikke, målbare og knyttet til verktøy- og inspeksjonsplanen.
Forrige innlegg
Design for pålitelighet og produksjonsevne: Marginer som overlever produksjon
Neste innlegg
Tilpassede metallstemplede deler for petroleumsindustrien: materialer og innkjøp
Vår Produkter.
Start bedriften din med en OEM-produsent her!

Gi globale kunder komplette nøkkelferdige løsninger
gjennom
innovasjon!
HURTIGE LENKER
NYHETER
KONTAKTINFORMASJON.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Opphavsrett © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rettigheter reservert. Tilpasset stempling Produsenter av metallstempling
