-
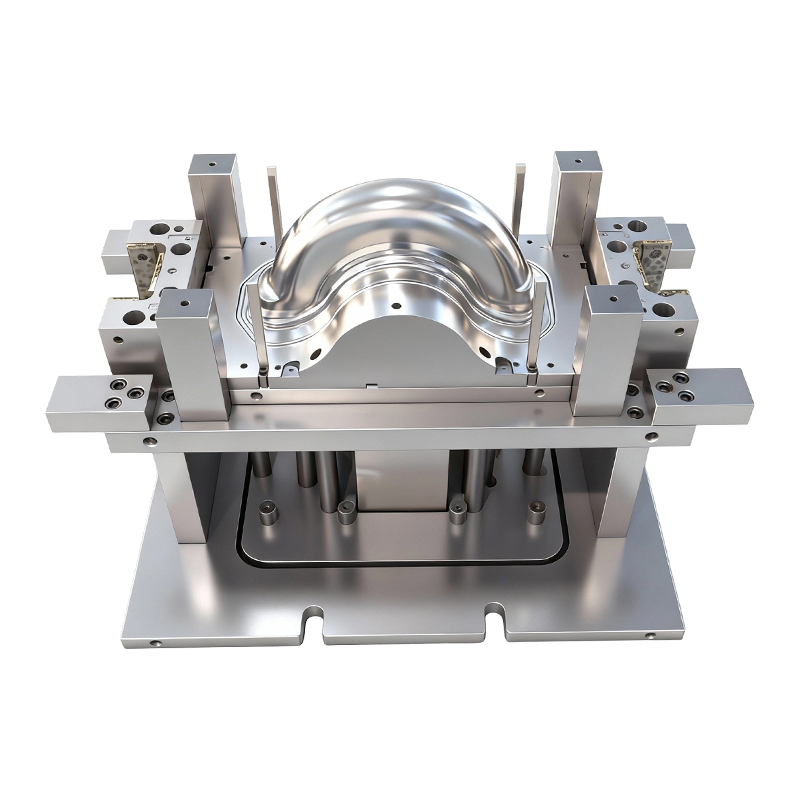
Dyptrekkeform for for- og bakhjul på tohjulede elektriske kjøretøy
Denne dyptrekksformen for for- og bakhjul på to...
-
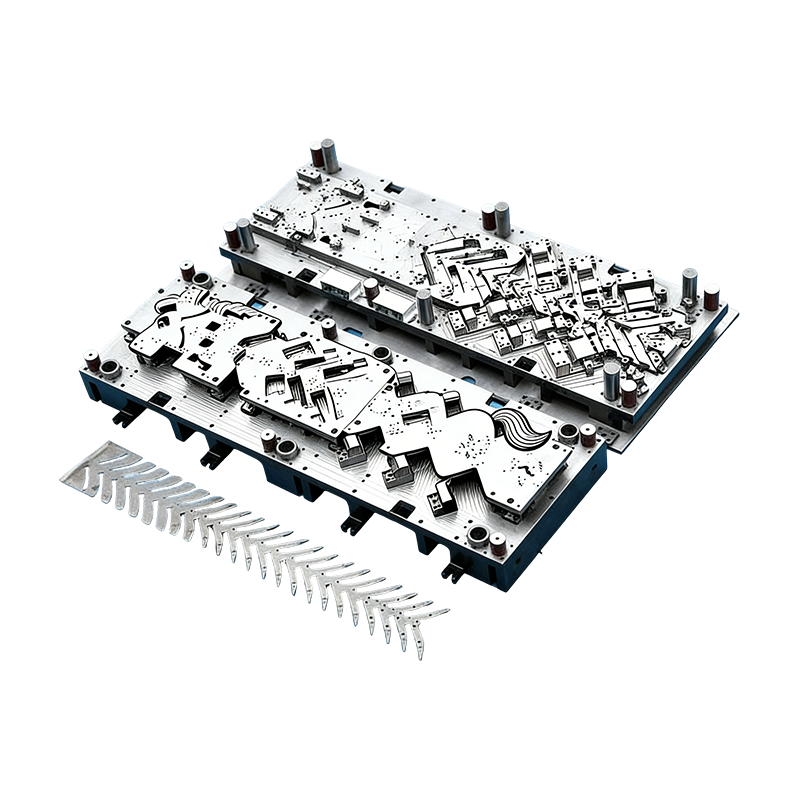
Progressive former for bildeler
Denne kontinuerlige formen for bilmotorhus er k...
-
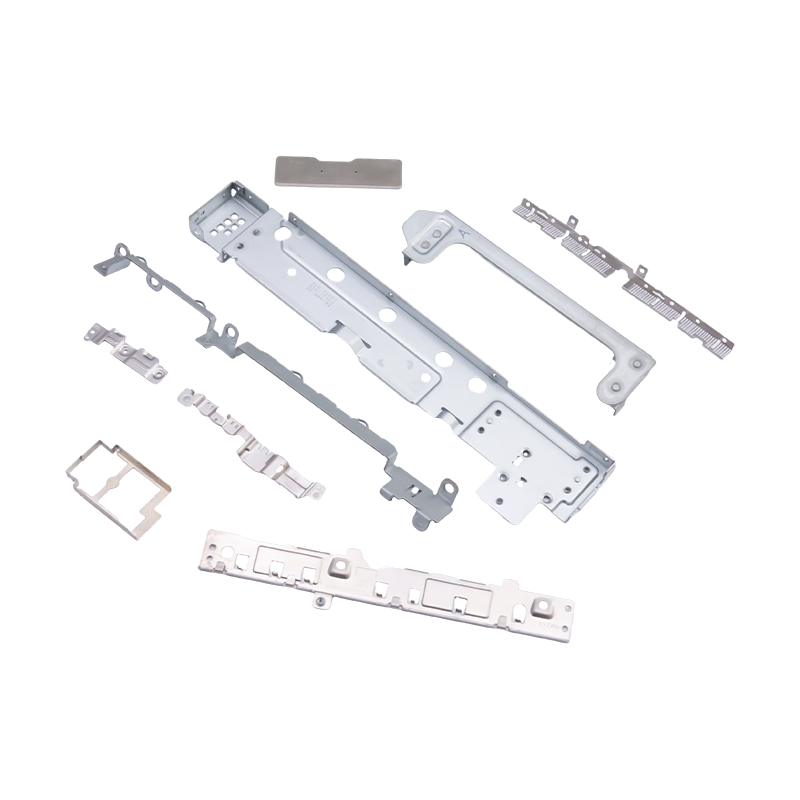
Små stemplede deler til bærbare datamaskiner og mobiltelefoner
Som essensielle interne komponenter for moderne...
-
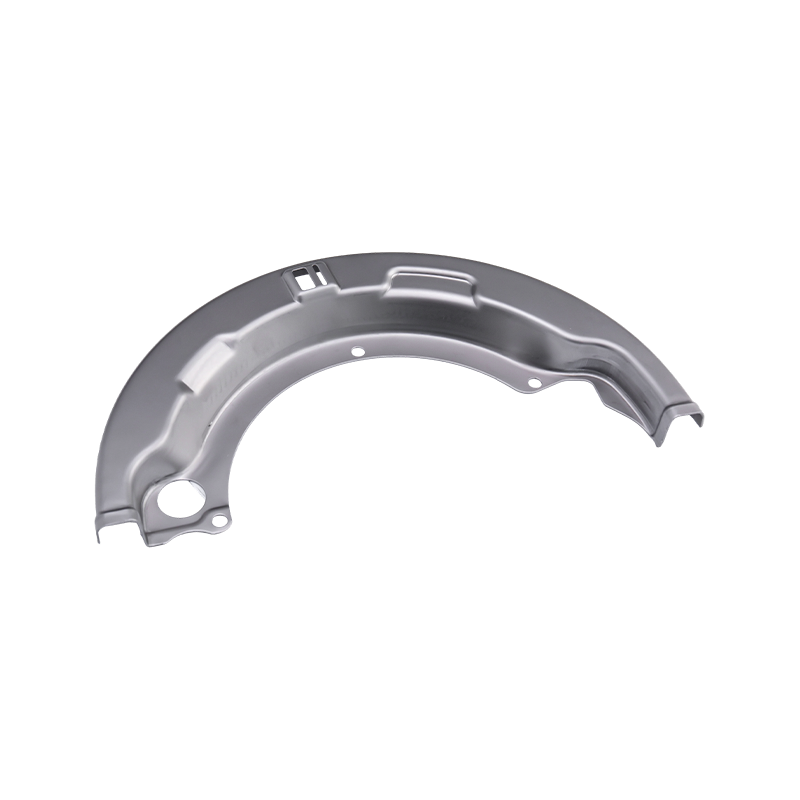
Stemplingsdeler for tunge lastebiler
Våre stemplingsdeler for tunge lastebiler er pr...
-
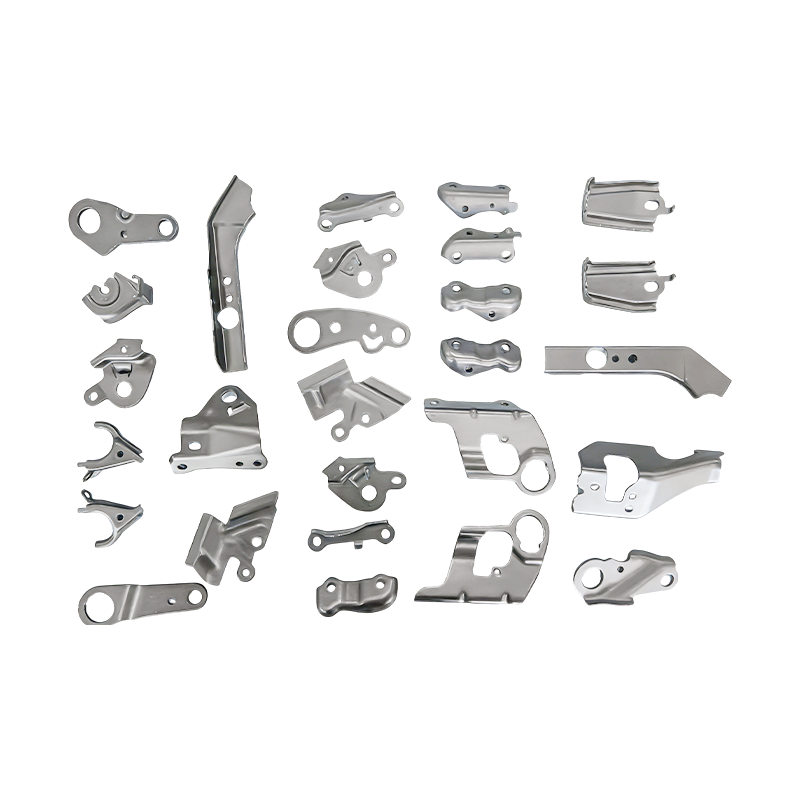
Små bildeler progressive stansedeler
Våre progressive formstemplingsdeler for små bi...
-
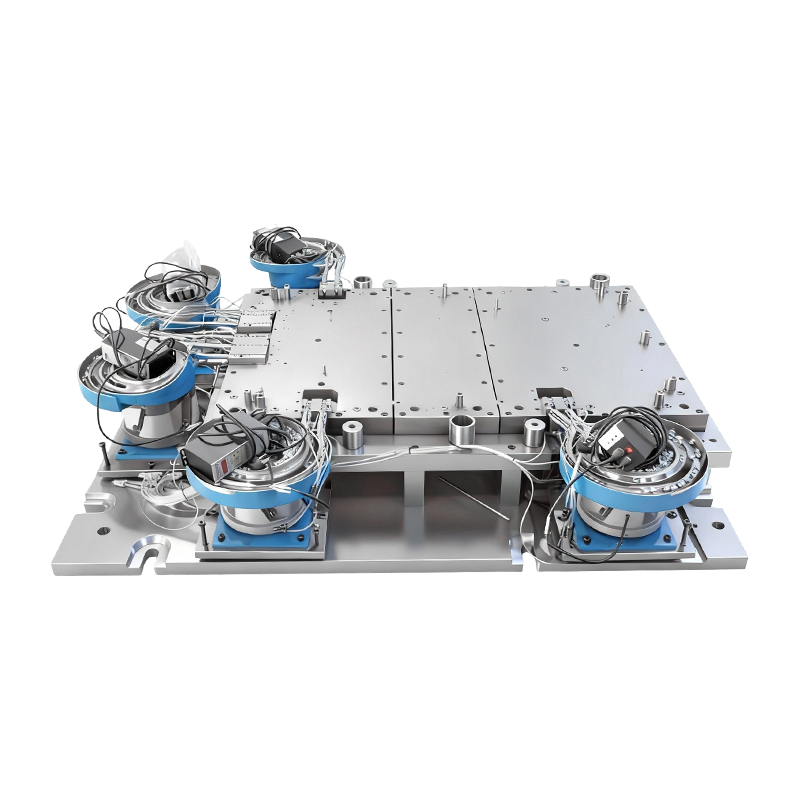
Automatisk nagleform for stor datamaskinmaskinbase
Denne automatiske nagleformen for stor datamask...

Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Design for pålitelighet og produksjonsevne: Marginer som overlever produksjon
Design for pålitelighet og produksjonsevne: Marginer som overlever produksjon
2026-11-02
En 1,5 mm HC340LA setebrakett besto hver dimensjonssjekk på CMM og sprakk fortsatt under bruk. Sprekken startet med en innvendig bøyeradius på 0,6 mm, som eksisterte fordi tegningen gjenbrukte en emballasjekonvolutt i stedet for fordi utmattelsesbelastningen tillot det. Ingenting i den tekniske filen var feil på papiret. Marginen var rett og slett ikke bestemt av noen.
Det er det praktiske gapet mellom to disipliner som vanligvis vurderes av to forskjellige grupper. Design for produserbarhet spør om en del kan lages gjentatte ganger inne i et stabilt prosessvindu. Design for pålitelighet spør om det fortsetter å virke gjennom livet kunden antar. På stemplede deler er begge svarene skrevet på samme tegning, med de samme tre tallene.
Arbeidskonklusjon: behandle pålitelighetsmarginer og produksjonsmarginer som én vurderingspost, ikke to. Bøygeometri, toleransestabel og materialtilstand driver begge egenskapene, og en endring til den ene flytter den andre. Avgjør dem før terningen klippes og programmet får begge deler gratis. Avgjør dem etterpå og verktøyet betales for to ganger.
Der DFM og DFR deler de samme spakene
Fire variabler bestemmer de fleste stemplede utfall. Ingen av dem er nye ideer; det som feiler i praksis er sekvenseringen, fordi verktøykommentarer og pålitelighetskommentarer lander på tegningen til forskjellige tider.
Formingsgeometri
En innvendig radius under 1x arktykkelse konsentrerer belastningen på den ytre fiberen; under 0,5x er det en sprekk som venter på sin første utmattelsessyklus. For mikrolegerte kvaliteter, hold 1,5x tykkelse eller form og avlast. Hold hull-til-bøy-avstand på 2t R slik at hullet ikke strekker seg til en oval som senere svikter en press-fit.
Toleransestabel
Pluss eller minus 0,05 mm på et element 300 mm fra datum, inne i en fire-stasjons progressiv matrise, er et løfte prosessen ikke kan holde. Stable toleransen med verktøyslitasje, spredning av spiraltykkelse og pressavbøyning inkludert, og test deretter om enheten fortsatt fungerer i verste fall. Hvis den ikke gjør det, hører løsningen hjemme i grensesnittet, ikke i en strammere utskrift.
Materialtilstand
En 40 MPa flytespredning mellom spoler endrer tilbakefjæring, som endrer sluttvinkelen, som endrer kontaktspenning ved skjøten. Spesifiser kvalitet og leveringstilstand, be om EN 10204 3.1-sertifikater, og hold kornretningen konsistent mellom prototype og serie slik at pålitelighetstesten validerer delen du faktisk skal sende.
Prosessevne
En karakteristikk som kjører på Ppk 1.0 setter omtrent én del i 300 utenfor grenser. På en brakett bygget på 200 000 enheter i året, er det et pålitelighetstall, ikke et kvalitetstall. Sett Ppk 1.67 på PPAP og design funksjonen slik at terningen fortsatt holder den etter 200 000 slag med slitasjegodtgjørelse.
Selve formkonseptet er en pålitelighetsbeslutning. Et progressivt verktøy bærer stripen gjennom hver stasjon i ett slag, noe som fjerner gjenklemmingsvariasjon, men fjerner muligheten til å korrigere en stasjon senere uten å berøre hele linjen. Overføringsverktøy sprer stasjoner over presser, noe som gjør individuell justering enklere på bekostning av mer håndtering. Gjennomgang progressiv versus overføringsstempling tidlig avgjør vanligvis hvilke toleranser som er realistiske før en enkelt dimensjon velges.
 Progressive stemplingsstanser for motorhus til biler Tilpassede kontinuerlige dyser for høyvolums motorhus og små deler, bygget for presisjon, slitestyrke og vedlikeholdbar masseproduksjon. Se produkt →
DFM og DFR sammenlignet: Ulike mål, delt bevis
Å holde de to kolonnene adskilt er nyttig selv i en felles gjennomgang, fordi de optimerer forskjellige ting og forbruker forskjellige data.
Tabell 1: De to disiplinene leses som separate kolonner på et gjennomgangsskjema, men konvergerer på de samme kritiske egenskapene.
Kostnadskurven ingen krangler med før verktøy eksisterer
Den relative kostnaden for å korrigere en enkelt defekt med stemplet deler øker kraftig, og det skarpeste trinnet er ikke det de fleste lag planlegger for.
Konsept 1x
Designfrys 8x
Die bygge 45x
PPAP 120x
Felt 400x
Det femdobbelte hoppet mellom designfrysing og formkonstruksjon er det som betyr noe, fordi det er det siste punktet hvor geometrien kan bevege seg uten å berøre stål. Fjæringskompensasjon, tilleggs- og trimlinjeendringer er billige på en skjerm og dyre i en presse: en re-cut die-blokk betyr uker med trykktid, et nytt prøveprogram og revalidering av hver egenskap som beveget seg. En pålitelighetsmargin som kommer til PPAP er derfor en produksjonskostnad like mye som en ingeniørkostnad.
Hvor pålitelighetsarbeid med stemplede deler konsentreres
Tildelingen nedenfor er et planleggingsbilde av hvordan innhold med stemplede deler vanligvis deler seg på tvers av sluttmarkeder, brukt til å vurdere kapasiteten i størrelse i stedet for å beskrive målte markedsandeler.
Konstruksjon av bil- og elbiler, batteri- og samleskinneinnhold på omtrent 46 prosent bærer den tyngste doble byrden, fordi krasj, tetning og elektriske krav sitter på samme del.
- 46 % Bil og elbil karosseri, batteri, samleskinne
- 24 % Forbrukerelektronikk og apparatskap
- 18 % Industrielt utstyr som servodrev og kompressorer
- 12 % Tohjuls- og tunge lastebildeler
Batteridekselplater og kobberskinner er det klareste tilfellet. Pålitelighetskravet er tetning, stabil kontaktmotstand og termisk sykling uten sprekker; Produserbarhetskravet er trekkdybde, emneholderkraft og tilbakefjæringskontroll. De to trekker i motsatte retninger, og delen blir først billig når begge løses i samme iterasjon i stedet for i rekkefølge.
 Presisjonsbatterideksel-stemplingsdeler Spesialstemplede batterideksler i stål, aluminium eller rustfritt stål, med tette toleranser og alternativer for hull, flenser og bøying. Se produkt →
En gjennomgangssekvens som overlever kontakt med produksjon
Sekvens betyr mer enn grundighet. Disse fem trinnene fungerer i den gitte rekkefølgen og er vanskelige å ettermontere senere.
Trinn 1 - Definer feil
Skriv feildefinisjonen før noen toleranse: belastning, syklustall, miljø, akseptabel lekkasjehastighet eller motstandsdrift. Pålitelighet kan ikke vurderes mot et udefinert kriterium.
Trinn 2 - Kartlegg vinduet
Tilpass delen til dysetypen, trykktonnasje og spolebredde som faktisk er tilgjengelig, og flagg deretter hver funksjon som sitter utenfor et vindu som allerede er påvist i stemplingsform og stemplingsdelproduksjon .
Trinn 3 - Stable realistisk
Bygg opp stablen med slitasjegodtgjørelse og materialspredning inkludert, ikke med nominelle verdier. Bekreft deretter at monteringen fortsatt fungerer i verste fall i stedet for i det nominelle tilfellet.
Trinn 4 – Krysssjekk begge listene
Test hvert pålitelighetselement mot en produksjonsgrense: bøyeradius mot utmattingslevetid, belegg mot kontaktmotstand, skjærkantkvalitet mot sprekkinitiering.
Trinn 5 - Avslutt med en kontrollplan
Knyt vedlikeholdsintervallene til matrisen til antall slag, overvåk kapasiteten på de kritiske egenskapene, og verifiser begge egenskapene på nytt etter enhver teknisk endring.
Automatisering endrer dette bildet på en bestemt måte. Robotoverføring og integrerte linjekontroller reduserer håndteringsskader mellom stasjoner, noe som bidrar til påliteligheten, men de legger til repeterbarhet av klemmer og sensorpålitelighet som nye variabler som ingen tegninger fanger opp.
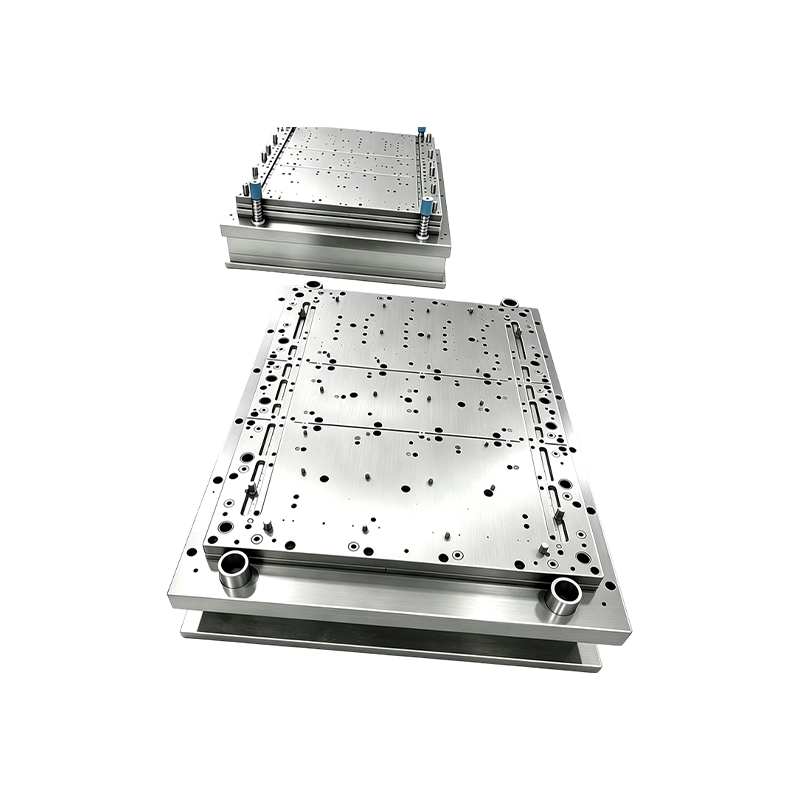 Tilpasset stemplingsautomatiseringsutstyr og nøkkelferdige prosjekter Tilpasset stemplingsautomatiseringsutstyr tilbys som nøkkelferdige prosjekter, med relatert produksjonsutstyr konfigurert til kundenes behov for kostnadseffektiv stemplingsoperasjon. Se produkt →
Vedlikehold, dokumentasjon og overholdelse
Marginene overlever bare hvis papirene beskytter dem etter at serieproduksjonen starter.
- Hold kontrollplan og prosess FMEA revisjon låst til tegningsrevisjonen; enhver formreparasjon som endrer form utløser en re-PPAP og en kundeendringsmelding.
- Sett kapasitetsmål eksplisitt: Ppk 1,67 ved PPAP på kritiske egenskaper, 1,33 i serieproduksjon, med repeterbarhet under 10 prosent på de samme funksjonene.
- Avtal korrosjonstimer i henhold til ASTM B117 før tilbud, fordi etterbehandlingsruten kan fremtvinge geometriendringer som aldri ble priset.
- Registrer materialvarmetall mot spoler og oppbevar lotprøver, støttet av EN 10204 3.1-sertifikater.
- Planlegg dysevedlikehold i slag i stedet for kalenderdager, og design slitasjegodtgjørelse i slag og dyseblokker slik at den første reparasjonen ikke forskyver den nominelle.
- Håndter markedsoverholdelse separat fra ingeniørarbeid: RoHS- og REACH-erklæringer for elektroniske stemplinger, dimensjonsrapporter for bilindustrien og en dokumentert avviksprosess slik at en midlertidig konsesjon aldri blir den permanente tegningen.
Pålitelighet og produserbarhet er ikke to prosjekter som går parallelt. De er ett sett med marginavgjørelser uttrykt i bøyningsradier, toleransestabler og materialforhold, og de er billigst i det øyeblikket tegningen fortsatt er myk. En del som ikke kan dannes pålitelig vil heller ikke være pålitelig i felten; det vil ganske enkelt mislykkes senere, til en høyere pris.
Forrige innlegg
Ingen tidligere artikkel
Neste innlegg
Design for fabrikasjonseksempler som endrer anførselstegn for metallstempling
Vår Produkter.
Start bedriften din med en OEM-produsent her!

Gi globale kunder komplette nøkkelferdige løsninger
gjennom
innovasjon!
HURTIGE LENKER
NYHETER
KONTAKTINFORMASJON.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Opphavsrett © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rettigheter reservert. Tilpasset stempling Produsenter av metallstempling
